




Questões de Concurso sobre Engenharia Mecânica - Página 8 | Gran Questões

Questões de Concurso sobre Engenharia Mecânica


Disciplina 1
Assunto
Banca
Instituição
Cargo
Ano
Carreira
Área de formação
Escolaridade
Dificuldade
 
Comentários:
Professores
Alunos
Meus Comentários
Vídeo
 
Minhas questões:
Resolvidas
Não resolvidas
Certas
Erradas
 
Tipo de questão:
Certo e errado
Múltipla escolha
Incluir questões:
Anuladas
Desatualizadas
 
Questões:
Todas as questões
 
Filtro simplificado
 
Questões
Todas as questões
 
17.636 questões encontradas
Questões por página
20
Mais recentes
 

A figura a seguir apresenta três configurações de matriz de extrusão para produção de perfis poliméricos, variando o formato do canal e o controle de fluxo do material.
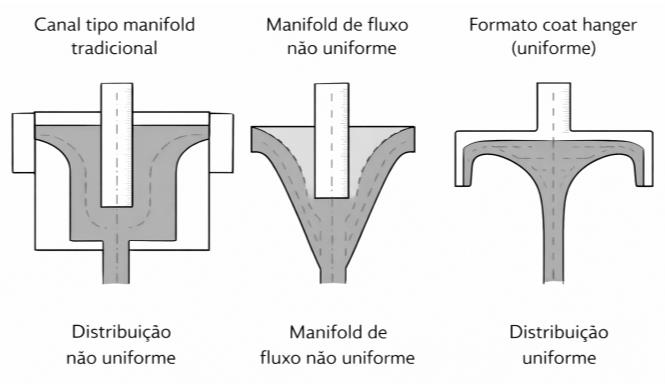

Imagem associada para resolução da questão


Observa-se que, em uma dessas configurações, o projeto da matriz busca compensar a perda de pressão ao longo do escoamento, promovendo distribuição uniforme do material na saída.


Considerando os fundamentos de projeto de matrizes de extrusão, essa solução tem como principal objetivo


A

simplificar a fabricação da matriz, mesmo com prejuízo na qualidade do produto final.


B

reduzir a temperatura do material na saída da matriz, evitando deformações térmicas.


C

garantir espessura uniforme do perfil extrudado, compensando variações de pressão e vazão.


D

aumentar a velocidade do fluxo nas regiões centrais, reduzindo o tempo de processamento.

A figura a seguir apresenta um tipo de molde capaz de moldar um conjunto de peças distintas, otimizando, assim, sinergias associadas à capacidade produtiva do molde.
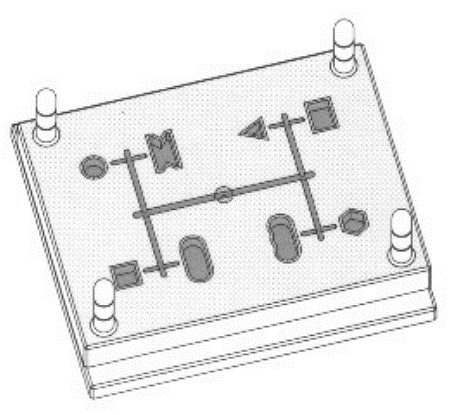

Imagem associada para resolução da questão


Esse tipo de molde é conhecido como molde


A

split.


B

família.


C

Bimaterial.


D

de três placas.

Em sistemas modernos de elevadores, a detecção de movimento é fundamental para garantir a segurança operacional, especialmente na prevenção de deslocamentos não controlados da cabine. Sobre essa funcionalidade, analise as afirmativas a seguir.


I. A detecção de movimento atua exclusivamente durante o deslocamento entre pavimentos, sendo desnecessária quando a cabine está parada com portas abertas.

II. O sistema de detecção de movimento pode identificar deslocamentos involuntários da cabine, mesmo com o elevador parado, acionando os dispositivos de segurança quando necessário.

III. A detecção de movimento dispensa freios eletromecânicos, uma vez que impede qualquer deslocamento da cabine.


Está correto o que se afirma apenas em:


A

II.


B

III.


C

I e II.


D

I e III.

Em um processo de fundição em molde de areia, o sistema de canais conduz o metal líquido do canal de descida até a cavidade do molde. Um projetista analisou um sistema em que o canal de descida possui seção constante e os canais de distribuição apresentam áreas maiores do que a do canal de descida.


Considerando boas práticas de projeto de sistemas de canais, essa configuração tende a


A

impedir o preenchimento completo do molde, devido à redução da pressão no sistema.


B

reduzir a turbulência e favorecer o escoamento controlado do metal líquido até a cavidade.


C

aumentar a velocidade do metal na cavidade, favorecendo o enchimento rápido e reduzindo defeitos.


D

provocar aumento de turbulência devido à expansão do fluxo, elevando o risco de inclusões e defeitos.

Em relação ao toleranciamento dimensional na fabricação de uma peça, analise as afirmativas a seguir.


I. A tolerância do desvio superior deve ser maior do que a do desvio inferior.

II. Os custos de fabricação são crescentes com a tolerância adotada.

III. O valor de tolerância é tão maior quanto maior for a cota nominal.


Está correto o que se afirma em


A

I, somente.


B

III, somente.


C

II e III, somente.


D

I e III, somente.

Em elevadores de tração, o contrapeso é dimensionado de forma a equilibrar parcialmente o peso da cabine e da carga transportada, contribuindo para a eficiência do sistema e a redução do esforço exigido da máquina de tração. Esse dimensionamento segue critérios que consideram a condição de operação mais frequente do elevador.


Com base nesses princípios, a razão entre o peso do contrapeso e o peso da cabina vazia deve ser de, pelo menos,


A

0,5.


B

1,0.


C

1,5.


D

2,0.

Em um processo de fundição, o projetista definiu um sistema de canais de injeção para alimentar duas cavidades idênticas de um molde. Para garantir o enchimento simultâneo, o fluxo de metal deve ser distribuído uniformemente entre os dois canais secundários.


Sabe-se que


• a vazão total de metal líquido é de 240 cm³/s;

• os dois canais de entrada possuem o mesmo comprimento e condições de escoamento;

• a velocidade do metal em cada canal deve ser de 120 cm/s.


Considerando escoamento uniforme, a área da seção transversal de cada canal de injeção deve ser de


A

1,0 cm2.


B

1,5 cm2.


C

2,0 cm2.


D

2,5 cm2.

No processo de moldagem por injeção, o sistema de refrigeração do molde é fundamental para controlar o tempo de ciclo, a qualidade da peça e a uniformidade térmica durante a solidificação do material. Sobre esse sistema, avalie as afirmativas a seguir.


I. A refrigeração por canais lineares convencionais garante uma distribuição térmica uniforme, independentemente da geometria da peça.

II. A refrigeração por circuito em Z geralmente utiliza um número par de canais, permitindo que a entrada e a saída fiquem no mesmo lado do molde.

III. A refrigeração por circuito em U é geralmente usada para refrigeração de cavidades longas e estreitas.


Está correto o que se afirma apenas em:


A

II.


B

I e II.


C

I e III.


D

II e III.

Durante a manutenção de um edifício, observa-se que o elevador reduz a velocidade ao chegar ao 10º andar, mas não para no nível do piso, ultrapassando-o por alguns centímetros até que o freio seja acionado por segurança. O quadro de comando não registra erro de motor, apenas falha de posicionamento.


O componente do sistema de detectores de percurso responsável provável por essa falha específica é o


A

limite final de percurso, que cortou a alimentação do motor antes do tempo.


B

encoder do motor, que perdeu a contagem total de pulsos desde o andar térreo.


C

sensor de nivelamento (parada) ou a bandeira magnética desalinhada no 10º andar.


D

sensor de excesso de carga (pesador), que falhou ao calcular a inércia da cabine cheia.

Um engenheiro mecânico deve especificar um cabo de aço para içamento vertical de um equipamento industrial. A carga possui massa de 1.500 kg. Durante o início do içamento, admite-se um efeito dinâmico equivalente a 20% da carga estática. Para o dimensionamento, deve-se ainda adotar um fator de segurança igual a 5 em relação à carga máxima solicitante.


Sabendo que a tensão de ruptura do cabo é de 1500 MPa e assumindo distribuição uniforme de tensões, a área mínima resistente do cabo é de


A

30 mm²


B

45 mm²


C

60 mm²


D

90 mm²

Em um conjunto mecânico modelado no SolidWorks, o desenhista precisa garantir que dois componentes se movam com um grau de liberdade específico (translação linear), sem permitir rotações indesejadas.


O recurso que deve ser utilizado para atender corretamente a esse requisito é


A

aplicar apenas mates coincidentes entre superfícies planas.


B

utilizar mate concêntrico entre eixos, permitindo rotação livre.


C

fixar um dos componentes e deixar o outro livre para movimentação manual.


D

aplicar combinação de mates (ex.: paralelo e coincidente) ou mate de distância, restringindo os graus de liberdade.

A figura a seguir mostra um sistema de alimentação para um tipo de molde.
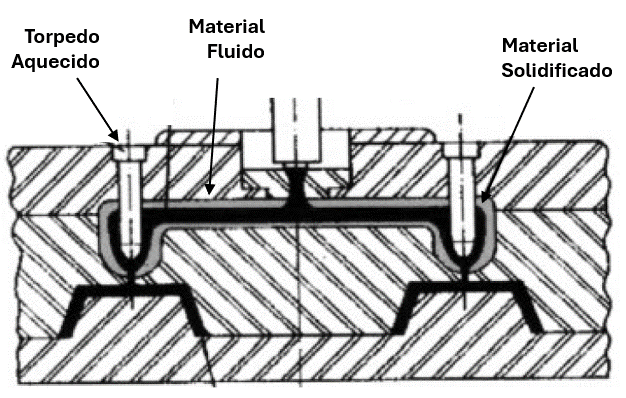

Imagem associada para resolução da questão


Fonte: Moldes de Injeção, CETT PR


Este sistema de alimentação é do tipo


A

canal frio.


B

canal isolado.


C

entrada direta.


D

entrada restrita.

Os elevadores hidráulicos apresentam diversas vantagens. Entretanto, uma desvantagem desse tipo de elevador em relação aos elevadores elétricos é a


A

rigidez de layout.


B

velocidade mais reduzida.


C

menor capacidade de carga.


D

manutenção mais complexa.

A figura a seguir ilustra o processo de extrusão de parison em moldagem por sopro, no qual um tubo de material fundido é formado antes do fechamento do molde.
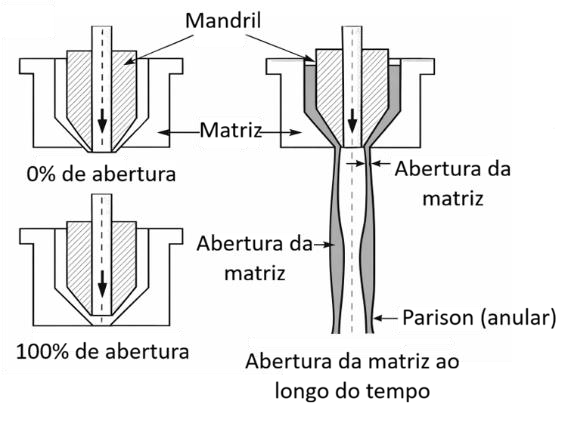

Imagem associada para resolução da questão


Durante o desenvolvimento do desenho técnico do molde, o projetista observa que, após o sopro, determinadas regiões da peça apresentam espessura reduzida, especialmente nas áreas mais distantes do ponto de fechamento do molde.


Considerando boas práticas de projeto, essa situação deve ser corrigida por meio de


A

redução da pressão de sopro, evitando o estiramento excessivo do material.


B

aumento uniforme da espessura do parison ao longo de todo o seu comprimento.


C

diminuição da temperatura do material fundido, reduzindo sua deformação durante o sopro.


D

controle da espessura do parison ao longo do comprimento, ajustando o perfil conforme a geometria final da peça.

A metrologia científica e industrial garante a intercambiabilidade de peças por meio de sistemas de tolerâncias e ajustes padronizados internacionalmente. Acerca do assunto, registre V, para as afirmativas verdadeiras, e F, para as falsas:


( )O micrômetro de profundidade utiliza o princípio do parafuso micrométrico para realizar medições onde a resolução padrão de mercado atinge o valor de um centésimo de milímetro.

( )A tolerância de posição é uma característica geométrica que define uma zona de tolerância dentro da qual o centro, eixo ou plano central de um elemento deve estar localizado.

( )Um ajuste classificado como ajuste com interferência é aquele onde o diâmetro máximo do eixo é sempre menor do que o diâmetro mínimo do furo antes da montagem das peças.

( )O erro de paralaxe em instrumentos de medição analógicos ocorre quando o observador realiza a leitura em um ângulo perpendicular à escala graduada do paquímetro universal.


Após análise, assinale a alternativa que apresenta a sequência correta dos itens acima, de cima para baixo:


A

V, F, V, V.


B

F, V, F, V.


C

F, F, V, F.


D

V, V, F, F.

Uma placa grande e negra (e = 1) troca calor por radiação com o ambiente à temperatura de 300 K. A superfície da placa está inicialmente a 600 K e mantida nessa temperatura por aquecimento contínuo. Considere que convecção é desprezível, havendo apenas troca radiativa. Use a lei:
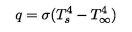

Imagem associada para resolução da questão


onde o = 5,67 x 10⁻⁸/m2K4. Qual é a ordem de grandeza do fluxo radiativo trocado pela placa?


A

102W/m2.


B

103W/m2.


C

104W/m2.


D

105W/m2.


E

108W/m2.

Um engenheiro mecânico da UNIRIO, atuando como fiscal de contrato, depara-se com uma situação crítica na instalação de caldeiras realizada por uma empresa terceirizada. O projeto original, de autoria de outro profissional, apresenta falhas graves de segurança. Diante da urgência, o fiscal ordena a paralisação e altera especificações técnicas sem consultar o autor do projeto. Simultaneamente, a empresa contratada alega que o engenheiro está impondo um ritmo de trabalho excessivo e gerando “escândalo” público ao discutir o tema abertamente no canteiro de obras. Considerando essas informações, com base no Código de Ética Profissional (Resolução CONFEA nº 1.002/2002), informe se é verdadeiro (V) ou falso (F) que se afirma a seguir e assinale a alternativa com a sequência correta.


( ) Ao alterar as especificações do projeto original sem a prévia autorização do autor, o engenheiro fiscal cometeu infração ética, uma vez que a autonomia profissional é inviolável e o Código de Ética não prevê exceções para alteração de autoria sem consentimento expresso.

( ) A conduta de impor ritmo de trabalho excessivo aos colaboradores da empresa terceirizada, caso comprovada, configura infração ética prevista no rol de condutas vedadas “ante o ser humano e seus valores”, independentemente da justificativa de cumprimento de prazos.

( ) Se a discussão pública promovida pelo engenheiro for caracterizada como “escândalo” (ato que abala a opinião pública e o prestígio da classe), ele poderá ser punido eticamente, pois é dever do profissional preservar o bom conceito e o apreço social da profissão.


A

V – V – F.


B

F – V – V.


C

V – F – V.


D

F – F – V.


E

F – V – F.

Durante substituição de conjunto motobomba em poço de elevatória do SAMAE, o técnico mecânico supervisiona a operação de içamento com talha elétrica de 2 toneladas. O conjunto a ser içado pesa 850 kg. Antes do início do içamento, o técnico verifica que os ganchos de fixação do conjunto estão corretamente posicionados, mas observa que a talha não possui etiqueta de inspeção periódica vigente e que dois trabalhadores estão posicionados sob a carga durante o posicionamento dos estropos. A conduta imediata do técnico deve ser:


A

Prosseguir com o içamento, pois a carga de 850 kg está dentro da capacidade nominal de 2 toneladas da talha, e orientar verbalmente os trabalhadores a se afastarem durante a elevação da carga.


B

Solicitar ao supervisor autorização para prosseguir sem a etiqueta de inspeção, registrando a irregularidade no relatório de turno para regularização posterior pela área de manutenção de equipamentos.


C

Paralisar a operação, remover os trabalhadores de sob a carga, verificar a documentação de inspeção da talha e, se não houver registro de inspeção válido, substituir o equipamento ou solicitar inspeção antes de prosseguir com o içamento.


D

Orientar os trabalhadores a saírem de sob a carga e prosseguir com o içamento, pois a ausência de etiqueta de inspeção é irregularidade documental que não compromete a capacidade estrutural do equipamento para essa operação específica.


E

Paralisar a operação apenas em razão do posicionamento dos trabalhadores sob a carga, liberando o içamento após o afastamento, pois a ausência de etiqueta de inspeção é requisito documental que não interfere na segurança operacional imediata do içamento.

Em uma estação de tratamento industrial, um sistema de ar comprimido é empregado para o acionamento de válvulas pneumáticas de controle, operando de forma contínua em regime automatizado. Foi identificado, ao longo do tempo, um aumento significativo no teor de umidade presente na rede de ar, resultando em falhas intermitentes, resposta lenta dos atuadores e indícios de corrosão em componentes internos. Inspeções iniciais não evidenciaram vazamentos relevantes ou falhas estruturais no compressor, porém, não há confirmação quanto à eficiência atual dos dispositivos auxiliares de condicionamento do ar. Considerando os princípios de geração, tratamento e distribuição de ar comprimido em sistemas industriais, a ação técnica mais adequada para corrigir de forma efetiva a condição observada é:


A

Substituição das válvulas pneumáticas por dispositivos de acionamento manual, eliminando a dependência do ar comprimido no processo.


B

Redução da frequência de operação do compressor, permitindo maior estabilização térmica do sistema durante os ciclos de funcionamento.


C

Implementação ou manutenção adequada de sistemas de secagem e filtragem do ar comprimido, assegurando a remoção eficiente de umidade ao longo do circuito.


D

Aumento da temperatura ambiente do sistema, favorecendo a evaporação da umidade presente nas linhas e componentes pneumáticos.


E

Elevação da pressão de saída do compressor, visando compensar os efeitos da presença de vapor de água na rede de distribuição.

 
Ir para a página:
OK
 
Gerar simulado


