





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
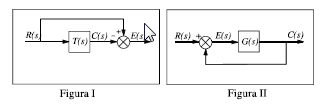
A figura I, abaixo, representa um esquema de controle com realimentação positiva, enquanto a figura II representa a realimentação negativa.
Todos os pólos do sistema são estáveis, caracterizando-o como absolutamente estável. A realimentação apenas ajusta a estabilidade relativa.
O modelo do sistema apresentado no diagrama de blocos é não-linear.
O sistema de controle aplicado à planta resulta em uma função de transferência em malha fechada de quinta ordem.

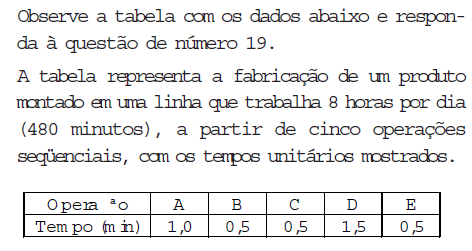
O limite inferior da capacidade de produção diária desta linha é de:

120
240
360
480
O sistema apresenta uma realimentação unitária e negativa.
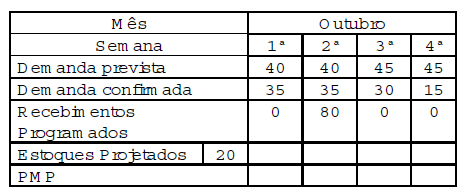
Após completar os dados do Programa Mestre de Produção (PMP) para o produto apresentado na tabela abaixo, considerando lotes variáveis de acordo com a demanda e estoque que pode ir a zero, os valores correspondentes à linha "Estoques Projetados", para as semanas 1ª, 2ª, 3ª e 4ª , serão, respectivamente:
0, 30, 10, 0
10, 10, 0, 0
15, 35, 0, 0
20,0, 0, 20
Responda à questão de número 18 após a análise da tabela abaixo, que mostra o nível de serviço para uma peça cujo estoque de segurança se deseja calcular e onde k representa o número de desvios padrão.
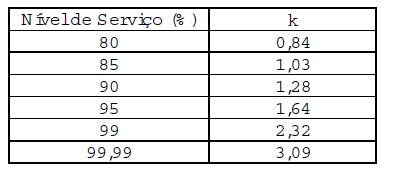
Considerando um nível de serviço de 90% para uma demanda média de 500 unidades mensais da peça e um desvio padrão de 20 unidades, o estoque de segurança é de:

20
22
26
30
Entre as características presentes nas diversas técnicas de previsão de demanda, destaca-se:
a previsão deve levar em conta todas as variáveis aleatórias envolvidas
a acurácia das previsões diminui com o aumento do período de tempo analisado
as causas que influenciaram demandas passadas não influenciarão a demanda futura
a previsão de demanda para grupos de produtos é menos precisa do que para os produtos, considerados individualmente
NÃO é uma vantagem do estoque centralizado em relação ao descentralizado:
menor tempo de atendimento aos diversos setores da fábrica;
operar com mínimo custo de estoque;
uso da mão-de-obra de forma otimizada;
requerer menos mão-de-obra;
requerer menor espaço.
O nível de material no estoque que, ao ser atingido, exige a compra de um novo lote é chamado ponto de reposição. Ele deve ser definido de forma que o número de peças em estoque seja:
igual a um valor máximo;
igual a um valor mínimo;
igual a um valor médio;
suficiente para que após a reposição do material o nível do estoque seja sempre máximo;
suficiente para atender as necessidades até que a compra e a entrega do material seja efetuada.

