








Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
É importante distinguir bem os resultados da manutenção corretiva planejada em relação à da não planejada. Dentro desse contexto e adotando a nomenclatura 1 = manutenção corretiva não planejada e 2 = manutenção corretiva planejada,
embora existam vantagens da 2 em relação à 1, mesmo na 2 não existe a possibilidade de compatibilizar a necessidade da intervenção com os interesses da produção.
enquanto que na 2 a perda de produção é reduzida ou mesmo eliminada, na 1 ocorre justamente o oposto.
uma vantagem da 1 em relação à 2, é que na 1 prepondera a garantia da existência de sobressalentes, equipamentos e ferramental.
uma grande vantagem da 1 em relação à 2 é na possibilidade de geração de emprego, visto que na 1 aumenta a existência de recursos humanos com a qualificação necessária para a execução dos serviços, que podem, inclusive, ser buscados externamente à organização.
na 2 prevalecem os aspectos relacionados com a segurança, embora seja planejada, não é possível prevenir falhas ou mesmo situações de risco, por ser manutenção do tipo corretiva.
Considere um processo de controle de qualidade para produção de sacos de açúcar, onde é necessário que a massa total incluindo a embalagem esteja dentro da tolerância de (1000 ± 20)g. Sabe-se que a incerteza de medição é de 4g, desta maneira o limite superior de tolerância é de:
980g.
996g
1004g.
1020g.
1024g.
De acordo com a classificação dos eletrodos revestidos para aço carbono presentes na norma AWS A5.1 e A5.5 e considerando o eletrodo E6013 é correto afirmar que:
Com esse eletrodo não será possível a soldagem na posição sobre-cabeça.
A resistência à tração mínima do metal depositado é de 60ksi.
O seu revestimento é do tipo celulósico.
O eletrodo citado possui uma bitola de 2,5mm.
A corrente utilizada para o eletrodo citado deve ser a corrente alternada.
A diferença entre média de número infinito de medições do mesmo mensurando e valor verdadeiro do mensurando, obedecendo condições de repetitividade, denomina-se erro:
sistemático.
aleatório.
de paralaxe.
grosseiro.
temporal.
Qual instrumento de medição indicado a seguir possibilita verificação de paralelismo entre faces, medições internas e de detalhes em locais com acesso dificultado, excentricidade de peças, alinhamento e centralização de peças nas máquinas?
Paquímetro Universal/Traçador
Micrômetro Universal
Projetor de Perfil
Medidor por Laser Concêntrico
Relógio Apalpador/Comparador
As escalas de desenho técnico 1: 1, 10: 1 e 1: 100 correspondem, RESPECTIVAMENTE, a:
Ampliação, Redução e Centesimal.
Binária, Decimal e Centesimal.
Ampliação Natural, Redução e Centesimal.
Natural, Ampliação e Redução.
Cavalera, Ortogonal Decimal, Hum Centesimal.
De acordo com a Norma Regulamentadora 6, as responsabilidades do trabalhador quanto ao EPI são, as relacionadas a seguir, com EXCEÇÃO de:
utilizá-lo apenas para a finalidade a que se destina.
responsabilizar-se pela sua guarda e conservação.
comunicar ao empregador qualquer alteração que o torne impróprio para uso.
cumprir as determinações do empregador sobre o uso adequado.
exigir seu uso.
No campo do ensaio de materiais, qual alternativa a seguir NÃO se enquadra como ensaio não destrutivo?
Dureza
Ultrassom
Termografia
Estanqueidade
Líquido Penetrante
A medida de 41,275𝑚𝑚 corresponde, em polegadas a, aproximadamente:
183
1325
2161
2316
3321
Erro de medição é a diferença entre o valor indicado pelo sistema de medição e o valor verdadeiro do mensurando, no qual pode ser decomposto em duas parcelas, são elas:
Erro sistemático e erro aleatório.
Erro sistemático e tendência.
Repetitividade e tendência.
Erro aleatório e tendência.
Tendência e correção.
Considere os termos abaixo que são empregados na indústria de fabricação:
I – Brochamento.
II – Fricção.
III – Em matriz.
IV – Serramento.
Os mesmos podem ser agrupados, respectivamente, nos seguintes processos de fabricação:
I – Usinagem; II – Usinagem; III – Fundição; IV – Corte.
I – Usinagem; II – Usinagem; III – Estampagem; IV – Corte.
I – Usinagem; II – Soldagem; III - Forjamento; IV – Usinagem.
I – Corte; II – Usinagem; III – Forjamento; IV – Usinagem
I – Fundição; II – Soldagem; III – Fundição; IV – Soldagem.
A respeito dos medidores de vazão, assinale a alternativa correta:
O medidor do tipo turbina apresenta perda de pressão menor em relação as placas de orifício.
Os medidores do tipo ultrassônicos que utilizam o efeito Doppler não podem ser utilizados para a medição de vazão em fluidos com partículas em suspensão.
A medição de vazão, sem contato com o fluido, só pode ser feita a partir dos medidores eletromagnéticos.
Os medidores eletromagnéticos de vazão só podem ser utilizados em fluidos que possuem uma condutividade mínima.
Os medidores de vazão por pressão diferencial apresentam custo elevado em relação aos medidores do tipo turbina.
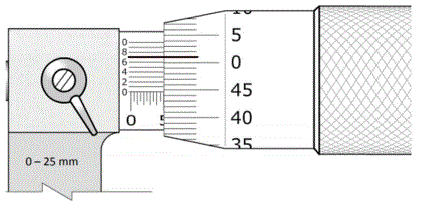
Considerando que ao realizar uma determinada medição um micrômetro apresentou a configuração mostrada na Figura abaixo. Com relação a essa configuração pode-se afirmar que a leitura correta da medição é:
Considerando o diagrama Ferro-Carbono, todas as informações abaixo podem ser extraídas do diagrama, exceto:
Temperaturas de transformação “Ferrita (Fe-α) – Austenita (Fe- γ)”.
A manutenção preditiva é considerada o método mais econômico e mais eficiente de reduzir o tempo de inatividade de um equipamento. Em um modelo de manutenção preditiva, o trabalho é planejado com base em avaliações de diagnósticos que determinam quando e como executar o reparo. Uma das técnicas de manutenção preditiva é:
Análise de vibração.
Substituição de rolamentos.
Substituição de óleo lubrificante.
Levantamento dos custos de parada.
Monitoramento da quantidade de peças substituídas por cada equipamento.
A capacidade de o metal absorver energia quando submetido à deformação elástica (ocorrendo na zona elástica), liberando-a quando descarregada, e reassumindo a forma original, refere-se à:
ductilidade.
dureza.
resiliência.
tenacidade.
fadiga com fratura em 45º.
De acordo com a ABNT NBR 5462:1994 - Confiabilidade e Mantenabilidade, os tipos de manutenção são :
2.
3.
4.
5.
8.
Numa curva tensão × deformação, em um ensaio de tração, o limite entre as regiões plástica e elástica é conhecida como:
módulo de Young × 𝜋.
limite de escoamento.
limite Youngeano.
limite Hockeano.
limite do elastômetro por fadiga.
Considerando um sistema de dois pistões interligados hidraulicamente, sendo o primeiro com 2,5𝑐𝑚2 de área e o segundo com 20𝑐𝑚 de diâmetro, a aplicação de uma força de 160𝑁 no primeiro pistão implicará uma força equivalente no segundo pistão de, aproximadamente:
1.600𝑁
3.200𝑁
8.000𝑁
16.000𝑁
20.000𝑁
Considere a figura a seguir:

A simbologia da figura refere-se à válvula:
direcional de 3/2 vias, posição normal aberta.
direcionadora de 2/3 vias, posição invertida aberta.
direcional de 4/2 vias, posição normalmente fechada.
direcionadora de 4/2 vias, posição normal fechada.
contradirecional de 3/2 vias, posição comutável aberta.



