







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Com relação às descontinuidades no cordão de solda é correto afirmar:
Porosidades e trincas são exemplos de descontinuidades dimensionais.
Falta de penetração é um exemplo de descontinuidade estrutural.
Mordedura é uma descontinuidade dimensional.
As descontinuidades podem ser classificadas em estruturais, dimensionais e provocadas por propriedades dos materiais.
Trincas não são consideradas tipos de descontinuidade no cordão de solda.
Observe a figura 4.
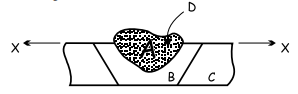
Figura 4
É correto afirmar que as regiões indicadas possuem as seguintes denominações no processo de soldagem:
A – zona termicamente afetada.
B – zona de fusão.
A e B – são respectivamente zonas de fusão e termicamente afetada.
D e C – são respectivamente zona ligação e metal de base.
A e C – zona de ligação e metal de base.
Com relação ao aparecimento de trincas no cordão de solda, é incorreto afirmar que seu surgimento é provocado por:
metal de base com alto teor de carbono.
temperatura ambiente muito alta.
peça soldada com espessura elevada e sem pré-aquecimento.
velocidade de resfriamento muito alta.
eletrodo úmido.
Um eletrodo E6010 tem as seguintes características físicas e operacionais:
Eletrodo para soldagem a arco cujo material depositado tem limite de resistência de 60.000 psi, indicado para soldagem em todas as posições e revestimento celulósico.
Eletrodo para soldagem a arco, material depositado com limite de resistência de 60.000 psi, indicado para soldagem em todas as posições e revestimento rutílico.
Eletrodo para soldagem a arco, material depositado com limite de resistência de 60.000 psi, indicado para soldagem em todas as posições e revestimento básico com grandes quantidades de carbonatos e de fluorita.
Eletrodo para soldagem a arco, material depositado com limite de resistência de 60.000 psi, indicado para soldagem em todas as posições e revestimento oxidante constituído por óxidos de ferro e manganês.
Eletrodo para soldagem sobre-cabeça e revestimento básico.
Observe a figura 1
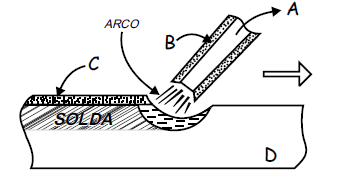
Figura 1
A ordem dos elementos que compõem o processo de soldagem a arco com eletrodo revestido é:
Alma, metal de base, escória, revestimento.
Metal de base, Alma, escória, revestimento.
Alma, revestimento, escória e metal de base.
Revestimento, Alma, metal de base e escória.
Escória, Alma, metal de base e revestimento.
A característica da corrente (CA ou CC) e sua polaridade (CC +/-) afetam a forma e as dimensões da poça de fusão, além da estabilidade do arco e a transferência do metal de adição. Sendo, assim, é correto afirmar:
A polaridade direta do eletrodo (CC -) produz maior penetração.
A polaridade inversa (CC +) produz maior taxa de fusão.
A polaridade direta (CC - ) produz maior penetração e taxa de fusão.
A soldagem com CA apresenta mais problemas de sopro magnético e provoca baixa penetração quando comparada com as polaridades inversas e diretas.
A polaridade inversa do eletrodo (CC +) produz maior penetração e menor taxa de fusão.
Os processos de soldagem a arco com proteção gasosa são amplamente utilizados na atualidade. Em comparação ao processo de soldagem a arco com eletrodo revestido, é correto afirmar:
Exige limpeza severa após a solda devido à concentração de escória.
As velocidades de soldagem são menores em função do processo de alimentação dos eletrodos.
É mais fácil de utilização em locais de difícil acesso.
O equipamento de soldagem é mais simples, mais barato e menos portátil em relação ao de soldagem com eletrodo revestido.
A alimentação contínua do eletrodo promove a execução de longos cordões de solda sem parada.
Com relação à execução da soldagem, é incorreto afirmar:
Correntes muito elevadas facilitam o controle de execução de soldagem.
Nas posições verticais e sobrecabeça é recomendável trabalhar com correntes mais altas, próximas ao limite superior especificado.
O valor da corrente interfere diretamente na dimensão da poça de fusão.
Corrente é ó principal parâmetro de controle de fusão e de penetração no metal de base.
A polaridade e a corrente afetam a estabilidade do arco e a transferência do metal de adição.
Um revestimento de eletrodo que contém quantidades consideráveis de carbonato de cálcio (CaCO3) e fluorita, capaz de gerar grande quantidade de escória que, juntamente, com o dióxido de carbono gerado pela decomposição do carbonato, protege a solda do contato com a atmosfera é do tipo:
Oxidante.
Ácido.
Rutílico.
Básico.
Celulósico.
Com relação ao manuseio e conservação de eletrodos é correto afirmar:
Não necessitam de cuidados no acondicionamento por possuírem resistência mecânica para suportar choques mecânicos, dobras e quedas.
Instabilidade do arco e porosidades no cordão não são conseqüências da umidade do eletrodo.
Eletrodos não necessitam ser armazenados em estufas.
A absorção de umidade pode comprometer o desempenho dos eletrodos no processo de soldagem.
A contaminação dos eletrodos por graxas e óleos, não comprometem o desempenho do processo da soldagem.
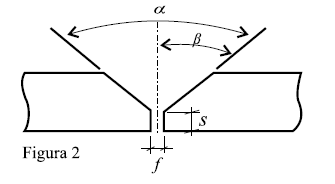
Com relação ao chanfro da figura 2 acima, analise as afirmativas abaixo:
I – α é denominado ângulo do chanfro
II – β é denominado de ângulo de abertura da junta
III – ƒ é denominado de folga
Assinale a alternativa correta.
A afirmativa I é verdadeira.
As afirmativas I e II são falsas.
A afirmativa II é verdadeira.
As afirmativas II e III são verdadeiras.
As afirmativas I e III são falsas.
Assinale a alternativa que não corresponde a uma medida de redução do efeito do sopro magnético em processo de soldagem a arco elétrico.
Soldar em corrente contínua.
Soldar com arco mais curto.
Inclinar o eletrodo para o lado o qual se dirige o arco.
Usar corrente mais baixa, se possível.
Soldar em corrente alternada.
Em relação à soldagem oxiacetilênica, é incorreto afirmar:
Durante sua operação, a chama resultante da mistura gás – oxigênio na ponta do maçarico é usada para a fusão localizada do metal.
É um processo mais recomendado para a soldagem de chapas com espessura menor que 6mm.
Diferentes gases podem ser usados, mas o mais comum para soldagem de aço e outras ligas é o acetileno (C2H2).
A qualidade da solda é superior à soldagem a arco, devido a maior eficiência da proteção.
O equipamento é muito versátil, podendo ser utilizado para operações de corte a oxigênio e tratamento térmico de pequenas peças.
O alumínio 5053 é uma liga de alumínio sem controle especial de impurezas.
Para aplicar nas chapas do tanque de água potável, o técnico escolheu corretamente o material ASTM A36 pois é um aço doce de alta ductilidade.
O eletrodo considerado é do tipo celulósico.
O níquel diminui a tenacidade e melhora a ductilidade do aço pois é um refinador de grão.
O molibdênio aumenta a resistência do material a altas temperaturas e melhora a resistência à corrosão alveolar (pitting).
A energia absorvida no impacto pelo corpo de prova é de 100 J.



