







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
O paquímetro é um dos instrumentos de medição direta linear mais usado na indústria mecânica devido à sua versatilidade, fácil manuseio, baixo custo e boa resolução. Nesse sentido, quanto à aferição do paquímetro, pode-se afirmar que:
I. a verificação dos apalpadores de medição interna deve ser realizada com anel-padrão de no mínimo 15 mm, buscando-se detectar a influência do erro de paralaxe da escala em relação à direção dos apalpadores.
II. as hastes de medição de profundidade dos paquímetros são muito compridas e finas e, por isso, elas se flexionam e desgastam facilmente, havendo necessidade de examinar a haste em toda sua extensão com blocos-padrão.
III. o encosto de medição de alturas, que possibilita a medição entre superfícies planas e paralelas, pode ser examinado em apenas um ponto, desde que a escala do paquímetro já tenha sido verificada.
IV. para verificar a folga do cursor e o erro de guia de um paquímetro, coloca-se um bloco padrão na extremidade do bico, então é lido o valor indicado para a medição, sendo que um erro igual à resolução desqualifica o instrumento.
V. o paralelismo e a planeza das superfícies dos encostos do paquímetro são controlados pela medição de um pino-padrão em um único ponto destas superfícies, indicando se há desvios que influam nos resultados da boa medição.
Quais estão corretas?
Apenas a I e a II.
Apenas a II e a III.
Apenas a III e a IV.
Apenas a IV e a V.
Apenas a I e a V.
O medidor de nível capacitivo consiste de uma sonda vertical inserida no vaso no qual se deseja monitorar o nível. A sonda pode ser isolada ou não, e serve como uma das placas do capacitor. A outra placa é formada pelas paredes do vaso e o fluido comporta-se como dielétrico. A capacitância é medida por um circuito ponte CA, excitado por um oscilador de alta freqüência (500Hz a 1,5 MHz). Ao variar o nível no interior do vaso, alteram-se as proporções entre o liquido e o vapor, e como a constante dielétrica da maioria dos líquidos é maior que a dos vapores, as variações de nível se traduzem em variações quase lineares de capacitância. Com relação ao medidor de nível capacitivo, considere as seguintes afirmativas:
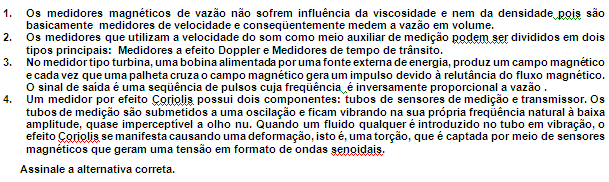
Somente as afirmativas 1 e 2 são verdadeiras.
Somente as afirmativas 1, 3 e 4 são verdadeiras.
Somente as afirmativas 1, 2 e 4 são verdadeiras.
Somente as afirmativas 2, 3 e 4 são verdadeiras.
Somente as afirmativas 3 e 4 são verdadeiras.
Em relação a sistemas de controle de laço fechado (ou em feedback), considere as seguintes afirmativas:
1. Têm maior instabilidade do que sistemas de controle de laço aberto.
2. Dependem fundamentalmente de uma calibração para alcançar maior precisão.
3. Têm maior precisão do que sistemas de controle de laço aberto.
4. Podem ser contínuos ou discretos.
Assinale a alternativa correta:
As afirmativas 1, 2 e 3 são verdadeiras.
As afirmativas 1, 2 e 4 são verdadeiras.
As afirmativas 1, 3 e 4 são verdadeiras
As afirmativas 2, 3 e 4 são verdadeiras.
As afirmativas 2 e 3 são verdadeiras
O _______________ é um instrumento de medição ou de verificação de medias angulares. Assinale a alternativa que completa corretamente a lacuna:
arcômetro
arguômetro
goniômetro
angularômetro
Quando duas peças devem ser montadas, define-se ajuste como a relação entre as peças acopladas, determinada pela diferença de medidas das peças antes do acoplamento. Nesse sentido, em referência às tolerâncias ISO (International Organization for Standardization), assinale a alternativa correta.
Mesmo que pelo sistema de ajustes ISO seja possível acoplar livremente distintos furos e eixos, convém, na sua aplicação, utilizar o sistema eixo-base ou o sistema furo-base, adotando-se, normalmente, o sistema furo-base.
No sistema de ajuste eixo-base, a linha zero é o limite inferior da tolerância do eixo, ou seja, a dimensão mínima do eixo é sempre igual à medida nominal, sendo o ajuste conseguido pela variação das dimensões do furo.
No sistema de ajuste furo-base, a linha zero é o limite superior da tolerância do furo, ou seja, a dimensão máxima do furo é sempre igual à medida nominal, sendo o ajuste conseguido pela variação das dimensões do eixo.
No ajuste indeterminado pode-se ter folga ou interferência indiferentemente, dependendo das dimensões reais da peça, mas essas folgas ou interferências são máximas, pois as dimensões da peça podem variar em torno da linha média de uma quantidade mínima.
O ajuste indeterminado é utilizado quando é necessária pequena precisão de giro sem que se possa arriscar qualquer conicidade devido à folga resultante ou então quando não existe variação de esforço ou de temperatura durante o funcionamento.
Existem alguns tipos de equipamentos de medição (ex. paquímetro ou micrômetro) que são utilizados para medições de pequenas dimensões. Os prefixos mili, pico e femto são respectivamente equivalentes a:
10-3, 10-12, 10-15.
10-3, 10-9, 10-12.
10-3, 10-9, 10-18.
10-3, 10-12, 10-18.
Na elaboração de uma especificação, o projetista estabelece um valor nominal e os limites de tolerância. Na fabricação sob controle, determinam-se a média do processo e os limites de controle. Os limites de especificação representam aquilo que se exige no projeto, para que o produto atenda a finalidade para a qual é desejado. Os limites obtidos nas cartas de controle resultam do processo de fabricação empregado e refletem aquilo que o processo é capaz de realizar. Nesta linha de raciocínio, pode-se afirmar que:
se a tolerância do processo não coincidir com a tolerância da especificação, o processo de fabricação deverá ser reajustado ou a especificação deverá ser alterada;
se a tolerância do processo for muito menor que a tolerância de especificação, haverá redução no custo do processo de fabricação, que tem uma qualidade superior ao especificado;
a tolerância de especificação é medida pelo controle da média e desvio padrão de amostras retiradas do processo produtivo, em tempos previamente definidos pelas normas vigentes;
a carta de controle da média é necessária e suficiente para processos de fabricação em que o limite inferior de controle é maior que o limite superior de especificação;
a carta de controle do desvio padrão ou da amplitude pode substituir a dispersão no limite superior da média com relação ao limite superior de especificação.
Para medir peças cônicas ou com rebaixos, que apresentam diâmetros diferentes, utiliza-se paquímetro:
universal com relógio.
de profundidade.
com relógio indicador.
com bico móvel (basculante).
Esse aperto poderia ser dado por um torquímetro aferido para o torque calculado.
Metrologia é considerada uma ciência da:
medição.
observação.
comparação.
experimentação.
O equipamento denominado Autocolimador tem o objetivo de verificar:
o desvio de planeza de uma superfície elíptica.
retitude de uma superfície.
o desvio de planeza de uma superfície retangular.
o desvio de planeza de uma superfície retangular ou elíptica.
Para realizar qualquer medida, é necessário estabelecer previamente um padrão de referência. Ao longo do tempo, diversos padrões foram adotados: o pé, o braço, a polegada. No século XVIII, C.E.Johanson, solicitou patente do que se chamava Blocos Padrão. Blocos Padrão são peças em forma de pequenos paralelepípedos, padronizados em dimensões de 30mm x 9mm, com variações de espessura de 0,5 mm. Na atualidade, são encontrados em:
três classes: para aplicações científicas ou calibração de blocos padrão; para aplicações de inspeção e ajustes de instrumentos de medição nas áreas de inspeção e para aplicações na área médica (biomotorização).
quatro classes: para aplicações científicas ou calibração de blocos padrão; para aplicações destinadas à operação de inspeção e calibração de instrumentos; Para aplicações de inspeção e ajustes de instrumentos de medição nas áreas de inspeção e para aplicações em oficinas e ferramentarias.
cinco classes: para aplicações científicas ou calibração de blocos padrão; para aplicações destinadas à operação de inspeção e calibração de instrumentos; Para aplicações de inspeção e ajustes de instrumentos de medição nas áreas de inspeção; para aplicações em oficinas e ferramentarias e para aplicações na área médica (biomotorização).
três classes: para aplicações científicas ou calibração de blocos padrão; para aplicações de inspeção e ajustes de instrumentos de medição nas áreas de inspeção e para aplicações em oficinas e ferramentarias.
A parte indicada como 2 mostra a escala móvel do paquímetro.
A menor divisão dessa régua graduada é 1/16".
O micrômetro mais adequado para medir dentes de engrenagem é o do tipo arco profundo.
Fabricados em lâminas de aço temperado, os verificadores de folga são empregados para medir folgas em mecanismos ou conjuntos.
Um relógio comparador efetua medidas diretas das grandezas.
O comprimento do pino é igual a 1 3/8".
A parte indicada como 3 permite efetuar a medida na casa dos milímetros.



