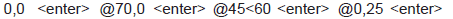Questões de Concurso sobre Processos, Softwares e Automatização


Disciplina
Assunto 1
Banca
Instituição
Cargo
Ano
Carreira
Área de formação
Escolaridade
Dificuldade
 
Comentários:
Professores
Alunos
Meus Comentários
Vídeo
 
Minhas questões:
Resolvidas
Não resolvidas
Certas
Erradas
 
Tipo de questão:
Certo e errado
Múltipla escolha
Incluir questões:
Anuladas
Desatualizadas
 
Questões:
Todas as questões
 
Filtro simplificado
 
Questões
Todas as questões
 
211 questões encontradas
Questões por página
20
Mais recentes
 
Considere três arquivos distintos em Excel. O primeiro deles, denominado “base geral.xlsx”, possui na primeira planilha na coluna A, o nome do cliente e na coluna B, o CPF. Nesta planilha, é preciso inserir o endereço, a cidade, o Estado, o CEP, o e-mail e a data do último contato do cliente, respectivamente, nas colunas C a H. O segundo arquivo, denominado “endereços.xlsx”, contém na primeira planilha “Plan1”, na coluna A, o CPF; na coluna B, o nome do portador; na coluna C, o endereço; na coluna D, a cidade; na coluna E, o Estado; e na coluna F, o CEP (ao todo 5412 linhas de registro). O terceiro arquivo, denominado “contato.xlsx”, contém na primeira planilha “Plan1”, na coluna A o CPF; na coluna B, o nome do titular; na coluna C, o endereço de correspondência eletrônica e na coluna D, a data em que foi feito o último contato do cliente com a instituição (ao todo 6117 linhas de registro). A fórmula da célula das colunas C3 e G3 no arquivo “base geral.xlsx”, utilizando como referência o número de CPF, tal que esta fórmula básica possa ser copiada e colada, respectivamente, nas células abaixo das mesmas é

A
=PROCV(B3;[endereços.xlsx]!A$2:C$5412;3); PROCV(B3;[contato.xlsx]!A$2:C$6117;3)

B
=PROCV(B3;[endereços.xlsx]Plan1!$A$2:$C$5412;3); PROCV(B3;[contato.xlsx]Plan1!$A$2:$C$6117;3)

C
=PROCV(A3;[endereços.xlsx]$A2:$C6117;3); PROCV(A3;[contato.xlsx] $A2:$C5412;3)

D
=PROCV(B2;[endereços.xlsx]A2:C5412;3); PROCV(B2;[contato.xlsx] A2:C6117;3)

E
=PROCV(A3;[endereços.xlsx]Plan1!$A$2:$C$5412;3); PROCV(A3;[contato.xlsx]Plan1!$A$2:$C$6117;3)

Em um sistema de controle de processo industrial, com relação ao protocolo fieldbus é correto afirmar que é um padrão de envio de sinais:


A

mecânico.


B

analógico.


C

digital.


D

pneumático.


E

eletrônico.

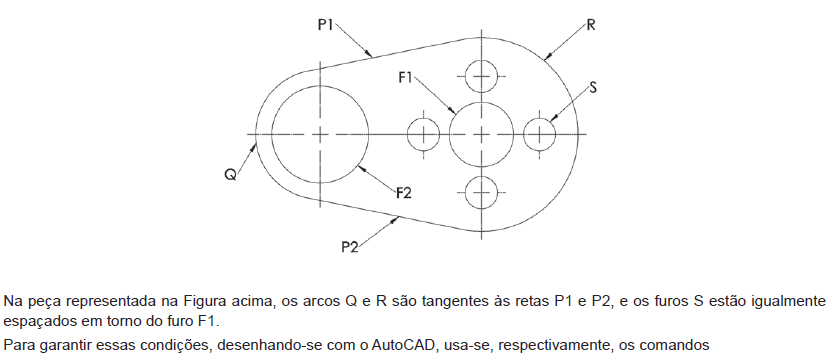
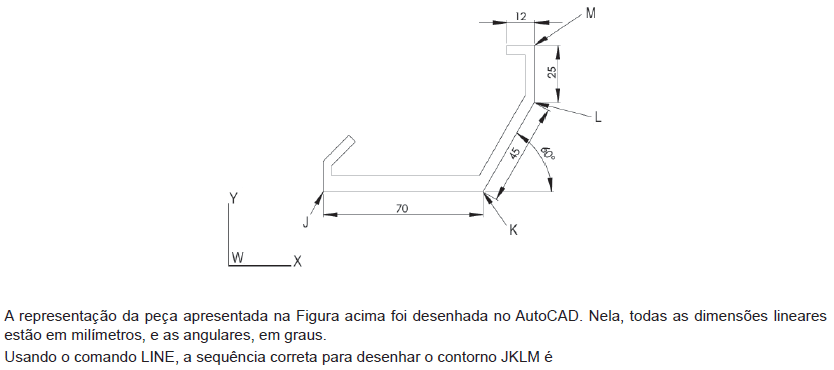
Imagem associada para resolução da questão

A
“intersection” e “node”

B
“intersection” e “center”

C
“tangent” e “quadrant”

D
“tangent” e “rectangular array”

E
“tangent” e “polar array”
No AUTOCAD, o comando que remove, do arquivo, todas as estruturas criadas e não utilizadas, blocos, layers, tipos de letra, permitindo reduzir o tamanho do arquivo de trabalho, denomina-se

A
TRASH.

B
ERASE.

C
GARBAGE.

D
PURGE.

E
TRIM.
A Norma ABNT que estabelece os critérios e parâmetros técnicos a serem observados, quando do projeto, construção, instalação e adaptação de edificações, mobiliário, espaços e equipamentos urbanos às condições de acessibilidade e que deve ser aplicada aos desenhos em CAD, é a NBR que trata sobre

A
princípios gerais de representação em desenho técnico.

B
desenho técnico − dobramento de cópias.

C
desenho técnico.

D
representação de área de corte por meio de hachuras em desenho técnico.

E
acessibilidade a edificações, técnico mobiliário, espaços e equipamentos urbanos.
O desenho técnico em perspectiva isométrica de um mancal usado em aplicações metroferroviárias pode ser feito computacionalmente por softwares específicos, como o AutoCAD versão 2013. Em relação a esse assunto, é correto afirmar que, uma vez selecionada a opção isometric snap, o cursor pode ser modificado para desenhar isometricamente em três opções diferentes, por meio da(s) tecla(s) de atalho

A
F5.

B
SHIFT+A.

C
F3.

D
CTRL+D.

E
CTRL+A.
Em um sensor, a linearidade equivale ao grau de proporcionalidade na correlação entre o erro no registro da medida e a grandeza física.

C
Certo

E
Errado
No que se refere ao tema do controle automático dos processos, assinale a alternativa que apresenta com exatidão a correspondência entre o enunciado e seu significado técnico:

A
Ganho: representa o valor resultante da diferença entre o valor desejado e o valor da variável controlada.

B
Planta: parte de um equipamento, eventualmente um conjunto de itens de uma máquina, que funciona conjuntamente, cuja finalidade é desenvolver uma dada operação.

C
Variável do Processo: é a grandeza que é operada com a finalidade de manter a variável controlada no valor desejado.

D
Desvio: representa o valor resultante do quociente entre a taxa de mudança na saída e a taxa de mudança na entrada que a causou. Ambas, a entrada e a saída devem ser expressas na mesma unidade.

E
Variável Manipulada: Qualquer quantidade, propriedade ou condição física medida a fim de que se possa efetuar a indicação e/ou controle do processo, também chamada de variável controlada.

Considere as afirmativas sobre controle automático de processo industrial.


I. Atua por detecção de distúrbio que entra no processo, corrigindo a variável controlada.

II. Adetecção de erro na variável controlada deve ser feita antes do controlador tomar ação corretiva.

III. A variável de saída controlada não é medida para a comparação com o valor desejado.


Com relação ao controle de feedback, é(são) verdadeira(s) apenas a(s) opção(ões):


A

I e II


B

I e III


C

I


D

II


E

III

Considerando-se o software de CAD Autodesk Inventor, é correto afirmar que o comando “Decal” refere-se a um recurso


A

inexistente a partir de 2012, por ser ter sido englobado nas diversas aplicações do comando “Pictseal”.


B

que permite reproduzir efeitos de alto relevo em textos e cotas.


C

relacionado à inserção de imagens em peças como se fossem adesivos, e à criação de embalagens com rótulos.


D

que permite maior rapidez na execução de detalhes que necessitam do comando “Mirror”, quando as superfícies são irregulares.


E

que permite a criação de textos em baixo relevo, em peças de superfícies irregulares.

A usinagem controlada por um CNC, tanto para torneamento quanto para fresamento, utiliza códigos especiais, funções miscelâneas e funções preparatórias para elaboração de um programa, seja este feito manualmente ou utilizando determinado software CAD/CAM.

As funções preparatórias que representam compensação e descompensação de raio de corte são representadas, respectivamente, por


A

G96 e G92.


B

G71 e G70.


C

G83 e G80.


D

G42 e G40.

No quadro a seguir, há dois blocos de um programa utilizando a linguagem FANUC para a execução de uma rosca em, um componente metálico AISI 1020 via Comando Numérico Computadorizado (CNC). Desconsidere os blocos de programação ligeiramente anteriores e posteriores aos mencionados a seguir.

.

.

N40 G76 P020060 Q100 R0.05;

N50 G76 X18.7 Z-25 R00 P650 Q300 F1;

.

.

Considerando esse trecho do programa, o padrão roscado que foi executado pelo CNC é do tipo


A

BSW 12 fios por polegada.


B

M20x1.


C

M18x1.


D

BSW 18 fios por polegada.

Na programação de máquinas com CNC, uma das operações importantes a programar é o deslocamento rápido, que deve ser indicado pela seguinte instrução:


A

M00.


B

G02 ou G03, conforme a velocidade.


C

G40, se houver necessidade de se compensarem medidas de raios da peça.


D

M10, para tornos e G01 para fresadoras.


E

G00.

   
Gerar simulado