Questões de Concurso sobre Solda/ Soldagem


Disciplina
Assunto 1
Banca
Instituição
Cargo
Ano
Carreira
Área de formação
Escolaridade
Dificuldade
 
Comentários:
Professores
Alunos
Meus Comentários
Vídeo
 
Minhas questões:
Resolvidas
Não resolvidas
Certas
Erradas
 
Tipo de questão:
Certo e errado
Múltipla escolha
Incluir questões:
Anuladas
Desatualizadas
 
Questões:
Todas as questões
 
Filtro simplificado
 
Questões
Todas as questões
 
764 questões encontradas
Questões por página
20
Mais recentes
 
A reportagem do jornal escolar trazia a seguinte mensagem:

“Alguns segredos são a criação de um cadastro digital de alunos, baseado em sistema ERP, que gerencia notas, faltas, aptidões, trabalhos pessoais e em grupo, a capacidade de concentração e o relacionamento com os colegas; a monitoração em tempo real de cada aluno pelo professor, que passa a dispor de um ferramental digital no seu dia-a-dia; investimento em novas plataformas (digitais) de ensino, tanto em sala de aula quanto à distância; e manter essas informações acessíveis também aos pais, via celular ou palm.”

Pode-se afirmar que esta é uma proposta de ensino que se baseia:

A
na presencialidade do educador e do educando.

B
no uso das relações interpessoais.

C
nas tecnologiasde ponta.

D
na neurociência cognitivista.

E
no uso de materiais concretos.
Os requisitos mínimos de escolaridade de um inspetor de soldagem estão relacionados a sua experiência profissional. Dessa forma, para um profissional com:

A
ensino fundamental completo são necessários 24 meses de experiência profissional para o nível 2.

B
ensino médio completo são necessários 24 meses de experiência profissional para o nível 1

C
curso técnico de soldagem são necessários 24 meses de experiência profissional para o nível 1.

D
curso de especialização em engenharia de soldagem são necessários 6 meses de experiência para o nível 3.

E
curso técnico em mecânica são necessários 12 meses de experiência profissional para vasos de pressão.
Observando a mordedura produzida em uma junta soldada identifica-se que:

A
a corrente de soldagem foi muito baixa.

B
a velocidade da soldagem foi muito baixa.

C
a bitola do eletrodo utilizado no chanfro foi muito pequena.

D
não altera a geometria do chanfro produzido pelos biseis.

E
não houve a preocupação de utilizar o cochicho no dia chuvoso.
Uma inclusão de escória:

A
eleva a tenacidade do cordão de solda de forma exponencial.

B
amplifica a possibilidade de início de um processo corrosivo.

C
ocorre no início do cordão quando da troca do eletrodo.

D
surge devido a bitola do eletrodo muito fina para o tipo de trabalho.

E
é formada em chanfro muito largo não possibilitando ser destacada.
No processo de soldagem elétrica MIG/MAG verificam-se vantagens em relação ao processo de soldagem elétrica com eletrodo revestido. Neste sentido, observa-se que a:

A
perda de pontas é menor.

B
escória é retirada de forma mais fácil.

C
taxa de deposição é mais elevada.

D
velocidade de soldagem é menor com alto aporte de calor.

E
execução da soldagem é aplicável em quase todas as posições.
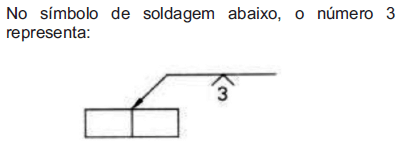
Imagem associada para resolução da questão

A
soldaemtodo contorno.

B
solda no campo.

C
soldaemumlado com projeção no lado oposto.

D
cobre-junta.

E
espaçador.
Na obtenção do aço ocorrem diversos graus de oxidação. Em relação ao tema, é correto afirmar que:

A
no aço efervescente há uma desoxidação parcial isolando a lingoteira com uma tampa com uma massa espessa e pesada.

B
o aço parcialmente desoxidado apresenta uma camada de ferro quase puro na superfície do lingote.

C
o aço acalmado é um aço efervescente parcialmente desoxidado a vácuo com a adição de ligas ferro-manganês ou alumínio.

D
no aço desoxidado a vácuo, é removido o oxigênio do aço fundido sem adicionar elementos que formem inclusões não metálicas.

E
no aço semi-acalmado efervescente é inserido oxigênio pela combinação de escória com ligas ferro-silício.
Considerando a importância do ensaio de dureza, sabe-se que a dureza:

A
Brinell usa penetrador piramidal de base quadrada de diamante.

B
Vickers usa penetrador esférico de 10 mm em carboneto duro.

C
Rockwell usa penetrador cônico de diamante com ângulo de 120o.

D
Poldi apresenta metodologia de medida semelhante à Vickers.

E
Telebrineller apresenta metodologia de medida semelhante à Rockwell.
Um aço médio carbono e um aço de baixa liga apresentam teor médio de carbono e de elementos de liga, respectivamente e aproximadamente, de:

A
0,45 % e 3,3 %.

B
0,22 % e 3,3 %.

C
1,30 % e 7,5 %.

D
0,45 % e 12,0 %

E
0,22 % e 7,5 %.
Na soldagem elétrica TIG observa-se que:

A
é um processo que apresenta a maior produtividade em relação aos outros processos de soldagem.

B
é utilizado tanto em materiais metálicos quanto não metálicos, principalmente no passe de raiz.

C
é um processo em que tem-se excelente controle da poça de fusão e sem necessidade de metal de adição.

D
a profundidade de penetração é maior com a polaridade direta que produz maior aquecimento no eletrodo.

E
com a curvatura da ponta do eletrodo mais aguda reduz-se a largura do cordão e aumenta-se a penetração.
No corte a plasma é usado um arco de plasma que apresenta uma temperatura de aproximadamente:

A
14000 ºC e que corta qualquer metal ferroso ou não ferroso.

B
7000 ºC e que corta qualquer metal ferroso ou não ferroso.

C
5000 ºC e que corta qualquer material com dilatação volumétrica uniforme.

D
3000 ºC e que corta qualquer material metálico e não metálico.

E
2500 ºC e que corta qualquer metal ferroso ou não ferroso.
TIG é o processo de soldagem a arco elétrico com eletrodo de tungstênio ou liga de tungstênio sob uma proteção gasosa de gás inerte ou misturas de gases inertes.Ogás inerte mais utilizado no TIG é:

A
CO2.

B
O2.

C
Ar.

D
N2.

E
H.
Em relação aos processos de soldagem a arco elétrico com proteção gasosa MIG/MAG, avalie se é correto afirmar que:

I – Na soldagem utilizando processo MIG o gás de proteção não possuí somente a função de proteção da poça de fusão e pode interagir com a mesma para que o metal de solda resultante obtenha melhores propriedades mecânicas;

II – Na soldagem utilizando o processo MAG o gás de proteção tem a função única de proteção da poça de fusão contração ação de gases externos (como por exemplo, oxigênio e nitrogênio provenientes do ar atmosférico);

III – O gás argônio é um dos gases que pode ser utilizado na soldagem MIG, pois tem função somente de proteção da poça de fusão.

Assinale a alternativa correta.

A
apenas a afirmativa I está correta.

B
apenas a afirmativa III está correta.

C
apenas as afirmativas I e II estão corretas.

D
apenas as afirmativas I e III estão corretas.

E
apenas a afirmativa II está correta.
Em desenho de Estruturas Metálicas, o símbolo que corresponde a um rebite que deverá ser montado em furos escareados dos dois lados, quando furado e montado no campo, é

A
Imagem associada para resolução da questão

B
Imagem associada para resolução da questão

C
Imagem associada para resolução da questão

D
Imagem associada para resolução da questão

E
Imagem associada para resolução da questão
Com relação à inspeção visual em cordões de solda é correto afirmar que:

A
é uma técnica destrutiva e por isso é utilizada somente durante a etapa de qualificação do procedimento de soldagem.

B
é uma técnica utilizada somente para qualificação de soldadores.

C
é um método de inspeção não destrutivo utilizado para detecção de descontinuidades superficiais.

D
é um método de inspeção não destrutivo muito utilizado para detecção de defeitos internos em tubulações.

E
é um método de inspeção destrutivo aplicado somente para inspeção de caldeiras.
Quando materiais mais rígidos de revestimento são utilizados no preenchimento por solda em um material de base mais macio, há uma tendência para a camada de revestimento ceder sob condições de carga pesada. Para evitar esta patologia, utiliza-se uma camada intermediária de material

A
resistente e tenaz.

B
deformável e tenaz.

C
condutor e maleável.

D
maleável e quebradiço.

E
dúctil e plástico.
No caso de uso da tubulação em serviços severos, havendo a necessidade de promover-se as ligações na extremidade das mesmas ou em situações que requeiram facilidade de desmontagem, com diâmetro de até 1½” e maiores de 2”, deve-se utilizar, respectivamente, ligações

A
rosqueadas com munhões ou flangeadas.

B
rosqueadas com luvas e de solda de topo.

C
de solda de encaixe com uniões e flangeadas.

D
excêntricas com ponto ou bolsa e concêntricas.

E
flange cega ou por cruzeta de redução.
   
Gerar simulado