







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
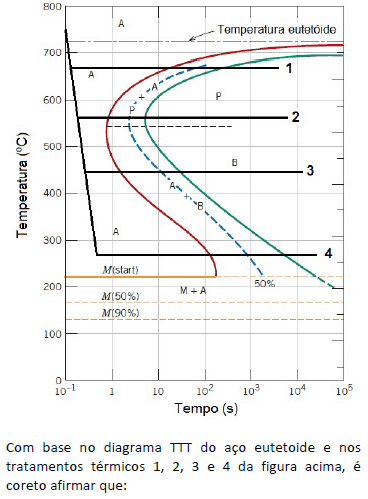
MIG e TIG são processos, para
o tratamento superficial aplicáveis aos aços de construção mecânica para aumento da resistência à corrosão.
a união de metais e ligas metálicas de baixa temperatura de fusão.
a fusão de metais com o emprego de campos eletromagnéticos alternados.
a união de metais e ligas metálicas de elevada reatividade com o oxigênio.
a consolidação de materiais cerâmicos particulados.
O processo de deformação a frio (encruamento) aplicado em metais e ligas metálicas promove alterações nas propriedades do material encruado e apresenta maior
densidade e maior ductilidade que um material recozido.
resistência mecânica e menor tenacidade que um material recozido.
resistência mecânica e maior condutividade elétrica que um material recozido.
tenacidade e menor condutividade elétrica que um material recozido.
densidade e maior condutividade elétrica que um material recozido.
Os tratamentos térmicos de têmpera e de revenimento são aplicados em aços de construção mecânica contendo teores de carbono superior a 0,3% em peso. Estes tratamentos térmicos objetivam produzir a microestrutura
bainítica que aumenta a resistência mecânica e a tenacidade.
de ferrita e perlita que aumenta a resistência mecânica e a tenacidade.
de martensita revenida que aumenta a resistência mecânica e reduz a ductilidade.
de perlita que aumenta a elevada resistência mecânica e a rigidez.
de ferrita que aumenta a resistência mecânica e a ductilidade.
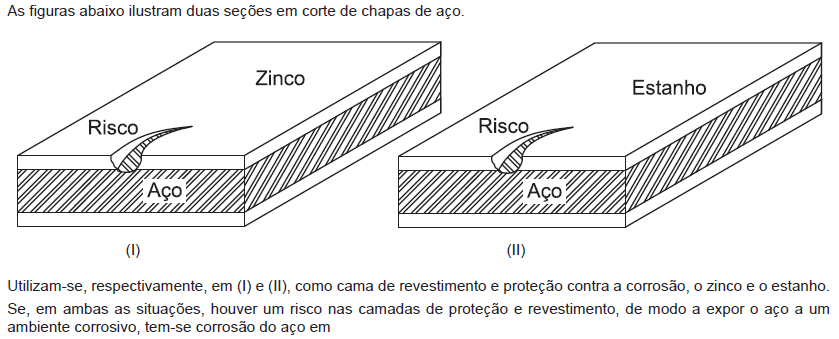
O revestimento inferior externo ou escudo térmico utilizado nos ônibus espaciais americanos (Endeavour e Discovery) é constituído por um conjunto de blocos montados na parte inferior destas naves. Estes blocos são produzidos com material
cerâmico maciço com elevada resistência mecânica e baixo coeficiente de dilatação térmica.
cerâmico poroso com elevada condutividade térmica e baixo coeficiente de dilatação térmica.
metálico poroso de elevada massa atômica e elevada resistência ao calor.
metálico maciço de baixa densidade e elevada resistência ao calor.
cerâmico poroso com baixa condutividade térmica e baixo coeficiente de dilatação térmica.
Com relação aos processos de conformação mecânica e o desempenho dos materiais de engenharia, é correto afirmar que
os materiais poliméricos de engenharia são termofixos e podem ser processados por diversos processos que envolvam a fusão e a conformação destes materiais.
os materiais cerâmicos de engenharia são produzidos pela secagem de uma lama cerâmica à base de água (barbotina) que é vazada em um molde metálico cuja cavidade determina a forma final da peça.
ligas metálicas forjadas são caracterizadas pela elevada sanidade interna, elevada rigidez e elevada resistência mecânica.
a produção de metais como o tungstênio (W) e o ósmio (Os) envolve a elaboração de pós-metálicos, prensagem, sinterização e a conformação mecânica para a obtenção da forma final.
as ligas de alumínio fundidas pelo processo de alta pressão (fundição por injeção) são caracterizadas pela elevada sanidade interna e baixa rugosidade superficial.
Quando um baixo teor de hidrogênio é especificado para um processo de soldagem por eletrodo revestido, o revestimento do eletrodo deverá ser
celulósico.
rutílico.
básico.
pó de ferro.
oxidante.
Os inibidores de corrosão são substâncias que, quando adicionadas em pequenas quantidades, diminuem o processo corrosivo consideravelmente. Os inibidores fílmicos ou orgânicos, por adsorção, recobrem áreas anódicas e catódicas de superfícies metálicas. Inibidores fílmicos típicos para proteção de aço-carbono em sistemas de água de caldeira são:
NaNO2, formaldeídos e hidróxido de Zinco.
fosfonatos com metais bivalentes.
Na2PO4, polifosfato, morfolina, hidrazina e amônia.
azóis como os sais de benzotriazol.
fluidos de acidificação contendo HCl e HF, fosfinos e fosfanos.
Qual conjunto de fatores concorre, em sua totalidade, para a penetração incompleta na raiz de uma solda de topo?
Ângulo de bisel excessivo, aporte térmico excessivo, nariz excessivo, abertura raiz reduzida e bitola eletrodo reduzida.
Aporte térmico reduzido, nariz reduzido, corrente de soldagem excessiva, movimento de tecimento largo e solda sobre- -cabeça.
Velocidade de soldagem reduzida, uso de cobre-junta, chanfro largo, solda na posição plana e movimento de tecimento muito largo.
Velocidade de soldagem excessiva, nariz excessivo, ângulo de bisel reduzido, bitola de eletrodo excessiva e voltagem de soldagem reduzida.
Falta de cobre-junta, aporte térmico baixo, nariz reduzido, corrente de soldagem excessiva e movimento de tecimento muito estreito.
Uma DESVANTAGEM do processo MIG/MAG é o(a)
uso não recomendado em soldagem de campo (locais abertos) sem proteção.
produção de depósitos com baixo teor de hidrogênio.
produção de muitos respingos e arco instável na transferência por spray.
remoção difícil de escória.
transferência por curto-circuito ser limitada à posição plana.
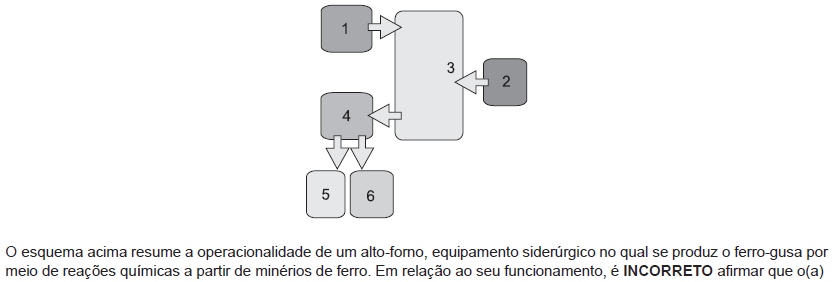
coque, produto da mistura de carvões em fornos, o minério de ferro granulado e os fundentes são carregados ao topo do alto-forno por correias transportadoras (1).
ar aquecido, vindo dos regeneradores, é soprado pelas ventaneiras na parte inferior do alto-forno (2).
zona de combustão (3) se forma pelo encontro do ar aquecido com o coque e o carvão, produzindo (4) gases, como o monóxido de carbono, e a escória (contendo FeO) que será reduzida para formar o ferro-gusa.
escória (5) é retirada por diferença de densidade e levada aos granuladores de escória.
metal líquido (6), o ferro-gusa, é enviado ao carro torpedo para ser transportado e pode ser tratado nos conversores ou em outros fornos, dependendo do caso, para adequar a composição química à do metal desejado.
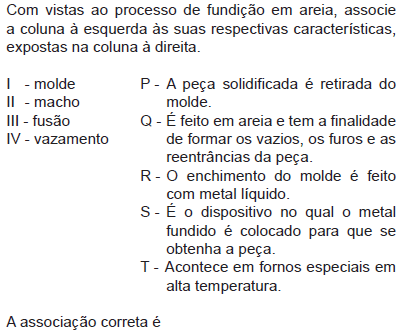
I – P, II – S, III – Q, IV – T.
I – Q, II – T, III – S, IV – P.
I – R, II – Q, III – T, IV – P.
I – S, II – T, III – P, IV – R.
I – S, II – Q, III – T, IV – R.



