Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.

Calibrações periódicas são necessárias para que instrumentos, padrões e outras referências sejam revalidados. A calibração nada mais é que a comparação das medidas dos instrumentos com padrões ou referências apropriadas, e a validação de instrumentos é um processo de caráter ativo do processo, em oposição à calibração que se caracteriza por ser apenas o registro de medidas e de erros. Todos os padrões, referências e instrumentos necessários para a validação, obrigatoriamente também devem estar validados. Este processo é conhecido como
rastreabilidade.
confiabilidade.
qualidade continuada.
estabilidade.
repetitividade.
A melhor definição para cadeia metrológica de uma grandeza é:
a estrutura de documentos que mostra os procedimentos para efetuar certa medição.
a estrutura de documentos gerada nas medições para levantar a confiabilidade da medição efetuada.
uma estrutura em forma de pirâmide onde a base é formada pelas grandezas físicas, e o vértice formado pelos instrumentos específicos para a grandeza em questão.
uma estrutura em forma de pirâmide onde a base é formada por instrumentos de medição, e o vértice formado pela definição física do SI para a grandeza em questão.
a cadeia formada pelas três metrologias principais: legal, científica e industrial.
Calibração é uma operação que estabelece, sob condições especificadas, uma relação entre os valores e as incertezas de medições fornecidas por padrões.
A calibração pelo método do peso morto é utilizada para
multímetros.
termômetros.
manômetros.
paquímetros.

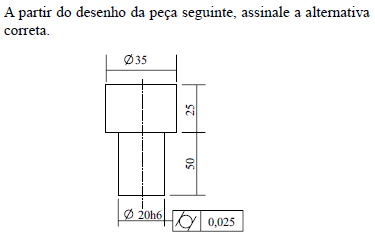
A cota 20h6 refere-se a um ajuste com folga.
Há uma indicação de tolerância geométrica de forma (cilindricidade) e tolerância dimensional para o diâmetro menor.
Todas as medidas têm a mesma tolerância dimensional.
Há uma indicação de tolerância geométrica de posição (concentricidade) para os dois diâmetros.
Há uma indicação de rugosidade igual a 0,025 mm e ajuste com folga para o diâmetro menor.
O paquímetro é um instrumento usado para medir dimensões lineares internas, externas e de profundidade de uma peça. Esses instrumentos consistem de escalas fixas e móveis possuindo características como gama de medição, resolução, precisão e exatidão. Na figura ao lado, está apresentado, de modo amplificado, parte da escala fixa (em mm) e a escala móvel.
A resolução do paquímetro ilustrado na figura ao lado é
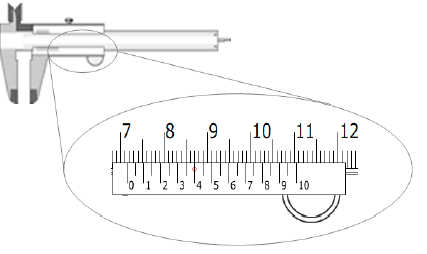
1/10.
1/50.
1/20.
1/40.
O ajuste de um pino em seu furo pode ser feito de vários modos. Para funcionamento aceitável de um pino de diâmetro 16 mm, um projetista selecionou três ajustes recomendados numa tabela prática de seu departamento, que são H7j6, H7h6 e H6k5. As tolerâncias correspondentes indicam para H7 e H6 os afastamentos superiores e inferiores, em μm, valem, respectivamente, (+18; 0) e (+11; 0). Para j6, h6 e k5, estes afastamentos valem, em μm, respectivamente, (+8; –3), (0; –11) e (+9; +1).
É correto afirmar queo ajuste mais fino e de maior precisão é o H7j6, cuja interferência máxima prevista é de 0,08 mm.
é de qualidade mais refinada o ajuste H6k5, cuja interferência máxima é de 0,009 mm.
H7j6 é um ajuste incerto tendendo à interferência.
H7h6 é um ajuste com interferência, de folga mínima nula.
H6k5 é um ajuste com folga, de folga mínima igual a 0,009 mm.
As Normas Técnicas devem ser conhecidas, para uma boa interpretação dos desenhos técnicos de fabricação e de montagem. Também é de fundamental importância que se tenham noções sobre os diversos níveis de precisão (valores grosseiros ou finos), suas dificuldades de obtenção e custos envolvidos. Analisando as indicações do desenho parcial apresentado, as normas técnicas vigentes e algumas indicações feitas, é correto afirmar que quando se indica as classes de tolerâncias dimensionais ISO, por meio de codificações como IT3, pode-se interpretar que se trata de uma tolerância
pequena e mais difícil de se obter do que uma indicação IT5 (eixo dado), e que o acabamento superficial do furo é pior do que o do eixo (mostrados).
grande e mais difícil de se obter do que uma indicação IT5 (eixo dado), e que o acabamento superficial do eixo é melhor do que o do furo (mostrados).
grosseira e fácil de se obter por usinagem, assim como a rugosidade solicitada para o eixo.
fácil de se obter por usinagem de desbaste, assim como a rugosidade solicitada para o eixo e para o furo.
cinco vezes mais precisa do que seria uma indicação IT15, e que o valor da tolerância será menor para valores maiores de medidas da peça.
Um cubo é montado num eixo com o ajuste H7j6. Sabe-se que a medida nominal das peças é igual a 27 mm.
Dado: Para medida nominal 27 mm H7 = +21 μm/0μm j6 = +9 μm/– 4μm Sobre o ajuste, é correto afirmar que segue o sistemafuro base e a interferência máxima igual a 12 μm.
eixo base e a folga máxima é igual a 25 μm.
furo base e a folga máxima é igual a 25 μm.
eixo base e a interferência mínima é igual a 4 μm.
furo base e a interferência mínima é igual a 16 μm.
Assinale a alternativa que melhor define a RBC – Rede Brasileira de Calibração.
No campo da metrologia, compete à RBC a padronização e disseminação das unidades do sistema internacional (SI) e o desenvolvimento das atividades de pesquisa e desenvolvimento, como estratégia de facilitar e promover a competitividade brasileira e atender às demandas da sociedade em metrologia e calibração.
A RBC trata, fundamentalmente, dos padrões de medição internacionais e nacionais, dos instrumentos laboratoriais e das pesquisas e metodologias científicas relacionadas ao mais alto nível de qualidade metrológica.
É constituída por laboratórios credenciados pelo INMETRO para evidenciar os que têm competência técnica para realizar serviços de calibração e assegurar a capacidade em obter resultados de acordo com métodos e técnicas reconhecidos.
A RBC tem como missão: conservar os protótipos internacionais, efetuar inter-comparação de padrões e definir os valores das constantes fundamentais da Física.
É uma rede brasileira, constituída por entidades públicas e privadas, que exerce atividades relacionadas com metrologia, normalização, qualidade industrial e certificação de conformidade, além de calibrações.

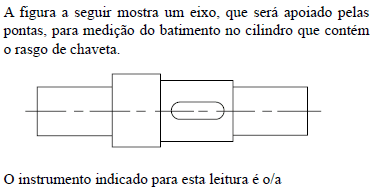
projetor de perfis.
micrômetro externo.
máquina tridimensional por coordenadas.
paquímetro.
relógio comparador.

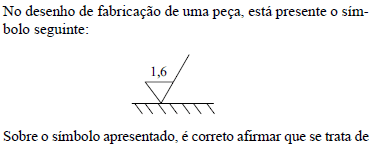
indicação de tolerância dimensional para o contorno de referência de uma tolerância geométrica de posição.
indicação de espessura de parede de uma peça fundida.
indicação de acabamento superficial em processo com remoção de cavaco e valor de rugosidade indicado.
indicação de acabamento superficial em peça fundida e valor da rugosidade.
indicação de acabamento superficial com pintura. O número indica a cor e o tipo de processo de deposição da tinta.

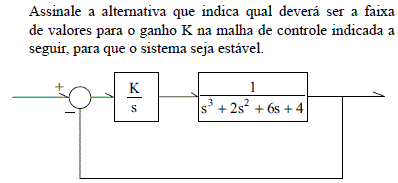
– 4 < K < 12
K > 8
K < 0
0 < K < 8
O sistema é estável para qualquer valor de K
Leia as afirmações a seguir referentes à ajustagem manual.
I | As limas bastardas destinam-se ao desbaste de material em excesso, enquanto as murças destinam-se ao acabamento da peça trabalhada. |
II | As limas para madeira são usualmente chamadas de grosas. |
III | As serras manuais, para serem usadas com arco de serra, com mais alta densidade de dentes por polegada, são utilizadas para corte de materiais mais moles. |
IV | Os machos são utilizados para rosqueamento manual externo, enquanto os cossinetes, para rosqueamento manual interno. |
Das afirmações, estão corretas
I e II.
I e III.
II e IV.
III e IV.


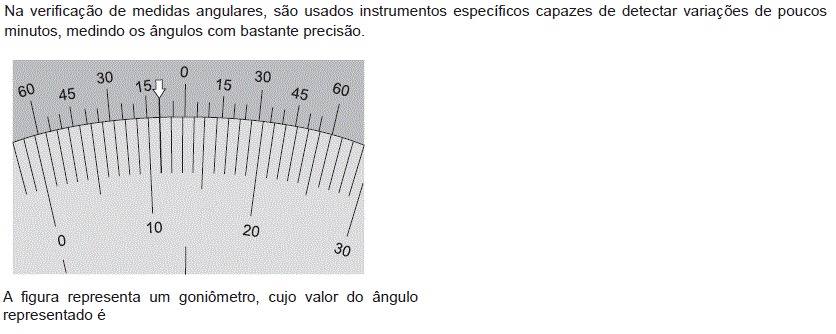
onze graus e dois minutos
onze graus e dez minutos
treze graus e dois minutos
treze graus e dez minutos
sessenta graus e doze minutos


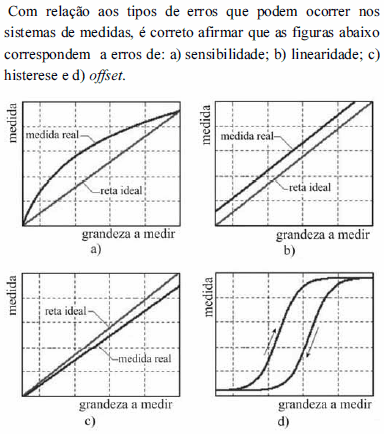
No que se refere às características dos instrumentos de medida, assinale a opção correta.
Exatidão é o maior valor de erro estático que um instrumento pode ter ao longo de sua faixa de trabalho.
Alcance é a máxima variação que a variável possa ter, sem provocar variações na indicação ou no sinal de saída do instrumento ou em valores absolutos do range do instrumento.
Repetibilidade é a razão entre a variação do valor indicado ou transmitido por um instrumento e a variação da variável que o acionou, após ter alcançado o estado de repouso.
Histerese é diferença mínima entre diversas medidas de um mesmo valor da variável, adotando sempre o mesmo sentido de variação.
Erro é a diferença algébrica entre o maior valor e o menor valor da medida de um parâmetro, realizadas dentro da faixa de medida do instrumento.