







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Figuras semelhantes com a mesma base podem ser produzidas utilizando uma diagonal.
Certo
Errado
Denomina-se genericamente corte de uma edificação, o desenho, em projeção ortográfica, da seção (ou corte) por um plano vertical que geralmente passa ao longo do comprimento (corte longitudinal) ou da largura (corte transversal) do edifício.
Certo
Errado
Os arcos X e Y apresentam raios maiores do que o raio AB.
Certo
Errado
Pelas características do sistema axonométrico ortogonal, as medidas de profundidade, de largura e de altura, nas perspectivas, estão em verdadeira grandeza nas direções dos eixos axonométricos.
Certo
Errado
Assinale os cinco casos básicos nas regras da simetria:
Reflexão especular, distorção, translação, fragmentação, dilatação.
Rotação, fragmentação, evasão, solidificação, identidade.
Identidade, translação, rotação, reflexão especular, dilatação.
Fragmentação, rotação, evasão, solidificação, identidade.
Translação, distorção, dilatação, reflexão especular, evasão.
Considerando que a peça abaixo foi conformada em liga de alumínio pelo processo de fundição em casca (Shell-molding), qual a seqüência de máquinas e operações necessárias para atribuir precisão dimensional e reduzir a rugosidade superficial?
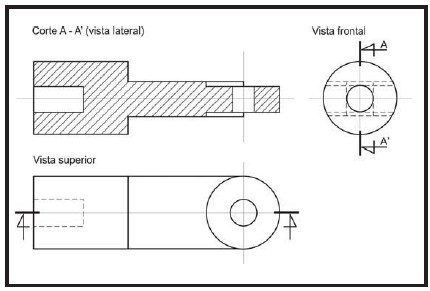
1º- Torno mecânico (torneamento cilíndrico e furação de topo); 2º Arco de serra (cortes retos e curvos); - 3º- Plaina limadora (rebaixos planos); 4º- Fresadora universal (rebaixamentos por fresagem paralela); 5º -Furadeira de coluna (furo transversal passante); 6º- Moto-esmeril de chicote (acabamento da borda curva).
1º- Plaina limadora (rebaixos planos); 2º- Torno mecânico (torneamento cilíndrico); 3º- Furadeira radial (furo transversal passante); 4º Furadeira de bancada (furo de topo); 5º- Serra de fita (extração do massalote); 6º Motoesmeril de chicote (acabamento da borda curva).
1º Serra de fita (extração do massalote); 2º - Torno mecânico (torneamento cilíndrico); 3º - Fresadora universal (rebaixamentos por fresagem paralela e de topo); 3º- Furadeira de bancada (furação de topo e transversal passante); 5º Retificadora universal (retifica horizontal)
1º- Fresadora universal (rebaixamentos por fresagem paralela e de topo); 2º- Torno mecânico (torneamento cilíndrico); 3º- Plaina Limadora (rebaixos planos); 4º- Furadeira de bancada (furação de topo e transversal passante); 5º Moto-esmeril de chicote (extração do massalote e acabamento da borda curva).
As madeiras maciças, como o Jatobá e o Ipê, apresentam estruturas formadas por média concentração de lignina e grande dispersão de fibras longas de celulose. Esta relação apresenta boa condição elástica, propriedade necessária para trabalhos em marcenaria convencional.
A relação entre esses dois componentes determinará a cor, a resistência mecânica, densidade e, por conseguinte, as formas de processamentos e aplicações. As madeiras maciças, com grande concentração de lignina e média dispersão de fibras médias de celulose, são indicadas para marcenaria convencional, dado aos índices apresentados pelas propriedades plásticas originadas desta relação.
Apesar da lignina e das fibras de celulose estarem presentes na constituição dos materiais orgânicos naturais, entre eles as madeiras, esta relação não chega a determinar propriedades específicas para processamentos, pois, em decorrência da geometria da peça/produto, é possível compatibilizar as características processuais com as propriedades das madeiras.
Para processos de usinagem em marcenaria, indicam-se madeiras maciças com baixa concentração de lignina e grande dispersão de fibras curtas de celulose, como exemplo a Virola e a Cerejeira, pois a concentração de lignina não interfere nas propriedades mecânicas, mas a dispersão e o comprimento das fibras de celulose interferem na processabilidade.
O retângulo áureo exerceu grande influência na arquitetura grega. Um exemplo dessa influência são as proporções do Partenon.
Certo
Errado
É correto afirmar que para construir um triângulo isósceles é necessário conhecer a sua altura e um dos seus ângulos.
Certo
Errado
Na construção de uma polígono, para traçar uma linha perpendicular a outra na horizontal, basta posicionar o esquadro com ângulo de 90º sobre a régua T e traçar a linha.
Certo
Errado
Considerando que a seta indica a frente do objeto, a vista B corresponde à vista frontal, no sistema de projeções cilíndrico-ortogonal.
Certo
Errado
O meio corte é uma operação aplicada em peças simétricas, de modo a simplificar a representação, visto que metade do desenho não é executado.
Certo
Errado
A medida dos ângulos na perspectiva (A) indica que as perspectivas são dimétricas, no sistema axonométrico ortogonal.
Certo
Errado
O ângulo é uma das regiões do plano determinadas por duas semi-retas que tem a mesma origem (vértice).
Certo
Errado
Em uma perspectiva cônica, os pontos de fuga são elementos do desenho para onde as linhas oblíquas de um objeto convergem.
Certo
Errado
O que é interpolação circular em usinagem CNC?
Significa a seqüência de comandos necessários para determinar operações de desbaste em uma máquinaoperatriz. A partir de dados estabelecidos entre as coordenadas cartesianas (X, Y e Z) são especificados os valores referentes às distâncias e direções dos planos de trabalho em usinagem. Logo, a interpolação circular é o movimento de trabalho da ferramenta sob o material.
Os sistemas CNC necessitam de dados referentes aos avanços da ferramenta de trabalho. Esses dados são estabelecidos, por meio de programação que relaciona distâncias iniciais e finais nos eixos X, Y e Z, mediante uma seqüência de comandos pertencentes ao sistema de códigos G. Portanto a interpolação circular corresponde a curso que a ferramenta realiza em uma operação
Corresponde à programação de movimento da ferramenta durante a realização do trabalho de desbaste. Este movimento depende da configuração de distâncias apresentadas pelas coordenadas cartesianas (X, Y e Z) em relação aos versores centrais, utilizando programação sob os códigos G. Logo, a interpolação corresponde ao curso de pontos referente ao movimento da ferramenta.
São indicadores de coordenadas cartesianas necessários à identificação do posicionamento das ferramentas de trabalho sob o material a ser usinado. De modo geral, a interpolação corresponde a uma seqüência de códigos G que relacionam X, Y e Z aos versores de partidas de trabalho.
São parâmetros de movimentos estabelecidos sob os eixos cartesianos (X, Y e Z), a partir da especificação de pontos iniciais, intermediários e finais, que visam guiar os movimentos de trabalho da ferramenta. A definição desses pontos é obtida mediante programação de coordenadas utilizando os códigos G00 ou G01.
As situações de moldagens que são aplicadas às técnicas de préestiramento da lâmina termoplásticas antes da conformação final do produto, evidenciam que
se utiliza o pré-estiramento da lâmina termoplástica quando o produto, a ser moldado, apresenta uma forma sujeita a deformação por esforços mecânicos, necessitando de nervuras para estruturação, ou quando o moldado apresenta uma geometria irregular (orgânica).
o pré-estiramento é indicado em três situações: quando a topografia do produto moldado apresenta diversos níveis, quando o produto possui grande profundidade/altura, ou quando apresenta grandes dimensões. Deste modo, o préestiramento contribui para uniformizar a espessura da lâmina.
se indica o pré-estiramento do material quando se utilizam chapas termoplásticas rígidas, nas situações: grande espessura (acima de 5 mm) ou se utilizam materiais multicamadas. Estas condições estabelecem a necessidade de pré-estiramento par auxílio da conformação final.
a utilização do pré-estiramento é aplicada quando se utilizam sistemas contínuos de conformação, acelerando, assim, o processo de produção de produtos em decorrência da préconformação do moldado, para, em seguida, realizar a moldagem de acabamento.
uso de pré-estiramento é aplicado quando se utiliza processo tecnológico em dois ou mais estágios (conformação seqüencial), onde o estiramento único poderá ocasionar má conformação do produto ou até mesmo a ruptura do material. Logo, o pré-estiramento é condição essencial para uma conformação adequada.
Os sistemas mecânicos de movimentação apresentam como característica principal a transmissão de potência entre eixos (motriz e operatriz), formando conjuntos que coordenam movimentos rotatórios, circulares ou retilíneos. Indique o sistema de transmissão mecânico que transforma movimento circular em movimento retilíneo.
Sistema de transmissão por engrenagens.
Sistema de transmissão constituído por rodas de fricção.
Sistema de transmissão formado por correntes e rodas dentadas.
Sistema de transmissão composto por glifo oscilante.
Sistema de transmissão com polia e correia.
No desenho da perspectiva acima, a aresta XZ mostra-se em verdadeira grandeza pois faz parte do triângulo equilátero VXZ.
Certo
Errado



