





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Você é um engenheiro mecânico, recém contratado para liderar a área de projetos em uma indústria de base (tipo de indústria que fabrica máquinas para outras indústrias) em sua primeira semana, você e sua equipe recebem uma nova demanda do departamento de vendas: uma máquina nova que ainda não existe no catálogo da empresa e que foi solicitada por um grande cliente.
Diante deste desafio, você e sua equipe, para iniciar o projeto da máquina devem utilizar uma metodologia para desenvolver o projeto nas fases iniciais de definição e de projeto preliminar, que deve conter todos os passos necessários para tornar o projeto real.
A alternativa que contém todos os passos necessários é:
Definir o problema, registrar as primeiras decisões de projeto, declarar os dados e desenhar os croquis
Calcular o custo do projeto e fornecer um orçamento
Elaborar as hipóteses, desenhar os primeiros croquis e definir o problema
Fornece um orçamento, desenhar os primeiros croquis e declarar os dados
Definir o problema, declarar os dados, elaborar as hipóteses, tomar as decisões preliminares e desenhar os primeiros croquis
Em desenho técnico, a linha traço e ponto estreita, larga nas extremidades e na mudança de direção, é empregada para representar
hachuras.
linhas de centro.
linhas de cota.
planos de cortes.
linhas de simetria.
Um técnico recebeu como tarefa fabricar, em um torno CNC, a peça mostrada na figura abaixo, conforme a norma DIN66025-2(1983-01). Ao iniciar a criação do programa, ele conseguiu, facilmente, criar o código para usinar entre os pontos P1 e P2. Porém, ele não sabe como usinar a geometria entre os pontos P2 e P3. Dentre as alternativas abaixo, qual é a programação adequada para usinar a peça entre os pontos P2 e P3?
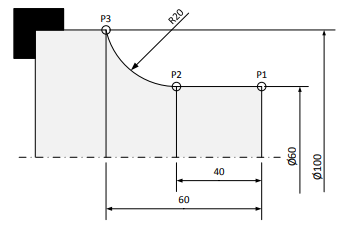

G03 X100 Z60. I0 K0.
G02 X100 Z-60 I20 K0.
G01 X100 Z-60.
G03 X-60 Z100 I0 K20.
G02 X100 Z60 I0 K0.
As inovações na organização do processo de produção, desenvolvidas a partir do fim do século XIX e início do XX, ficaram conhecidas a partir da derivação dos nomes de seus principais expoentes, Frederick Winslow Taylor e Henry Ford. Além disso, o taylorismo e o fordismo caracterizam, respectivamente, dois princípios de organização do trabalho, denominados:
administração científica e células de produção.
administração científica e linhas de produção.
administração empírica e linhas de produção.
administração emotiva e produção dispersa.
empirismo e produção artesanal.
São vantagens de um fluxograma, exceto:
Permitir a duplicidade de procedimentos no processo.
Permitir a visualização integrada de um método administrativo.
Representar de forma simplificada o funcionamento de um processo.
A configuração dos processos produtivos é um fator relevante que afeta tanto a programação e o planejamento da manutenção quanto o seu controle. Uma característica dos processos de produção contínuos e que afeta diretamente a organização da manutenção é:
O programa de implantação do sistema de qualidade nas empresas passa pelo conceito do 5s, ou cinco conceitos, que são:
treinamento, organização, custo, segurança e meio ambiente.
qualidade, custo, utilidade, meio ambiente e segurança.
segurança, organização, meio ambiente, qualidade e bem-estar.
planejamento, verificação, ação, custo e limpeza.
utilização, organização, limpeza, padronização e disciplina.
Em instalações públicas, projetos de prevenção e combate a incêndio são requeridos para a segurança dos servidores e também dos usuários dos serviços públicos. O responsável técnico por uma edificação deve conhecer as normas, os equipamentos e as técnicas de detecção e combate a incêndio previstas, além de avaliar continuamente se as edificações estão adequadamente protegidas. Considerando o exposto, responda as questões 44, 45 e 46.
Um sistema de detecção e alarme de incêndio deve
possuir central instalada em local protegido e de acesso restrito, sem presença contínua de pessoas, para evitar a manipulação incorreta da mesma.
possuir central interligada com os dispositivos de detecção de incêndio, tais como sensores de fumaça e sensores de temperatura.
possuir central com quantidade ilimitada de endereços, possibilitando a interligação de quantos dispositivos forem necessários, em condição atual ou futura da instalação.
possuir acionadores manuais a uma altura entre 2,2m e 3,5m.
possuir sensores de fumaça, independentemente do tipo de instalação.
Durante uma amostragem na qualidade dos produtos ocorrida em uma empresa, verificou-se que 2% das amostras estavam fora das especificações de qualidade. A gerência solicita ao engenheiro responsável que inicie um controle para a diminuição dos produtos defeituosos fabricados.
Assinale a alternativa que apresenta, corretamente, o primeiro procedimento a ser adotado por esse engenheiro.
Iniciar o Controle da Produtividade.
Iniciar um Controle Estatístico de Processo.
Iniciar uma inspeção final de linha.
Iniciar uma inspeção em todo o processo.
Iniciar uma revisão nos produtos antes de enviar ao cliente.
O planejamento e controle de produção (PCP) estuda as relações entre o projeto, a programação e o controle de execução de bens e serviços. No âmbito do PCP,
o planejamento é dividido em estratégico, tático, operacional e gerencial.
o início do planejamento requer o conhecimento de todas as atividades de execução e suas interações.
o planejamento operacional é planejamento de médio prazo.
o relacionamento entre as atividades de execução futura define uma rede.
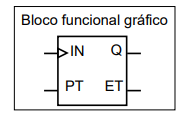
Considerando os temporizadores e contadores de um Controlador Lógico Programável (CLP) e o bloco funcional gráfico representado na figura ao lado, o diagrama de eventos, no tempo, e o tipo de temporizador programado no CLP estão CORRETAMENTE relacionados em:
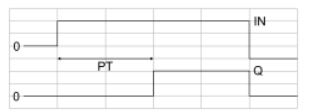
Temporizador com retardo ao desligar
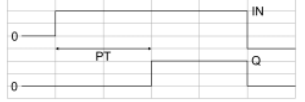
Temporizador com retardo ao ligar
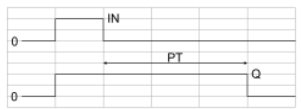
Temporizador com retardo ao ligar
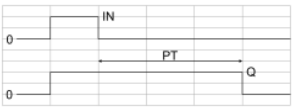
Temporizador contador de pulsos
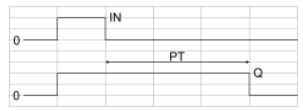
Temporizador sem retardo ao desligar
O sistema de Lean Manufacturing trouxe o pensamento enxuto para os processos produtivos das indústrias de uma forma geral. Esse pensamento foi aplicado através do Just in time, que significa “produzir apenas quando necessário”. Para viabilizar esse método de produção, uma ferramenta se faz necessária para o sequenciamento de produção.
Assinale a alternativa que apresenta, corretamente, essa ferramenta.
Gemba.
Kaizen.
Kanban.
Lead time.
Poka Yoke.
Uma empresa fabrica e entrega seus produtos para diferentes pontos de consumo e quer diminuir o número de produtos devolvidos. Para tanto, investigou o número de ocorrências geradoras de devolução (denominadas D1, D2, D3, D4 e D5) e construiu o diagrama apresentado na figura a seguir.
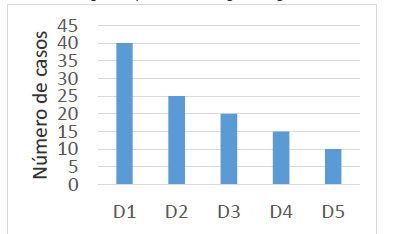
Para que pelo menos 80% dos problemas com devolução de produtos seja resolvido, a empresa deverá criar um programa de ação envolvendo, no mínimo, as ocorrências:
No Controle Estatístico de Processo por variáveis é usual efetuarmos um estudo de Repetitividade e Reprodutibilidade. Considere as seguintes afirmações:
I. A repetitividade ou variação do dispositivo de medição é observada quando um mesmo operador mede a mesma peça mais de uma vez, com o mesmo instrumento de medição.
II. A reprodutibilidade refere-se a diferenças que podem existir entre as medidas de diferentes operadores, em geral resultado de procedimentos específicos adotados por cada operador.
III. A repetitividade refere-se a diferenças que podem existir entre as medidas de diferentes operadores, em geral resultado de procedimentos específicos adotados por cada operador.
IV. A reprodutibilidade ou variação do dispositivo de medição é observada quando um mesmo operador mede a mesma peça mais de uma vez com instrumentos de medição distintos, com a mesma precisão e de mesma terminologia.
V. A repetitividade ou variação do dispositivo de medição e a reprodutibilidade são observadas quando um operador mede uma mesma peça mais de uma vez com instrumentos de medição distintos.
Está correto o que se afirma APENAS em
I, II e V.
III, IV e V.
I, IV e V.
II, III e V.
I e II.

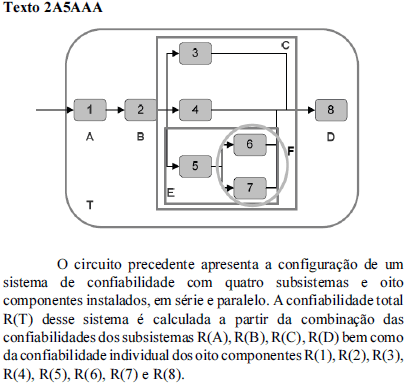
Tendo como referência a figura e as informações do texto 2A5AAA e considerando que R(F) seja a confiabilidade do subsistema formado pelos componentes 6 e 7, assinale a opção que apresenta corretamente a confiabilidade do subsistema E, formado pelos componentes 5, 6 e 7, com as respectivas confiabilidades R(5), R(6) e R(7).

No que se refere ao texto 2A5AAA, a taxa de falha do subsistema C ⎯ Q(C) ⎯ implica uma confiabilidade total do sistema dada por


