


Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
A elaboração do projeto de painéis elétricos, que se enquadram como Conjunto de Manobras e Comando de Baixa Tensão, é uma atividade essencial na automação. Esse projeto deve detalhar a integração do circuito de proteção e interfaces de conexão seguras, sendo elementar para a confiabilidade e a segurança da instalação.
A principal norma técnica brasileira que estabelece os requisitos para a construção, características e ensaios desse conjunto de manobras em ambiente industrial é a
ABNT NBR IEC 61439.
ABNT NBR IEC 60204.
ABNT NBR 5410.
NR-12.
NR-35.
Uma organização está mapeando o processo de liberação de componentes nucleares. Após a usinagem fina, cada componente passa por uma verificação automática: Caso esteja conforme, segue para liberação; caso não esteja conforme, é encaminhado para análise de irregularidades.
No diagrama BPMN desse processo, assinale o elemento que representa corretamente o ponto de decisão entre esses caminhos.
Tarefa de Serviço.
Evento Intermediário de Tempo.
Tarefa de Usuário.
Gateway Exclusivo.
Gateway Inclusivo.
Durante a fabricação de componentes em aço carbono, o técnico precisa aquecer a peça para realizar um tratamento térmico. Ele deve conhecer os pontos críticos do diagrama Fe-C para evitar mudanças indesejadas na microestrutura.
Assinale a opção que indica corretamente o ponto eutetóide e sua temperatura.
0,76% de carbono a 727 °C.
2,11% de carbono a 1147 °C
4,3% de carbono a 727 °C.
0,02% de carbono a 912 °C.
6,67% de carbono a 1147 °C.
Em soldagem de aço carbono, o resfriamento rápido da ZTA pode gerar estruturas frágeis.
Assinale a opção que apresenta uma estrutura típica desse fenômeno e a razão de sua formação.
Martensita, devido à transformação difusional da austenita em baixas temperaturas.
Martensita, por transformação sem difusão da austenita.
Bainita, por transformação sem difusão, aumentando dureza e fragilidade.
Perlita, por transformação rápida da ferrita em altas temperaturas.
Austenita, por transformação isotérmica durante o resfriamento rápido.
O Sistema Toyota de Produção (STP), ou Manufatura Enxuta, é uma filosofia de gestão focada na eliminação sistemática de desperdícios (Muda), no fluxo contínuo e na maximização do valor para o cliente. Isso é alcançado através de pilares fundamentais como o Just-in-Time (JIT) e o Jidoka (autonomação).
Para implementar e sustentar essa filosofia, o STP depende de um conjunto integrado de práticas e ferramentas de planejamento e controle.
Todas as opções a seguir apresentam técnicas ou conceitos fundamentais do Sistema Toyota de Produção, a exceção de uma. Assinale-a.
Just-in-Time (JIT): Princípio de produzir ou entregar componentes apenas no momento exato em que são necessários, minimizando estoques.
Kanban: Um sistema de sinalização visual (cartões ou sinais) que autoriza a produção ou movimentação de itens conforme a demanda "puxa" o fluxo.
Produção Empurrada (Push System): O planejamento e execução da produção com base em previsões de demanda, onde cada etapa produz e "empurra" os lotes para a estação seguinte, independentemente da sua necessidade imediata.
Jidoka (Autonomação): A prática de conceder às máquinas e aos operadores a capacidade de detectar uma anormalidade (defeito, falha) e parar o processo imediatamente.
Heijunka (Nivelamento da Produção): A técnica de suavizar o volume e a variedade da produção ao longo do tempo para evitar picos e vales, permitindo um fluxo mais estável.
O texto “se dois corpos estão em equilíbrio térmico com um terceiro corpo, eles também estão em equilíbrio térmico entre si” refere-se à(ao)
Primeira Lei da Termodinâmica.
Primeira Lei de Newton.
Enunciado de Clausius.
Lei Zero da Termodinâmica.
Segunda Lei da Termodinâmica.
Uma empresa de alimentos realiza pedidos periódicos de embalagens para o envase de seus produtos. A demanda anual é de 1.800 unidades, o custo por pedido é de R$ 50,00, e o custo de manutenção unitário anual é de R$ 2,00 por unidade. Assinale a opção que apresenta o valor do lote econômico de compra (LEC) desse item, em unidades.
300 unidades
350 unidades
400 unidades
450 unidades
500 unidades
Conforme as Diretrizes de Utilização para Cobertura de Procedimentos na Saúde Suplementar, assinale a opção que representa corretamente a cobertura obrigatória para teste ergométrico realizado em pacientes assintomáticos, com finalidade de screening.
paciente de médio risco pelo escore de Framingham.
avaliação de mulheres com mais de 45 anos ou homens com mais de 40 anos candidatos a programas de exercício.
pré-operatório de cirurgias cardíacas em pacientes com risco intermediário a alto pelo escore de Framingham.
adultos com arritmias atriais que apresentam uma probabilidade intermediária ou alta de doença coronariana pelos critérios de Diamond e Forrester.
avaliação de indivíduos com ocupações especiais responsáveis pela vida de outros como pilotos, motoristas de coletivos ou embarcações ou similares.
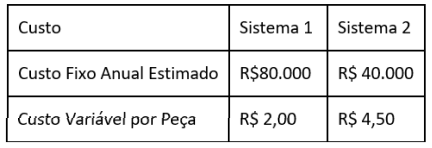
Uma indústria metalúrgica está avaliando a aquisição de um dos dois novos sistemas de usinagem, que produzirão uma peça para a linha de montagem. Para tomar essa decisão, o gestor de produção e custos precisa analisar o ponto de equilíbrio econômico de cada equipamento e verificar como eles se adaptam às ferramentas de Controle Estatístico da Qualidade (CEQ) já utilizadas na fábrica.
A seguir, tem-se a relação dos custos para os dois sistemas:
A peça produzida possui uma dimensão crítica que é mensurada em milímetros. Essa característica, por ser uma variável de natureza contínua, está sujeita a variações durante o processo.
Considerando o cenário apresentado, em que a gestão de custos e o controle de qualidade são fatores críticos de decisão, avalie as afirmações a seguir:
I. O Ponto de Equilíbrio entre os custos totais dos dois sistemas é alcançado quando a produção atinge 32.000 unidades.
II. Em um volume de produção anual de 20.000 unidades, o custo total de produção do Sistema 1 é inferior ao custo total do Sistema 2.
III. Para o controle estatístico da dimensão crítica da peça, que é uma característica mensurável, a carta de controle mais adequada para monitorar a variação no longo prazo é a carta p (fração de defeituosos), pois esta é robusta para monitorar variáveis.
IV. O diagrama de Pareto seria uma ferramenta útil na fase inicial de melhoria contínua para priorizar as causas de maior incidência de não conformidade relacionadas à dimensão crítica da peça, após a coleta de dados de inspeção.
É correto o que se afirma em
II e IV, apenas.
I, II e IV, apenas.
I e III, apenas.
II e III, apenas.
I, II e III, apenas.
O pimentão vermelho deve a sua coloração principalmente à presença de carotenos (como o licopeno) carotenóides oxigenados (como a alfa-criptoxantina) e polioxigenados (capsantina) cujas estruturas estão representadas a seguir.
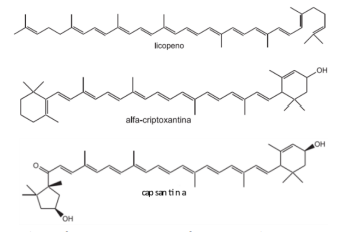
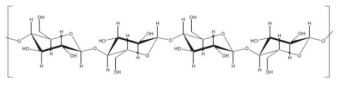
Um estudante fez uma cromatografia em papel com uma gota de extrato de pimentão vermelho onde esses três componentes estavam presentes. Considerando a estrutura da celulose (fase estacionária indicada na figura abaixo), e um eluente predominantemente apolar, observa-se que:
após a eluição, a capsantina percorreu a maior distância no papel
após a eluição, a alfa-criptoxantina percorreu a maior distância no papel
após a eluição, o licopeno percorreu a maior distância no papel
após a eluição, capsantina e alfa-criptoxantina, percorreram a mesma distância por serem fenóis
após a eluição, apenas o licopeno permaneceu na mancha inicial do extrato
A ulceração do septo nasal pode resultar da ação local de aerossóis irritantes, produtores de um processo inflamatório crônico, que pode ser acompanhado por secreção sanguinolenta, ardência e dor nas fossas nasais ou, mais frequentemente, cursar de forma assintomática. Pode evoluir para a perfuração do septo. Frequentemente é um achado ocasional ao exame clínico e rinoscópico.
A ulceração e a perfuração de septo nasal, de origem ocupacional, têm sido descritas em trabalhadores expostos aos agentes patogênicos listados nas opções, à exceção de um. Assinale-o.
ácido cianídrico
cromo
cádmio
chumbo
arsênio
Considerando um tanque que está ao nível do mar, possui 2 m de profundidade e está cheio de água, a diferença de pressão entre a sua superfície e o fundo é de aproximadamente
19,6 kPa
12,0 kPa
38,1 kPa
50,8 kPa
200 kPa
A tabela abaixo mostra os oito primeiros potenciais de ionização de dois elementos do 3º período da tabela periódica, X e Y.
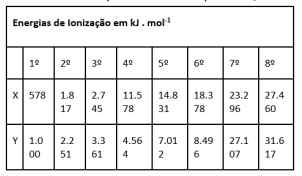
A fórmula resultante da combinação dos elementos e sua identificação é
XY, onde X é o sódio e Y o cloro
XY, onde X é o alumínio e Y o fósforo
X3Y, onde X é o sódio e Y o fósforo
X3X2, onde X é o magnésio e Y o fósforo
X2Y3, onde X é o alumínio e Y o enxofre
Os aços hipereutetóides apresentam teores de carbono acima de 0,76% e, ao serem resfriados lentamente, desenvolvem microestruturas características.
Assinale a opção correta.
a perlita é formada apenas em aços hipoeutetóides e não aparece em aços hipereutetóides.
em aços hipereutetóides, a cementita pró-eutetoide precipita nos contornos de grão antes da formação da perlita.
a microestrutura final de aços hipereutetóides contém exclusivamente perlita fina.
quanto maior o teor de carbono acima do eutetóide, menor a fração de cementita pró-eutetoide na microestrutura.
a formação de perlita é impedida pela presença de cementita pró-eutetoide.
Um aço classificado como ABNT 1045 será utilizado em peças mecânicas.
Nesse caso, trata-se de um aço
inoxidável com 10% de cromo e 0,45% de carbono.
ferramenta com 10% de tungstênio e 45% de vanádio.
carbono com aproximadamente 0,45% de carbono.
de baixa liga da séria 10, com 0,45% de carbono.
carbono com aproximadamente 0,10% de carbono.
Uma fábrica de componentes automotivos utiliza metalurgia do pó para produzir componentes com formatos complexos.
Assinale a opção que indica corretamente uma vantagem típica da metalurgia do pó.
Permite produzir peças com alta precisão dimensional e mínima perda de material.
Elimina totalmente a necessidade de tratamento térmico em qualquer peça.
Reduz a fragilidade em comparação aos processos convencionais.
Garante que as peças produzidas apresentem propriedades mecânicas superiores às obtidas por qualquer outro processo de fabricação.
Exige fusão completa do metal para garantir a densidade final.
Uma embarcação militar de interceptação foi projetada para atingir 35 nós com calado cheio, acrescido de uma folga operacional de 20%. O engenheiro responsável precisa selecionar o sistema propulsivo mais adequado, considerando eficiência hidrodinâmica, tendência à cavitação e manobrabilidade nas velocidades elevadas.
Com base nessa situação, assinale a opção que apresenta a combinação mais adequada de sistema propulsivo e tipo de motor principal para atender aos requisitos de velocidade e operação.
Hélice de passo fixo acoplada a motor diesel de médio porte.
Propulsor azimutal acoplado a motor elétrico.
Hidrojato acoplado a turbina a gás.
Hélice de passo variável acoplada a motor diesel-elétrico.
Propulsor azimutal acoplado a motor diesel de alta rotação.
Em uma linha de água limpa, escoando em regime estável, o projetista precisa medir a vazão volumétrica com um dispositivo simples, robusto e que opera a partir da diferença de pressão gerada por uma restrição na tubulação.
Nessa situação, o dispositivo clássico de medição de vazão que atende à exigência é
o rotâmetro de área variável.
o medidor magnético de vazão.
a placa de orifício.
o medidor de Coriolis.
o medidor ultrassônico por tempo de trânsito.
Durante a fabricação de componentes metálicos, o técnico realiza operações de laminação a frio para reduzir a espessura das chapas. Após o processo, ele percebe que o material ficou mais duro e menos dúctil. Esse comportamento está relacionado ao mecanismo de endurecimento por deformação.
Assinale a opção que explica corretamente esse fenômeno.
Ocorre devido à redução do tamanho de grão, que aumenta a mobilidade das discordâncias.
Resulta da introdução de discordâncias adicionais, dificultando o movimento das existentes.
É causado pela remoção de tensões internas, aumentando a capacidade de deformação plástica.
Acontece porque o material retorna à sua estrutura original após deformação.
Depende exclusivamente da composição química, sem relação com o processo mecânico.
Em um reator nuclear, a malha de controle de temperatura do circuito utiliza um controlador GC(s)=KC para ajustar a vazão do refrigerante. O sistema completo é modelado com a seguinte função de transferência de malha aberta.
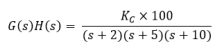
Sendo a entrada de referência um degrau unitário

e, considerando o requisito de alta precisão do setor nuclear, determine o valor mínimo de KC para que o erro em regime permanente e(∞) não ultrapasse 0,5%.

KCmin = 200
KCmin = 199
KCmin = 100
KCmin = 99,5
KCmin = 19,9