







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Os processos de usinagem são processos versáteis, capazes de fabricar peças de diferentes tamanhos, tipos e funções. A maioria dos processos de usinagem envolvem a remoção de material, porém existem alguns capazes de modificar as peças sem a remoção de material, os chamados processos por conformação mecânica.
Assinale a alternativa que apresenta um processo de usinagem por conformação mecânica da peça.
desbastamento.
mandrilhamento.
recartilhamento.
sangria.
faceamento.
Observe a figura a seguir.
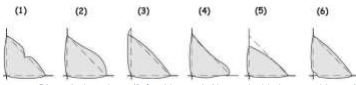
Disponível em: https://infosolda.com.br/descontinuidades-na-soldagem/ Acesso em: 08 de out 2023. [Adaptado].
No processo de soldagem podem ocorrer várias descontinuidades que afetam a integridade da junta soldada, como ilustra a figura, ao retratar exemplos inadequados de perfis de solda por filete em ângulos de 90°. Quais são, respectivamente, os nomes dos tipos de descontinuidades estruturais dos perfis de solda das Figuras 1 a 6?
Garganta insuficiente, convexidade excessiva, mordedura, dobra, perna insuficiente e falta de penetração.
Garganta insuficiente, convexidade excessiva, dobra, mordedura, convexidade insuficiente e falta de fusão.
Porosidade, concavidade excessiva, mordedura, dobra, perna insuficiente e falta de penetração.
Inclusão de escória, convexidade excessiva, mordedura, dobra, perna insuficiente e falta de fusão.
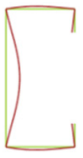
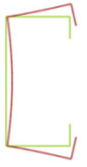
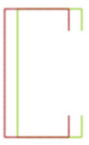
Os perfis abertos de chapa dobrada são muito utilizados como elementos estruturais em telhados. Por possuírem uma seção aberta estes perfis estão sujeitos a diferentes tipos de flambagem.
Qual imagem demonstra o aspecto de um perfil do tipo C com flambagem distorcional?
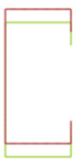
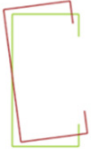
O processo de laminação pode ser executado através do laminador duo, que pode ser reversível ou não; laminador trio, onde os cilindros sempre giram no mesmo sentido; laminador quádruo, que possui apenas um rolo de apoio para cada rolo laminado, e Sendzimer, que possui um rolo laminador bem menor. Em relação ao processo de laminação e os tipos de laminadores citados, NÃO condiz com a interpretação das definições sobre de laminadores:
No laminador trio, os dois cilindros superiores laminam o metal em um sentido; os dois inferiores no sentido reverso. A transferência de um conjunto de cilindros para o outro é feita por meio de mesas elevatórias.
A utilização de laminadores com cilindros de menores diâmetros é vantajosa, porque reduz o contato com o metal em laminação, o que resulta em maiores esforços e, em consequência, maiores potências de laminação.
Os laminadores com quatro (laminador quádruo) utilizam cilindros de menores diâmetros; são comumente destinados para a laminação de chapas grossas de aços, a maioria das laminações a frio e a laminação de folhas (foils) como as de alumínio.
Os laminadores duo e trio são usualmente utilizados como laminadores primários. Nos duos não reversíveis, ambos os cilindros giram em uma mesma direção; o metal só pode ser laminado em um sentido. Nos reversíveis, os dois cilindros podem girar em ambas as direções por inversão da rotação, o que permite que a laminação ocorra nos dois sentidos de passagem entre os cilindros.
Os laminadores Sendzimer permitem o emprego de mais elevadas pressões nos cilindros evitando a sua flexão, que pode resultar em perdas de planicidade. Desse modo, metais muito duros ou muito dúcteis podem ser laminados em espessuras muito finas com severas tolerâncias de bitolas, mantendo, assim, aspectos qualitativos que, eventualmente, não poderiam ser reproduzidos em outros laminadores.
No processo de solda PAW, temos como variação do arco:
metal base, oxigênio, corrosão, metal de adição
ar comprimido, vapor, ionização, velocidade
tensão do arco, gás, vazão, bocal de saída
bico de entrada, arco, temperatura, gás
altura da tocha, gás, corrente do arco voltaico
A peça a seguir foi criada usando a técnica de
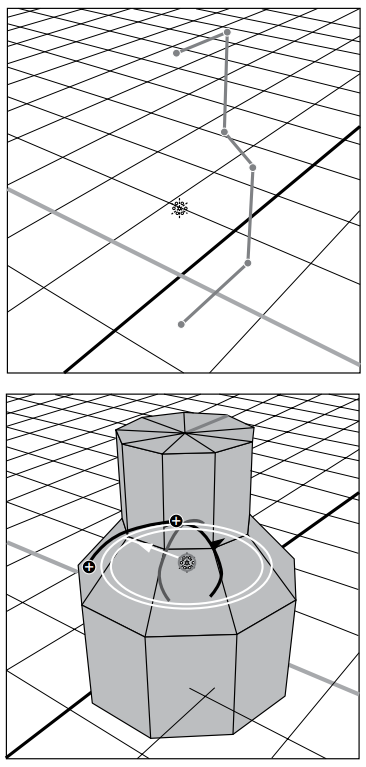
revolução.
rotação.
extrusão.
segmentação.
dilatação.
Qual é a principal função de uma pastilha de metal duro (widia) em uma ferramenta de corte usada em processos de usinagem?
Resfriar a peça de trabalho durante a usinagem.
Lubrificar a ferramenta de corte.
Fornecer rigidez à máquina de usinagem.
Fornecer a aresta de corte para remover o material da peça de trabalho.
Adicionar material, por soldagem friccional, à peça.
Considerando-se a soldagem dos aços inoxidáveis, qual elemento estabiliza a fase ferrita?
Carbono
Cobalto
Cobre
Manganês
Silício
Na soldagem dos aços inoxidáveis austeníticos, em que faixa de temperaturas, em °C, pode ocorrer sensitização?
150 a 299
300 a 449
450 a 599
600 a 849
850 a 1.000
Na soldagem por eletrodo revestido, a espessura do revestimento é inversamente proporcional à corrente que deve ser utilizada para se realizar a soldagem.
Certo
Errado
Cada processo de soldagem apresenta suas próprias vantagens em relação aos outros, dependendo do tipo de aplicação. Um deles é por arame tubular, que apresenta
processo de soldagem manual que é versátil, econômico, utilizado em diversas posições de soldagem, amplamente, na indústria de construção civil.
processo de soldagem semiautomático que é rápido e produtivo, utilizado para soldar uma grande variedade de metais, amplamente, na indústria automotiva.
processo de soldagem que permite soldar metais mais espessos e de maior resistência, além de proporcionar soldas de alta qualidade, com acabamento limpo e sem porosidade. É amplamente utilizado na indústria aeronáutica e de construção naval.
processo de soldagem que combina as vantagens do eletrodo revestido e do MIG/MAG, permitindo soldar uma ampla gama de metais com alta produtividade. É amplamente utilizado na indústria de construção de navios e plataformas offshore.
processo de soldagem altamente produtivo, utilizado principalmente para a soldagem de materiais mais espessos e em aplicações de construção de pontes e estruturas metálicas.
Dentre as afirmações feitas nas opções abaixo, existe apenas uma verdadeira. Identifique-a.
Tubos podem ser fabricados por laminação a frio de tiras ou chapas. As bordas das tiras são laminadas em separado, criando costuras que são soldadas topo a topo ou então soldadas com sobreposição.
Por trabalho a quente entendem-se processos como laminação, forjamento, extrusão a quente e prensagem a quente, em que o metal é aquecido acima de sua temperatura de recristalização.
Extrusão é o processo pelo qual se aplica uma pressão moderada sobre uma barra grossa ou peça de metal em bruto aquecidas, forçando seu escoamento por um orifício estreito.
Forjamento é o trabalho a quente de metal com o emprego de martelos, prensas ou máquinas de forjar. Em comum com outros processos de trabalho a quente, o forjamento produz uma estrutura granular refinada resultando no aumento da resistência porém uma redução em sua ductilidade.
Comparado com os fundidos, os forjados possuem maior resistência quando considerado o mesmo peso. Além disso, no forjamento de queda livre podem-se obter peças mais rugosas e por vezes pouco precisas quando comparadas com as peças fundidas em areia e, consequentemente, com menos usinagem.
Os processos de fundição são técnicas amplamente utilizadas na fabricação de peças metálicas de diversas formas e tamanhos. O processo consiste em derreter o metal em um forno e, em seguida, colocá-lo em um molde com a forma desejada. Depois que o metal esfria e solidifica, o molde é removido e a peça é extraída. As condições de escolha de que técnica deve ser empregada, dependem do tipo de peça a ser produzida, das quantidades necessárias, dos requisitos de qualidade e das condições econômicas. Algumas peças são mais adequadas para serem fabricadas por meio da fundição em areia. Marque a opção que apresenta as características de um produto que melhor se adequa para fabricação por este processo.
Peças com formas complexas, peças grandes, peças com baixa tolerância dimensional, peças com alta rugosidade, peças de baixo custo, peças fabricadas em metal.
Peças com formas complexas, peças grandes, peças com média tolerância dimensional, peças com alta rugosidade, peças de baixo custo, peças fabricadas em plástico.
Peças com formas complexas, peças pequenas, peças com baixa tolerância dimensional, peças com alta rugosidade, peças de baixo custo, peças fabricadas em materiais cerâmicos.
Peças com formas complexas, peças grandes, peças com média tolerância dimensional, peças com baixa rugosidade, peças de alto custo, peças de metal.
Peças com formas complexas, peças grandes, peças com baixa tolerância dimensional, peças com baixa rugosidade, peças de alto custo, peças de polímeros.
Entre as vantagens da soldagem por eletrodo revestido, está a possibilidade de realização da solda em qualquer posição e até mesmo debaixo d’água.
Certo
Errado
São defeitos encontrados na soldagem com eletrodo revestido, EXCETO
trinca.
porosidade.
mordedura.
tensões residuais.
inclusão de tungstênio.
O conhecimento dos tipos e características de processos de fabricação é importante para o profissional de mecânica, pois o ajudará a escolher qual processo utilizará de acordo com sua necessidade. Observe as seguintes afirmações:
I. A profundidade da cementação é influenciada por parâmetros como a temperatura de aquecimento, o tempo do processo e do tipo de aço.
II. Podem-se obter peças cônicas no torno universal utilizando o deslocamento lateral da placa universal de três castanhas do eixo árvore da máquina.
III. Um exemplo de material abrasivo dos rebolos é o óxido de alumínio, indicado para materiais de alta tenacidade.
Quais afirmações estão corretas?
I e II.
I e III.
II e III.
I, II e III.
Sobre as técnicas de soldagem por fusão, é correto afirmar que
o processo GMAW, comumente conhecido por MIG/MAG, utiliza um eletrodo nu, também denominado como arame maciço ou sólido ou tubular.
o processo RSW é muito utilizado na indústria automobilística e é caracterizado pela união de chapas finas na qual não há formação de metal líquido.
no processo SAW, o arco elétrico fica sempre submerso por um fluxo granular e o gás de proteção utilizado pode ser inerte, ativo ou uma mistura.
o termo FCAW refere-se a um processo de soldagem por fusão a arco elétrico com eletrodo tubular continuamente alimentado.
no processo SMAW, a soldagem ocorre por fusão a arco elétrico com proteção de fluxo e o arame eletrodo utilizado é continuamente alimentado.
Sobre os processos de soldagem utilizados para união de peças metálicas por meio de calor gerado por arco elétrico, é correto afirmar que
no processo oxigás, os gases mais utilizados na soldagem de aço carbono são o oxigênio e o acetileno.
na soldagem do alumínio, utiliza-se sempre corrente alternada, independentemente de o processo ser TIG ou MIG.
na soldagem de chapas finas (abaixo de 3 mm), são mais indicados os processos TIG e por resistência elétrica.
no processo eletrodo revestido, são frequentemente utilizados gases inertes e ativos na soldagem de aços de baixo carbono.
dentre os processos de soldagem a arco elétrico, o processo com eletrodo revestido é o mais indicado na soldagem em campo.
Fresas são ferramentas de corte dotadas de facas ou dentes multicortantes. As fresas do tipo H são recomendadas para:
Materiais não ferrosos de baixa dureza.
Materiais plásticos.
Materiais de média dureza, como o aço com até 700N/mm2 de resistência à tração.
Materiais como o alumínio e o bronze.
Materiais duros e quebradiços, como o aço com mais de 700N/mm2 de resistência à tração.
Assinale a alternativa que NÃO se refere a um processo de conformação mecânica.
Laminação.
Trefilação.
Forjamento.
Extrusão.
Furação.



