







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Em um torno mecânico universal, a peça a ser usinada (peça obra) é fixada em um dispositivo denominado:
mangote
carro porta-ferramentas
cabeçote divisor
mandril do cabeçote móvel
castanha
A usinagem é um importante processo de fabricação, no qual a peça com forma e dimensão desejadas é obtida a partir do desbaste de material, gerando cavaco. São considerados processos convencionais de usinagem que utilizam ferramentas de corte com geometria definida, EXCETO:
Brunimento.
Fresamento
Brochamento
Aplainamento.
O emprego de fluidos de corte permite uma usinagem mais eficiente, rápida e de melhor acabamento. É possível realizar corte a seco, em virtude de suas propriedades mecânicas, em qual dos materiais abaixo?
Aço inoxidável.
Aço de baixo C.
Ferro fundido.
Ligas à base de níquel.
Cobre e latão
Para o cumprimento do prazo de entrega de um lote de 130 eixos para um dos grupos de iniciação científica do seu campus, um monitor de usinagem do curso técnico em mecânica do Ifes calculou o tempo necessário para realizar o trabalho de corte de cada peça, e efetuou os ajustes necessários na máquina. Para realização dessa tarefa, foram considerados os seguintes dados:
Barra cilíndrica de aço inoxidável com 15 mm de diâmetro (original) e 150 mm de comprimento; Diâmetro nominal (final) após a usinagem (torneamento): 14,5 mm; Rotação do fuso: 400 rpm; Avanço da ferramenta de corte: 200 mm/min.
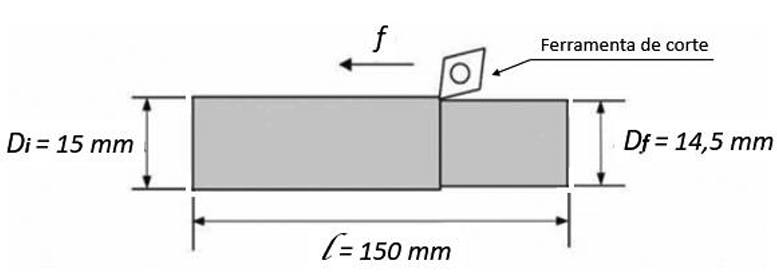
Tendo por base o contexto e os dados apresentados anteriormente, o tempo de corte calculado para cada peça corresponde a:
1,33 minutos.
85 segundos.
1 minuto e 30 segundos.
45 segundos.
0,78 minutos.
Quando se usina em baixas velocidades de corte, um fenômeno conhecido como aresta postiça de corte (APC) pode ocorrer na interface ferramenta cavaco.
Com base nesse fenômeno é correto afirmar que, na interface, a primeira camada do material da peça que se une à ferramenta, por meio de
ligações atômicas, é endurecido a frio, aumentando seu limite de escoamento.
adesão mecânica, é conformado a frio, diminuindo seu limite de escoamento.
adesão mecânica, é endurecido a frio, aumentando seu limite de escoamento.
ligações atômicas, é conformado a frio, diminuindo seu limite de escoamento.
ligações atômicas, é endurecido a quente, aumentando seu limite de escoamento.
Muitas máquinas operatrizes possuem engrenagens como elemento de transmissão de movimentos. O cálculo e usinagem desse elemento é uma atividade importante na prática de oficina mecânica. Suponha que você tenha que usinar uma engrenagem de módulo 2 com um diâmetro externo igual a 54 mm, sendo Z o número de dentes da engrenagem a ser fabricada, qual é o número da fresa módulo que você irá utilizar para usinar essa engrenagem, em função do valor de Z?
N° 4 (para valores de Z entre 20 e 26).
N° 5 (para valores de Z entre 25 e 35).
N° 6 (para valores de Z entre 34 e 55).
N° 7 (para valores de Z entre 54 e 135).
Com relação ao processo de usinagem, assinale a opção que apresenta as propriedades mecânicas principais de uma ferramenta de corte.
Ductilldade e tenacidade.
Resistência ao desgaste e resiliência.
Dureza e resistência ao desgaste.
Duclilidade e resistência ao amolecimento pelo calor.
Tenacidade e resistência à corrosão.
O processo de fabricação dos pinos para pistões de motores a combustão interna emprega processos de usinagem para dimensioná-los a partir de barras de aço, utilizando máquinas operatrizes. As barras de aço são inicialmente cortadas por serras circulares e transformadas em tarugos com diâmetro e comprimento previamente definidos. Após o corte das barras, as rebarbas das faces dos tarugos são retiradas por processo mecânico. A medida final do diâmetro externo é feita, então, por um processo de retificação chamado ‘centerless’, enquanto o furo central passante com brocas ‘canhão’ em furação profunda. Assinale os três tipos de usinagens executadas na fabricação.
Serramento; retificação centerless; e, furação profunda são processos de usinagem convencionais.
Serramento circular; retificação centerless; e, furação com broca canhão são todos processos não convencionais.
Serramento é um processo tipicamente manual; furação profunda e retificação centerless não são convencionais.
Serramento e furação profunda são processos convencionais; e, retificação centerless é um processo não convencional.
Para usinar o furo central do flange, com dentes para encaixe de um eixo que irá sofrer um torque de grande intensidade, como demonstrado, foi utilizado um processo de usinagem como ilustrado na imagem ao lado direito da peça que se encontra pronta para utilização.
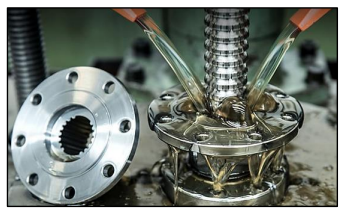
Qual é o nome do processo empregado na usinagem?
Eletroerosão.
Brochamento.
Retificação cilíndrica.
Rebaixamento de furo.
Alguns componentes mecânicos demandam um processo de usinagem de torneamento que apresenta uma rugosidade superficial adequada a seus mecanismos de montagem, ajustes e operação.
Com base nessa informação, verifica-se que em uma situação onde é preciso melhorar as condições de rugosidade superficial, é necessário utilizar
rotação constante, aumentar a profundidade de corte e utilizar ferramenta com menor raio de aresta
ferramenta com maior raio de ponta, velocidade de avanço constante e maior velocidade de corte.
ferramenta com menor raio de ponta, velocidade de avanço variável e menor velocidade de corte.
rotação variável, reduzir a profundidade de corte e utilizar ferramenta com maior raio de aresta.
ferramenta com maior raio de ponta, rotação variável, menor velocidade de corte.
Sobre os processos de usinagem, assinale a alternativa INCORRETA.
Retificação é a operação que consiste em executar superfícies planas.
Fresamento é a operação em que o metal é removido por uma ferramenta giratória de múltiplos gumes cortantes.
Torneamento é a operação em que é utilizada uma ferramenta de corte retira material de uma peça que gira ao redor do eixo da máquina.
Mandrilamento é a operação empregada para a obtenção de superfícies de revolução pelo emprego de ferramentas de barra.
Roscamento é a operação utilizada para a obtenção de filetes, por meio da abertura de um ou mais sulcos helicoidais de passo uniforme.
Relacione os processos de fabricação na Coluna 1 às afirmações na Coluna 2.
Coluna 1
1. Fundição.
2. Estampagem.
3. Soldagem.
4. Usinagem.
Coluna 2
( ) Processo que aquece as superfícies de contato de modo a levá-las a um estado de fusão ou plasticidade.
( ) Processo que tem como ponto de partida o metal líquido.
( ) Processo de conformação mecânica na qual uma chapa é submetida à transformação geométrica.
( ) Processo aplicado para dar acabamento e maior precisão a uma peça.
A ordem correta de preenchimento dos parênteses, de cima para baixo, é:
1 – 2 – 3 – 4.
2 – 4 – 3 – 1.
2 – 1 – 3 – 4.
3 – 4 – 1 – 2.
3 – 1 – 2 – 4.
É um processo de usinagem cujo propósito é produzir peças cilíndricas e para isso utiliza ferramenta monocortante que remove material na forma de cavaco da superfície de uma peça que está em rotação. Trata-se do:
alargamento
brochamento
recartilhamento
torneamento
A respeito de avarias e mecanismos de desgaste das ferramentas de corte durante a usinagem é correto afirmar que
o attrition envolve a transferência de material, no nível atômico, devido à alta temperatura e a tensões de compressão na zona de fluxo.
a difusão ocorre, geralmente, a baixas velocidades e alta temperatura, nas quais o fluxo de material se torna constante e favorece as ligações atômicas.
o desgaste em entalhe é um mecanismo que aparece nas regiões coincidentes como centro do cavaco. Nessa região ocorrem tensões elevadas que podem criar entalhes na aresta de corte.
a abrasão ocorre quando o material é removido ou deslocado por partículas duras que podem estar soltas entre duas superfícies com movimento relativo, ou que pertencem a uma das superfícies.
a deformação plástica da aresta de corte ocorre sob altas tensões de compressão e ocorre, geralmente, na usinagem de materiais de alta dureza na utilização de arestas de aço rápido, metal duro e pastilhas cerâmicas.
Referente às avarias e desgaste da ferramenta de corte do processo de usinagem, marque V para as afirmativas verdadeiras e F para as falsas.
( ) O desgaste frontal ou de flanco ocorre na superfície de saída da ferramenta, sendo causado pelo atrito entre ferramenta e cavaco. Esse tipo de defeito pode não ocorrer em alguns processos de usinagem, principalmente quando se utilizam ferramentas de metal recobertas, ferramentas cerâmicas e quando o material da peça é frágil.
( ) Lascamento é um tipo de avaria, onde partículas maiores são retiradas de uma só vez. Essa avaria prejudica o acabamento superficial da peça e, se continuar crescendo, provoca a quebra da ferramenta. A sua ocorrência se dá principalmente em ferramentas fabricadas com material frágil e/ou quando a aresta de corte é pouco reforçada.
( ) O desgaste de cratera ocorre na superfície de folga da ferramenta, sendo causado pelo contato entre ferramenta e peça. Esse defeito é o mais comum, pois todo processo de usinagem causa desgaste de cratera. É incentivado pelo aumento da velocidade de corte.
( ) As trincas nas ferramentas de usinagem podem ser de origem mecânica ou térmica. As possíveis causas da ocorrência das trincas são oxidação e difusão que ocorrem na aresta de corte da ferramenta, podendo ser minimizada utilizando fluido de corte com agentes oxidantes e utilizando ferramenta que possua cobertura de óxido de alumínio.
( ) A deformação plástica da aresta de corte pode ocorrer devido às altas temperaturas combinadas com altas pressões na região de corte. Essas deformações provocam deficiências do controle de cavacos e deterioração do acabamento superficial da peça, além disso, o crescimento dessa deformação pode gerar a quebra da aresta de corte da ferramenta de usinagem.
Assinale a sequência correta.
F, V, F, F, V
V, F, V, V, F
F, F, V, F, F
V, V, F, V, F
F, V, F, V, V
Considere os seguintes processos de fabricação:
1. Laminação.
2. Extrusão.
3. Trefila.
4. Forja.
Um duto sem solda pode ser fabricado pelos seguintes processos acima listados:
1 e 2.
2 e 3.
1 e 4.
2 e 4.
3 e 4.
É uma operação de usinagem de grande importância industrial. Neste processo, a matéria prima é fixada na mesa da máquina e a ferramenta multicortante rotaciona com movimento uniforme, podendo movimentar-se nas direções longitudinais, radiais e axiais simultaneamente. Trata-se:
do fresamento
da furação
da retificação
eletroerosão
Com relação aos processos de usinagem, assinale a opção correta.
O torneamento consiste na obtenção de superfícies de revolução, em que a ferramenta gira em torno do eixo principal de rotação da máquina e a peça se desloca simultaneamente segundo determinadas trajetórias.
O aplainamento é destinado à obtenção de superfícies regradas, geradas por um movimento retilíneo alternativo da peça ou da ferramenta, no sentido horizontal ou vertical.
A furação é utilizada para obtenção de furos geralmente cilíndricos, em que a peça e a ferramenta giram simultaneamente.
O serramento é utilizado para seccionar peças com o auxílio de ferramentas multicortantes de grande espessura.
A retificação é utilizada para obtenção de superfícies grosseiras, em que uma ferramenta abrasiva de revolução, denominada de rebolo, gira e se desloca, juntamente com a peça, segundo uma trajetória determinada.
O fluido de corte é utilizado para proporcionar uma melhoria no processo de usinagem. Com relação aos tipos de fluido de corte, assinale a opção INCORRETA
O gás é utilizado como fluido de corte devido à sua alta penetrabilidade até a zona ativa da ferramenta.
O sólido é utilizado como fluido de corte apenas para a lubrificação.
O estado liquido do fluido de corte é o grupo mais empregado.
Os óleos emulsionáveis possuem aditivos com propriedades antioxidantes.
O óleo graxo e o óleo mineral puro são exemplos dos óleos de corte ativos.
Com relação à usinagem por máquinas operatrizes, assinale a opção que apresenta a ordem crescente dos tipos de ferramentas em relação à velocidade de corte, ou seja, o tipo de ferramenta que suporta menor, intermediária e maior velocidade de corte, respectivamente.
Ferramenta de aço rápido; ferramenta de metal duro; ferramenta de cerâmica.
Ferramenta de metal duro; ferramenta de aço rápido; ferramenta de cerâmica.
Ferramenta de aço rápido; ferramenta de cerâmica; ferramenta de metal duro.
Ferramenta de cerâmica; ferramenta de metal duro; ferramenta de aço rápido.
Ferramenta de cerâmica; ferramenta de aço rápido; ferramenta de metal duro.



