







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Para a usinagem em um torno CNC, foi exposto o desenho apresentado. Analise a programação CNC, comparando com o desenho, sabendo que a máquina CNC disponível possui torre traseira e o zero-peça está localizado no seguinte ponto indicado no desenho:
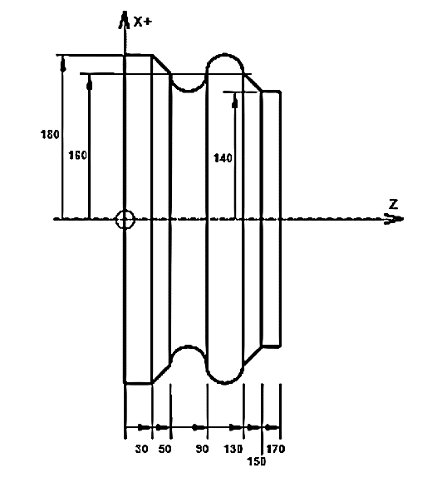
N10 G90 G00 X 200. Z 190. S1500 M03 N20 G01 X140. Z170. F250 N30 Z150. N40 X160. Z130. N50? N60? N70 G01 X180. Z30. N80 Z0. N90 G00 X200.Z190. M05 N100 M30 |
N50 G03 X160. Z90. R20.
N60 G02 Z50.R20.
N50 G02 X160. Z90. R20.
N60 G03 Z50.R20.
N50 G03 X80. Z90. R20.
N60 G02 Z50 R20.
N50 G02 X80. Z90. R20.
N60 G03 Z50. R20.
No processo de usinagem, a seleção dos valores, alguns parâmetros como avanço, profundidade de usinagem e velocidade de corte, é selecionada de acordo com o tempo de trabalho desejado, com a fixação da peça e/ou da ferramenta e com a potência de máquina e a integridade da superfície peça e/ou da ferramenta de corte.
Um operador de máquinas operatrizes, após ter feito o processo de desbaste na peça, precisa alterar os parâmetros citados para realizar o processo de acabamento concluindo a usinagem da peça. Considerando que a máquina utilizada tem alta potência e a fixação da peça e/ou da ferramenta estão adequadas e o operador selecionou a ferramenta correta para o processo.
Qual foi a condição que o operador ajustou na máquina para concluir a usinagem da peça adequadamente?
Alto avanço, alta profundidade de usinagem e baixa velocidade de corte.
Baixo avanço, baixa profundidade de usinagem e alta velocidade de corte.
Baixo avanço, alta profundidade de usinagem e alta velocidade de corte.
Alto avanço, baixa profundidade de usinagem e alta velocidade de corte.
Uma barra de 25 mm de diâmetro deverá ser torneada utilizando um inserto reversível de metal duro. A velocidade de corte recomendada para essa ferramenta neste tipo de material é de 75 m/min. Para estas condições a rotação que deverá ser utilizada nesta usinagem é de:
Utilizar π = 3
1500 rpm.
2000 rpm.
1000 rpm.
800 rpm.
1800 rpm.
Sobre os fluidos de corte no processo de usinagem, analisar os itens abaixo:
I. Além da capacidade de lubrificar e/ou refrigerar a peça, em alguns casos, o fluido pode possuir algumas outras funções, como a proteção contra corrosão e a proteção contra soldagem cavaco-ferramenta.
II. Um dos requisitos básicos que um fluido de corte deve possuir é baixa condutividade térmica.
III. O ar é considerado um fluido de corte, sendo muito empregado na usinagem do ferro fundido cinzento.
IV. Óleos são utilizados como fluidos de corte devido a sua alta viscosidade, sendo que, de maneira geral, quanto maior a viscosidade, maior é seu poder de refrigeração.
Estão CORRETOS:
Somente os itens I e II.
Somente os itens I e III.
Somente os itens I, III e IV.
Somente os itens II, III e IV.
Todos os itens.
Na usinagem com uma máquina CNC, a função preparatória define o modo de movimentação; o tipo de interpolação; e, o sistema de medidas da máquina. Tais funções podem ser modais e não modais. O programador utilizou uma função G90 que é para coordenadas absolutas. Em relação a tal função, é correto afirmar que ela permanecerá ativa:
No bloco em que for programada, apenas.
Até que seja utilizada uma função não modal.
Até que seja substituída por uma função G91.
No bloco seguinte em que for programada, apenas.
Com relação à formação de cavaco em processos de usinagem, assinale a opção INCORRETA.
Cavacos contínuos são formados na usinagem de materiais dúcteis, como aço de baixa liga, alumínio e cobre.
Cavacos descontínuos são geralmente produzidos na usinagem de materiais de baixa condutividade térmica.
Quebra-cavacos podem ser utilizados para promover a segmentação do cavaco contínuo.
Cavacos contínuos são indesejáveis, pois podem causar acidentes e danificar a superfície usinada.
Cavacos tubulares, em espiral e helicoidais são formas de cavacos produzidas na usinagem de metais.
Em uma operação de desbaste, foram especificados os seguintes parâmetros de usinagem:
− diâmetro inicial = 16 mm
− diâmetro final = 12 mm
− número de passes: 1
− velocidade de avanço: 0.4 m/min
− rotação: 800 rpm
A área da seção de cavaco produzida, em mm2, é:
2
1,6
1
0,5
0,4
Em materiais de usinagem com ferramenta de geometria definida é possível aplicar altíssima dureza. Dado determinado material, identifique, a seguir, a sua aplicação em usinagem.
SI3N4.
Aço rápido.
Cerâmica óxida.
Diamante policristalino.
O processo de usinagem de retificação em geral é caracterizado por dar acabamento superficial à peça fabricada. No processo de retificação:
há, em muitas peças usinadas, a retificação como a primeira operação
há possibilidade de obtenção de tolerâncias apertadas e alta capacidade de remoção de cavacos
utiliza-se rebolo com velocidade periférica baixa que proporciona melhorias superficiais de acabamento
utiliza-se um rebolo que gira em velocidade periférica muito alta
A usinagem por eletroerosão é um importante processo de fabricação. O processo mais comum de eletroerosão é o de penetração do eletrodo na peça. Para que seja possível utilizar esse processo de fabricação, é essencial que o material da peça e da ferramenta sejam:
condutores de calor
isolantes térmicos
condutores de eletricidade
isolantes elétricos
Considerando os processos de fabricação, analise as afirmativas a seguir.
I. Processo de conformação mecânica: altera o formato da peça por meio da aplicação, principalmente de forças compressivas e de tração.
II. Processo de usinagem: altera o formato da peça por meio da aplicação de forças de cisalhamento; para isso, devem ser empregadas as ferramentas adequadas.
III. Processo de conformação mecânica: modifica a estrutura cristalina da peça através de tratamentos térmicos.
IV. Processo de usinagem: altera o acabamento da peça através da retirada de cavaco por ferramentas de corte.
Está correto o que se afirma apenas em
I e II.
II e III.
II e IV.
III e IV.
I, II e IV.
Com o avanço da tecnologia de fabricação, processos de usinagem, velocidade das máquinas e ferramentas de corte de última geração como PCD, CBN e PCBN, as máquinas de usinagem computadorizadas (CNC) têm-se adaptado às novas tecnologias; inclusive, com investimento agressivo da indústria 4.0. Tais máquinas de qualquer operação, que sejam projetadas a executar na usinagem, devem apresentar características nos projetos de construção relativamente diferentes das máquinas convencionais. O uso e o funcionamento, sempre conseguindo velocidade e acuracidade máximas do produto acabado e, consequentemente, maior produção e melhor qualidade final da peça dependem diretamente das seguintes características:
Rigidez torcional dos eixos do pinhão e engrenagens; rigidez à flambagem dos eixos do pinhão e engrenagens; rigidez radial dos mancais do eixo do pinhão; rigidez à torção dos dentes das engrenagens, pinhão e cremalheira; investimento inicial baixo; e, ferramental de baixo custo.
Estrutura de base maleável; carros ou mesa rígida e instável quanto a altas cargas e vibrações; motores elétricos com elevada potência e capacidade de torque; eixos-árvores com capacidade de altas rotações e variação contínua; e, dispositivo trocador de ferramentas automático e manual.
Barramento ou estrutura de base rígida; carros ou mesa rígida e estável quanto a altas cargas e vibrações; motores eletrônicos com elevada potência e capacidade de torque; eixos-árvores com capacidade de altas rotações e variação contínua; dispositivo trocador de ferramentas automático; fusos de esferas.
Alta dinâmica de torque, isto é, rápido controle da corrente; alta dinâmica de velocidade; baixa constante elétrica de tempo; alto torque máximo (de pico, ou transiente); alta capacidade de sobrecarga mecânica; baixa rigidez mecânica; alta capacidade térmica; e, torque suficiente em regime permanente.
Barramento e/ou estrutura de base de extrema tenacidade; carros ou mesa rígida e estável quando em velocidades programadas e suaves; motores sincronizadores; eixos-árvores com capacidade de rotações suaves, com caixa Norton de, no mínimo, três velocidades; para máquinas de grande porte utilização de troca através de dispositivo externo; e, fusos trapezoidais retificados com ajustes finos.
Dentre os materiais utilizados em processos de usinagem, aquele que apresenta maior velocidade de corte, resistência ao desgaste e dureza a quente é:
metal duro revestido
diamante
cerâmicas
aço ferramenta
Observe a figura que representa uma ferramenta de usinagem e indica suas superfícies arestas e planos.
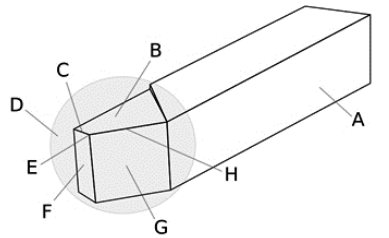
Fonte: Feraressi (1970). Adaptado.
A esse respeito, é correto afirmar que a superfície de saída, a aresta principal de corte e a aresta secundária de corte são indicadas na figura como
(G) / (C) / (H).
(B) / (H) / (C).
(F) / (G) / (B).
(C) / (F) / (D).
Correlacione os processos de usinagem com a sua descrição.
1 | Aplainamento |
2 | Mandrilamento |
3 | Brochamento |
4 | Roscamento |
5 | Retificação |
( ) | Destinado à obtenção de superfícies regradas, geradas por movimentos retilíneos alternativos da ferramenta ou da peça, no sentido vertical ou horizontal. |
( ) | Empregado para a obtenção de superfícies variadas, empregando ferramentas multicortantes. A ferramenta ou a peça se desloca segundo uma trajetória retilínea, coincidente ou paralela ao eixo da ferramenta. |
( ) | Empregado para a obtenção de superfícies lisas. Processo de usinagem por abrasão, no qual a ferramenta gira e se desloca, assim como a peça, seguindo uma trajetória determinada. A peça pode girar ou não. |
( ) | Destina-se à obtenção de superfícies de revolução com o uso de uma ou várias ferramentas de barra. |
( ) | Empregado visando à obtenção de filetes, por meio da abertura de um ou vários sulcos helicoidais de passo uniforme, em superfícies cilíndricas ou cônicas de revolução. A peça ou a ferramenta gira, e uma delas se desloca ao mesmo tempo, conforme uma trajetória retilínea, que pode ser paralela ou inclinada em relação ao eixo de rotação. |
Assinale a alternativa que apresente a sequência correta, de cima para abaixo.
1 – 3 – 5 – 2 – 4
1 – 2 – 3 – 4 – 5
5 – 3 – 1 – 4 – 2
1 – 2 – 5 – 3 – 4
5 – 3 – 4 – 1 – 2
Torna-se mais econômico o uso de uma ferramenta para usinagem quando:
Há tolerância geométrica alta.
Não há vibrações no processo.
Não há qualidade superficial na peça.
Há desvios em tolerâncias dimensionais.
Sobre a usinagem CNC, são softwares que geram os G-codes a partir de modelos:
CAM
CAE
CAD
CAT
CEA
Sobre os processos de fabricação por usinagem seguem as seguintes afirmações:
I. O processo de fresamento consiste na remoção de material por meio de movimento circular da ferramenta de corte podendo ser realizado por uma fresadora. O movimento de corte circular é realizado pela ferramenta e o de avanço é realizado pela peça. O processo é utilizado para geração de superfícies de revolução, assim como nos tornos mecânicos.
II. O processo de usinagem mecânica consiste em moldar uma peça bruta em aço com a remoção de material com auxílio de uma ferramenta de corte, permitindo a fabricação dentro das medidas e formas exigidas. O processo faz uso de máquinas operatrizes como: torno mecânico, plaina, fresadoras e furadeiras. Tem como principal vantagem a possibilidade de fabricação com alta precisão.
III. São tipos de plainas: A plaina limadora, plaina de mesa e a plaina vertical. A plaina limadora, em comparação com as demais, possui o menor porte e a maior rapidez no processo de fabricação.
Sobre as afirmações marque a alternativa correta:
Somente a afirmação II é a correta.
Somente as afirmações I e II estão corretas.
Somente as afirmações II e III estão corretas.
Somente a afirmação I é a correta.
Somente a afirmação III é a correta.
Em se tratando de operações de usinagem, o aplainamento é aplicado para obtenção de:
Superfícies de revolução, em que a peça gira em torno do eixo principal da máquina e da ferramenta.
Superfícies regradas, geradas por um movimento retilíneo alternativo da peça ou da ferramenta.
Superfícies variadas, pelo emprego de ferramentas multicortantes.
Filetes, por meio de abertura de um ou vários sulcos helicoidais.
Superfícies lisas, por processo de abrasão.
Através do desenho em corte foi esboçada uma programação para os trechos A-B; B-C; e, C-D. Analise a programação através do desenho, considerando que a máquina CNC disponível possui torre traseira e o zero-peça está localizado no ponto E.
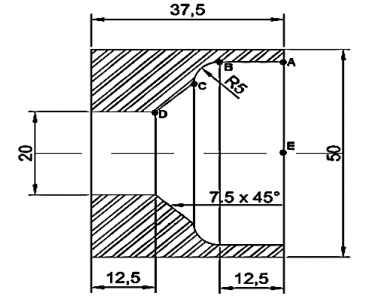
Os blocos de programação CNC que devem ser empregados para usinagem interna da peça são:
G1 X45 Z-12.5 F0.10; G3 X35 Z-17.5 R5; G1 X20 Z-25
G1 X45 Z-12.5 F0.10; G2 X35 Z-17.5 R5; G1 X20 Z-25
G1 X32.5 Z-12.5 F0.10; G3 X35 Z-17.5 R5; G1 X20 Z-25
G1 X32.5 Z-12.5 F0.10; G2 X35 Z-17.5 R5; G1 X20 Z-25
G0 X22,5 Z-12.5 F0.10; G3 X17,5 Z-17.5 R5; G0 X20 Z-25



