







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
A usinagem dos metais empregados na indústria de fabricação mecânica envolve processos como torneamento, fresamento, aplainamento e fresagem, entre outros. Na definição dos parâmetros de corte, é comum o emprego do cálculo da rotação por minuto (rpm) da peça ou da ferramenta, em máquinas com movimento circular. Quando o movimento é linear, o fator que se utiliza é o gpm (golpes por minuto). Supondo que determinada peça de aço 1020 com 200 mm de comprimento necessite ser aplainada a uma velocidade de corte de 10 m/min, e que a folga de entrada e de saída da ferramenta sobre a superfície da peça seja de 10 mm, o valor de gpm necessário, mais próximo, será de:
50,0.
48,0.
25,0.
24,0.
12,0.
Sobre o processo de usinagem por eletroerosão, analise as proposições abaixo.
I. A eletroerosão por penetração é mais utilizada que a fio devido ao uso intensivo de eletrodos de diamante.
II. A eletroerosão a fio se torna mais atrativa quando há a necessidade de se usinar cavidades passantes em perfis complexos.
III. Uma das limitações da eletroerosão é a geração de calor intenso e tensões altas na superfície da peça limitando seu uso para peças que não requeiram alta qualidade e alterações microestruturais.
IV. Na operação por eletroerosão, a peça e o eletrodo são mergulhados em um fluido dielétrico, o mais utilizado é a água.
V. No processo de eletroerosão, a erosão ocorre de forma simultânea na peça e no eletrodo.
Estão CORRETAS as afirmações presentes nas alternativas
I e III, apenas.
II e V , apenas.
II e IV, apenas.
I e II, apenas.
II e III, apenas.
Sobre os fundamentos da usinagem dos metais, assinale a alternativa incorreta.
Torneamento é o processo mecânico de usinagem destinado à obtenção de superfícies de revolução com auxílio de uma ou mais ferramentas monocortantes. Assim, a peça gira em torno do eixo principal de rotação da máquina, e a ferramenta se desloca simultaneamente segundo uma trajetória coplanar com o referido eixo.
Fresamento é o processo mecânico de usinagem destinado à obtenção de superfícies quaisquer com o auxílio de ferramentas geralmente multicortantes. Existem dois tipos básicos de fresamento: fresamento cilíndrico tangencial e fresamento frontal.
Movimento efetivo de corte é resultante dos movimentos de corte e de avanço, realizados ao mesmo tempo. Tomam parte direta na formação do cavaco o movimento de posicionamento, o movimento de profundidade e o movimento de ajuste.
Plano de trabalho é o plano que contém as direções de corte e de avanço. Nesse plano, realizam-se, portanto, todos os movimentos que tomam parte na formação do cavaco.
Relacione o tipo de fresa com sua melhor utilização na usinagem
de diferentes materiais.
1 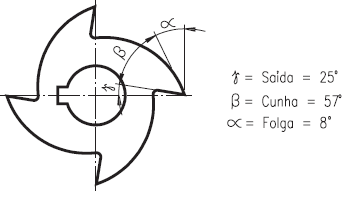
2 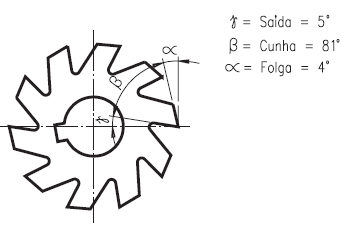
3 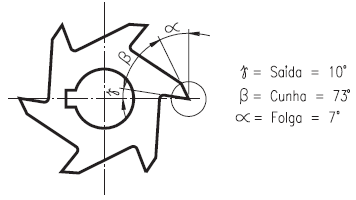
( ) Usinagem de materiais como o alumínio, bronze e plásticos.
( ) Usinagem de aços com média dureza.
( ) Usinagem de materiais duros e quebradiços
Assinale a opção que indica a relação correta, de cima para baixo.
1 – 2 – 3
1 – 3 – 2
2 – 3 – 1
2 – 1 – 3
3 – 2 – 1
Uma peça a ser laminada possuirá uma velocidade maior do que a dos cilindros de laminação no seguinte momento:
Ao atingir o meio da placa.
Durante toda a laminação.
Antes do ponto neutro.
Após o ponto neutro.
Somente no ponto neutro.
O estudo e o domínio dos mecanismos de formação do cavaco ajudam a melhorar o processo de usinagem, promovendo economia, maior qualidade da peça e aumento da segurança do operador, entre outros fatores. Com base nesses mecanismos, analise as afirmativas a seguir.
I. Na interface cavaco-superfície de saída da ferramenta, existe uma zona de aderência e, logo após, uma zona de escorregamento entre o cavaco e a ferramenta.
II. Quanto menor o ângulo de saída da ferramenta, maior será o comprimento da zona cavaco-superfície de saída da ferramenta e, com isso, maior a zona de aderência. Quanto maior a zona de aderência, maior a temperatura de corte e menor a força de usinagem.
III. Grandes profundidades de corte, em geral, diminuem a capacidade de quebra do cavaco, e a relação entre o raio da ponta e a profundidade de corte é de fundamental importância neste processo. Se essa relação for consideravelmente grande, o cavaco se dobrará formando um cavaco frágil.
IV. Ângulos negativos de saída e de inclinação, quando exagerados, aumentam os esforços de corte, podendo ocasionar vibrações indesejáveis na ferramenta e até impedir o corte, se a potência da máquina for pequena.
V. A quantidade de calor gerada na usinagem aumenta com o aumento da velocidade de corte, o avanço, a profundidade de corte e o desgaste da ferramenta.
Assinale a alternativa CORRETA.
Somente as afirmativas I, IV e V estão corretas.
Somente as afirmativas I, II e III estão corretas.
Somente as afirmativas II e V estão corretas.
Todas as afirmativas estão corretas.
Somente as afirmativas I e IV estão corretas.
Relacione as operações de usinagem descritas na coluna 1 com sua denominação na coluna 2.
COLUNA 1 | COLUNA 2 |
I. Obtenção de superfícies geradas por um movimento retilíneo alternativo da peça ou da ferramenta, no sentido horizontal ou vertical. II. Obtenção de superfícies com excelente acabamento de superfície, a ferramenta gira e se desloca juntamente com a peça, segundo uma trajetória determinada; a peça pode girar ou não. III. Obtenção de superfícies geralmente complexas, pelo emprego de ferramentas multicortantes, a ferramenta ou a peça se desloca por uma trajetória retilínea coincidente ou paralela ao eixo da ferramenta. IV. Realizada com o auxílio de ferramentas multicortantes de pequena espessura; a peça desloca-se ou permanece fixa, enquanto a ferramenta gira ou se desloca, ou executa ambos os movimentos. V. Obtenção de superfícies com geometrias variadas pela remoção progressiva de material através do avanço, relativamente lento, de uma ferramenta rotativa. A ferramenta possui múltiplas arestas (dentes) cortantes que removem, a cada rotação, uma pequena quantidade de material. | ( ) Aplainamento ( ) Brochamento ( ) Fresamento ( ) Retificação ( ) Serramento |
Assinale a alternativa que apresenta a sequência CORRETA de cima para baixo.
III – II – IV – I – V
I – IV – V – II – III
I – III – V – II – IV
III – I – IV – II – V
II – I – V – III – IV
Com relação ao movimento de profundidade no processo de usinagem é INCORRETO afirmar que:
Ele é um parâmetro de usinagem.
Ele é realizado a cada metade de passe.
Ele possibilita a regulagem do corte.
Ele é realizado a cada passe.
Ele afeta a largura do cavaco.
Com relação aos processos de fabricação, analise as afirmativas abaixo.
I. Forjamento é um processo de fabricação de componentes através da deformação de materiais dúcteis em operação de compressão a frio ou a quente, de modo a assumir o perfil ou contorno da ferramenta. Permite desenvolver elevada resistência das peças devido ao encruamento imposto ao material.
II. O efeito da deformação plástica sobre as propriedades mecânicas é mais pronunciado em um aço ABNT 304, designação dada a um aço inoxidável austenítico de uso geral, em comparação ao ABNT 1020, para o qual é recomendado o processo de têmpera e revenido.
III. A injeção é um processo contínuo e de alta produtividade utilizado para dar forma final a vários produtos poliméricos, tais como tubos, mangueiras, revestimentos de fios e cabos. As matérias-primas utilizadas podem ser aditivadas, podendo inclusive conter frações recicladas. Não é o processo mais indicado a peças com perfis complexos, pois a técnica possui limitações em termos de matrizes.
IV. Devido às suas características intrínsecas, o processo de fabricação por manufatura aditiva é apropriado, preferencialmente, para pequenas séries de peças, obtendo-se vantagens devido ao custo envolvido e à liberdade de forma. Ao contrário da manufatura por usinagem, processo associado à remoção de material, no processo de fabricação por manufatura aditiva ocorre a adição de material em regiões seletivas até gerar a peça projetada.
V. A estampagem é uma operação geralmente realizada a frio, na qual uma chapa é submetida à ação da força transferida por uma punção, de modo a adquirir a forma geométrica da matriz na qual está apoiada, sendo normalmente vantajosa quando aplicada a grandes séries de peças.
Assinale a alternativa CORRETA.
Somente as afirmativas I, IV e V estão corretas.
Somente as afirmativas II, III e V estão corretas.
Somente as afirmativas I, II e IV estão corretas.
Somente as afirmativas IV e V estão corretas.
Somente as afirmativas I e III estão corretas.
Qual dos processos abaixo NÃO é um processo de usinagem:
Torneamento.
Lapidação.
Tamboramento.
Sinterização.
Fresamento.
Dois materiais muito utilizados em processos de usinagem são o aço ao carbono temperado (aço ferramenta) e o aço rápido. Quando se compara estes dois materiais é correto afirmar que:
A velocidade de corte nos aços rápidos é superior aos dos aços ferramenta.
A velocidade de corte nos aços carbono é superior aos dos aços rápido.
Os aços rápidos operam em temperaturas inferiores.
Ambos não possuem carbono em sua composição.
Os aços carbonos contêm elevado teor molibdênio em sua composição.
Com relação ângulo de folga no processo de usinagem é correto afirmar que:
Ele não afeta o processo.
Materiais como o ferro fundido utilizam ângulos menores que os para o alumínio.
O ângulo de folga não varia com o material.
Materiais plásticos utilizam ângulos menores que o do aço.
O ângulo de folga varia somente para materiais não ferrosos.
A usinabilidade é a propriedade que os materiais têm de se deixarem trabalhar por ferramentas de corte. Considerando as variáveis que influenciam a usinabilidade, assinale a alternativa que apresenta uma variável dependente da ferramenta.
Gama de velocidades de corte e de avanço.
Potência e força de corte disponíveis na ponta da ferramenta.
Rigidez elástica da máquina, do porta-ferramenta e do dispositivo de sujeição da peça.
Qualidade do gume: grau de afiação, desgaste, trincas, rugosidade da face e dos flancos, entre outros.
Rigidez dinâmica: amortecimento e frequências próprias de vibração na faixa de trabalho.
No processo de usinagem com velocidade de corte 160 m/min, qual a rotação do eixo‐árvore para a usinagem de uma peça de 50 mm de diâmetro?
(Considere: π = 3,14.)
950 RPM.
1.010 RPM.
1.020 RPM.
1.025 RPM.
1.030 RPM.
No processo de usinagem de um eixo de comprimento de 1.500 mm com velocidade de corte de 14 m/min, do diâmetro de 95 mm e avanço de 2 mm, deve ser torneado longitudinalmente com 4 passes. O valor aproximado do RPM do processo e o tempo de corte são, respectivamente, iguais a
(Considere: π = 3,14.)
45 RPM e 68 min.
46 RPM e 66 min.
47 RPM e 64 min.
48 RPM e 42 min.
50 RPM e 38 min.
A usinagem é uma operação em que a peça ganha forma, dimensões ou acabamento, ou, ainda, uma combinação qualquer desses três, através de remoção de material sob a forma de cavaco. Com relação ao movimento relativo do processo de usinagem entre a peça e a ferramenta, marque V para as afirmativas verdadeiras e F para as falsas.
( ) Movimento entre a peça e a ferramenta no qual, sem o movimento de avanço, origina uma única retirada de cavaco.
( ) Movimento de aproximação que consiste na aproximação da ferramenta de corte com a peça retirando uma cava superficial.
( ) Movimento efetivo é o movimento resultante dos movimentos de corte e avanço realizados ao mesmo tempo.
A sequência está correta em
V, F, F.
V, F, V.
F, F, V.
F, V, V.
V, V, V.
Qual o processo de conformação mecânico mais adequado para a fabricação de bielas?
Forjamento.
Fundição.
Laminação.
Soldagem.
Usinagem.
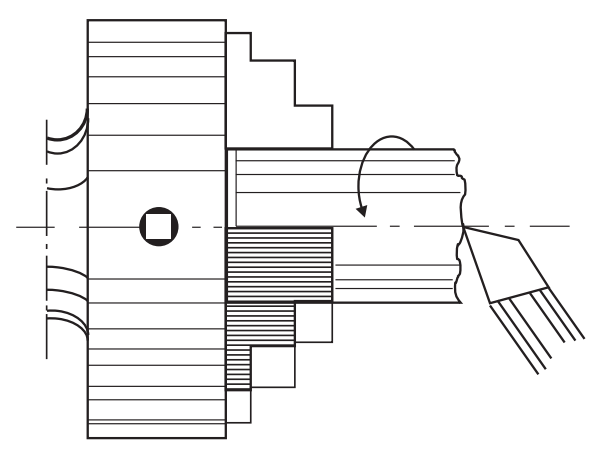
Com relação às operações de usinagem executadas no torno mecânico, a operação ilustrada na figura acima é conhecida como
faceamento.
furação.
sangramento.
torneamento cilíndrico externo.
torneamento cônico externo.
As ferramentas de usinagem necessitam de características especiais para cumprir sua função, sendo que a dureza a quente é de fundamental importância. Entre os materiais mais comuns para ferramentas tem-se, por ordem crescente de dureza,
aço rápido, metal duro, materiais cerâmicos e diamante.
nitreto cúbico de boro, aço rápido, metal duro e material cerâmico.
aço rápido, metal duro, aço ferramenta e material cerâmico.
aço ferramenta, aço rápido, metal duro, aço carbono e nitreto cúbico de boro.
metal duro, aço rápido, aço carbono, material cerâmico e nitreto cúbico de boro.
O ângulo X é chamado de ângulo de folga e serve para eliminar o atrito entre o topo da ferramenta e o material da peça.



