







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
A estrutura geral do planejamento e controle hierárquico da produção pode ser organizada em níveis hierárquicos para assistir o processo de decisão relacionado às atividades de planejamento e controle da produção. Analise as assertivas a seguir sobre os níveis hierárquicos da estrutura do planejamento e controle hierárquico da produção e as respectivas decisões tipicamente envolvidas em cada nível:
I. O nível hierárquico estratégico do planejamento e controle da produção envolve decisões típicas tais como carregamento dos centros de trabalho e monitoramento das atividades de produção.
II. O nível hierárquico operacional do planejamento e controle da produção envolve as decisões sobre os objetivos estratégicos, previsões a longo prazo e a estrutura e escopo da produção.
III. O nível hierárquico tático do planejamento e controle da produção envolve as decisões sobre a gestão da capacidade agregada e acordos de fornecimento de materiais.
IV. O nível de execução dos planos de planejamento e controle da produção envolve o carregamento dos centros de trabalho e o monitoramento detalhados das atividades de produção.
Quais estão corretas?
Apenas I e II.
Apenas I e III.
Apenas II e III.
Apenas III e IV.
I, II, III e IV.
A demanda real de um determinado produto no ano de 2021 foi de 9.500 unidades, e a sua previsão foi de 10.000 unidades. Considerando um coeficiente exponencial de 0,2 e utilizando o método da ponderação exponencial, a previsão em unidades para o ano de 2022 será de:
9.500
9.750
9.850
9.900
Quando se atinge certo nível de estoque, há um sistema que indica a necessidade de reposição. Esse sistema denomina-se:
estoque de segurança
revisão contínua
ponto de pedido
revisão periódica
Uma importante decisão sobre planejamento da capacidade de processos produtivos, independentemente de serem discretos ou contínuos, é o momento em que uma capacidade adicional será implementada. Uma das vantagens de antecipar a implementação da capacidade extra é:
assegurar uma menor necessidade de financiamento para executar o projeto
confirmar os níveis de demanda antes de realizar os investimentos
atenuar os problemas decorrentes de erros de previsão de demanda otimista
desencorajar a concorrência de entrar no mercado
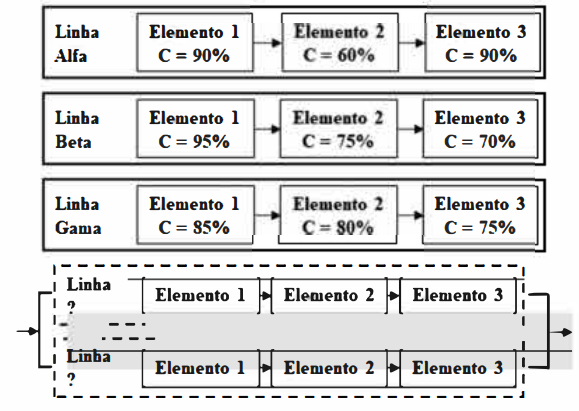
Uma fábrica possui as três linhas de produção apresentadas na figura abaixo. Cada linha tem três elementos em série, com as respectivas confiabilidades individuais. O gerente da fábrica precisa se desfazer de uma das linhas e quer ficar com as outras duas que, operando em redundância série-paralelo dois a dois, proporcionem o maior grau possível de confiabilidade. Para tanto, ele fez as simulações de combinação possíveis, concluindo que:
Alfa e Beta> Alfa e Gama > Beta e Gama
Alfa e Gama> Beta e Gama> Alfa e Beta
Beta e Gama> Alfa e Gama> Alfa e Beta
Beta e Alfa> Alfa e Gama> Beta e Gama
Estudos de viabilidade de projetos representam uma importante atividade realizada por Engenheiros de Produção. Um Engenheiro de Produção está analisando a viabilidade de um projeto de investimento a pedido da prefeitura local. O respectivo projeto requer uma despesa inicial de R$ 20.000,00 e tem a expectativa de gerar R$ 5.000,00 por ano de fluxo de caixa ao longo de três anos. Assinale a alternativa que apresenta corretamente o Valor Presente Líquido e a viabilidade do projeto ao final do terceiro ano, considerando uma taxa mínima de atratividade de 10%.
R$ 10.500,43 – viável.
R$ 3.532,32 – viável.
R$ 5.000,13 – viável.
R$ -5.323,34 – inviável.
R$ -7.565,74 – inviável.
O entendimento dos tempos de atravessamento, tempos de ciclo, quantidade de trabalho em processo e a dinâmica dos sistemas de filas são elementos importantes para a análise e projeto do processo produtivo, da capacidade produtiva e do planejamento dos recursos de manufatura. Sobre o assunto, analise as seguintes assertivas:
I. A Lei de Little expressa a relação matemática entre o tempo de atravessamento, trabalho em processo e o tempo de ciclo.
II. Os sistemas de filas podem ser caracterizados por quatro parâmetros principais: distribuição dos tempos de chegada ou o tempo decorrido entre chegadas (A), a distribuição dos tempos de processo (B), o número de atendentes em cada estação (m) e o número máximo de itens permitidos no sistema (b).
III. Um sistema de filas M/M/1 considera que os tempos de chegada e de processamento seguem a distribuição exponencial com um atendente e nenhum limite máximo para a fila.
IV. Um sistema de filas G/G/1 considera que os tempos de chegada e de processamento seguem uma distribuição geral com um atendente e nenhum limite máximo para a fila.
Quais estão corretas?
Apenas I e II.
Apenas I, II e III.
Apenas I, II e IV.
Apenas I, III e IV.
I, II, III e IV.
A empresa ABC fabrica papéis a partir da polpa de árvores silvestres. Devido à crescente demanda de mercado por papéis de imprimir e de escrever, ela deverá proceder a uma expansão de sua capacidade produtiva de celulose. Ela investiu em florestas plantadas e na criação de uma nova unidade fabril, expandindo sua capacidade de 400.000 ton./ano de celulose para 550.000 ton./ano.
De acordo com o Planejamento de Capacidade em Processos Produtivos, qual seria o processo de produção mais adequado à nova fábrica?
Massa
Grandes lotes
Pequenos lotes
Série ou linha
Fluxo contínuo
Considere a avaliação de dois projetos concorrentes que visam a modernizar uma edificação com a instalação de placas solares, captação de água da chuva e outras melhorias. O Projeto A prevê um investimento inicial de R$ 5.000,00, e o Projeto, B um investimento inicial de R$ 8.000,00. Ambos os projetos possuem 10 anos de vida útil prevista. O Fluxo de Caixa (FC), o Valor Presente (VP) do FC de cada ano e o Valor Presente Líquido (VPL) de ambos os projetos, calculados com uma taxa mínima de atratividade de 6% ao ano, são apresentados na tabela a seguir.
Projeto A | Projeto B | |||
Ano | FC | VP | FC | VP |
0 | -R$ 5.000,00 | -R$ 5.000,00 | -R$ 8.000,00 | -R$ 8.000,00 |
1 | R$ 1.000,00 | R$ 943,40 | R$ 200,00 | R$ 188,68 |
2 | R$ 1.000,00 | R$ 890,00 | R$ 300,00 | R$ 267,00 |
3 | R$ 700,00 | R$ 587,73 | R$ 500,00 | R$ 419,81 |
4 | R$ 500,00 | R$ 396,05 | R$ 1.000,00 | R$ 792,09 |
5 | R$ 500,00 | R$ 373,63 | R$ 1.200,00 | R$ 896,71 |
6 | R$ 500,00 | R$ 352,48 | R$ 1.500,00 | R$ 1.057,44 |
7 | R$ 500,00 | R$ 332,53 | R$ 2.000,00 | R$ 1.330,11 |
8 | R$ 500,00 | R$ 313,71 | R$ 2.000,00 | R$ 1.254,82 |
9 | R$ 500,00 | R$ 295,95 | R$ 2.000,00 | R$ 1.183,80 |
10 | R$ 500,00 | R$ 279,20 | R$ 2.000,00 | R$ 1.116,79 |
VPL(A) | -R$ 235,34 | VPL(B) | R$ 507,26 | |
Sobre a análise econômica dos projetos, são feitas as seguintes afirmações.
I - O Projeto A é mais atrativo do que o Projeto B em termos de PayBack descontado.
II - O Projeto A é mais atrativo do que o Projeto B, visto que seu VPL final é negativo, ou seja, serão gastos menos recursos com a execução do projeto.
III - O Projeto B é mais atrativo do que o Projeto A, visto que seu VPL final é superior.
Quais estão corretas?
Apenas I.
Apenas II.
Apenas III.
Apenas I e II.
Apenas I e III.
Em um sistema de informação de estoque, o cálculo do índice de rotatividade mensal para os produtos acabados (pa) é realizado a partir da divisão da soma dos valores dos pa vendidos e entregues no mês pelo valor médio mensal de estoque de pa.
Certo
Errado
Ao optar por um sistema de numeração arbitrário para criação dos códigos dos itens cadastrados, que tem como base uma sequência decimal crescente, tem-se um projeto de codificação de materiais fundamentados em grupos e classes, que facilita a comunicação interna da empresa.
Certo
Errado
Entende-se como mapofluxograma um desenho do arranjo físico ou leiaute de um andar de prédio onde funcione um processo produtivo. Nesse desenho, as movimentações representando os processamentos são indicadas por figuras geométricas e as estações de trabalho por setas que indicam os sentidos do processamento.
Certo
Errado
A definição de arranjo físico de uma operação produtiva faz parte do planejamento da produção e operação, que foca nas localizações da indústria, dos fornecedores e dos clientes no contexto dos ambientes urbanos das cidades.
Certo
Errado
A empresa ABC adota o método de média móvel trimestral para efetuar a previsão de demanda e compra dos itens secundários. Os dados da tabela a seguir apresentam o histórico de consumo mensal de um dado item XYZ da empresa.
Mês | Quantidade consumida (unidades) |
1 | 89.215 |
2 | 55.893 |
3 | 90.323 |
4 | 101.435 |
5 | 110.235 |
6 | 323.455 |
7 | ? |
Com base nos dados fornecidos, quantas unidades deverá constar no pedido de compra do mês 7 do item XYZ?
78.477
82.550,33
100.664,33
216.845
178.375
A tabela abaixo apresenta quatro produtos (A, B, C e D) manufaturados e vendidos pela empresa ABC.
# | A | B | C | D |
Materiais (kg/unidade) | 10 | 20 | 30 | 16 |
Mão de obra (horas/unidade) | 15 | 30 | 45 | 18 |
Lucro (R$/unidade) | 5 | 50 | 40 | 4 |
O Engenheiro de Produção da empresa está aplicando a modelagem por programação linear com o objetivo de maximizar os resultados da produção dos itens em um determinado período. Sabe-se que a disponibilidade de materiais é de 900 kg/dia e a empresa dispõe um total de 180 horas/dia de mão de obra disponível para a produção.
Assinale a alternativa que representa corretamente a equação de restrição de capacidade de materiais de acordo com os dados fornecidos.
10XA + 20XB + 30XC = 900
10XA + 20XB + 30XC + 16XD = 900
10XA + 20XB + 30XC + 16XD ≤ 900
10XA + 20XB + 30XC + 16XD ≥ 900
10XA + 20XB + 30XC ≤ 900
A remessa direta ao cliente, em que a posse do estoque é do fabricante, resulta em uma cadeia de suprimentos capaz de oferecer um alto nível de disponibilidade de material ou produto com níveis de estoque mais baixos.
Certo
Errado
No planejamento da produção em longo prazo, uma importante decisão diz respeito ao tamanho de uma operação. Quando uma operação de proporção global decide concentrar a fabricação de seus produtos em uma só fábrica, ela passa a incorrer em deseconomias de escala devido aos maiores custos de:
impostos e regulação local
recrutamento e seleção de pessoal
transporte e complexidade de gestão
fornecimento de máquinas e equipamentos
Frequentemente o processo de produção de um item tem um roteiro preferencial e um ou mais roteiros alternativos. Roteiros alternativos são de grande utilidade para a produção quando:
os lotes de produção são diversificados, mas o volume é maior
o roteiro preferencial está sobrecarregado, mesmo que haja redução de produtividade
os equipamentos de produção têm índices de qualidade iguais ou bem próximos
os recursos de transformação têm o mesmo grau de confiabilidade
Para agregar valor a um processo são estudadas as mudas, ou seja, os desperdícios, que devem ser evitados nas etapas dos processos. Três dos sete desperdícios são:
transporte, movimentação e apoio
superprodução, Kanban e defeitos
superprodução, estoque e devolução
estoque, transporte e movimentação
Um Engenheiro de Produção está implementado em uma determinada empresa um programa de melhoria da eficiência de equipamentos a partir da análise do índice de Eficiência Global de Equipamentos (Overall Equipment Effectiveness – OEE). Foi identificado que o equipamento ABC apesar de ser programado para operar 16 horas diárias permanecia um total 2 horas por dia sem funcionar devido às paradas por manutenção corretiva e problemas mecânicos. Foi também diagnosticado que o equipamento ABC estava regulado para operar em 90% da sua velocidade nominal e que as perdas relacionadas à qualidade representavam um total de 8% dos componentes manufaturados no equipamento. Assinale a alternativa que apresenta valor correto para o valor do índice de Eficiência Global de Equipamentos do equipamento analisado.
34,4%.
57,7%.
61,3%.
72,4%.
88,9%.



