





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Considerando os conceitos de Controle Estatístico do Processo (CEP), assinale a afirmativa correta.
O Controle Estatístico do Processo tem como objetivo principal a detecção de defeitos.
Um processo que apresenta variabilidade apenas devido a causas aleatórias (causas comuns) e dentro de limites de controle estabelecidos, é um processo sob controle estatístico.
Os Gráficos de Controle não podem ser utilizados para auxiliar a verificação do desempenho de um processo.
Um processo é considerado estável e sob controle estatístico quando o mesmo não apresenta nenhum tipo de variação.
O padrão de comparação utilizado no controle estatístico de processo são os limites de especificação.
Um centro de produção possui equipamentos com capacidade nominal de 120 unidades por hora e uma eficiência de 90%. Considerando um turno de trabalho de 8 horas por dia e uma demanda diária de 5.000 unidades, quantos equipamentos serão necessários para atender essa demanda?
2 equipamentos.
3 equipamentos.
4 equipamentos.
5 equipamentos.
6equipamentos.
O diagrama abaixo apresenta um sistema misto (série e paralelo) com a representação da confiabilidade individual de cada componente.
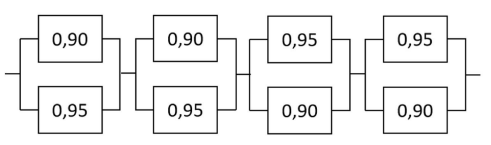
A confiabilidade do sistema apresentado é:

0,53.
0,735.
0,925.
0,98.
0,99.
No processo de planejamento de produtos, é possível usar uma abordagem estruturada e organizada para transformar as necessidades dos clientes em especificações técnicas do produto. Essa abordagem segue quatro etapas:
I. Desenvolver uma matriz que converte as características que são desejadas pelos consumidores em atributos técnicos específicos do produto;
II. Analisar e comparar os produtos concorrentes em relação à satisfação dos consumidores e ao desempenho técnico;
III. Definir metas quantitativas com base nos atributos técnicos identificados;
IV. Priorizar as metas visando orientar os esforços do desenvolvimento do projeto de forma eficaz (BAXTER, 2011).
BAXTER, Mike. Projeto de produto: guia prático para o design de novos produtos. 3. ed. São Paulo, SP: Blucher, 2011.
Qual método ou ferramenta corresponde a essa descrição?
Quality Function Deployment (QFD)
MESCRAI
Modelo de Kano
Design for Six Sigma (DFSS).
Uma indústria química fabrica tintas utilizadas no setor automobilístico e compra um determinado reagente para a fabricação dessas tintas. A demanda deste item é razoavelmente constante ao longo do ano e é de 7.300 unidades/anuais. A empresa calcula em R$30,00 o custo total de emitir um pedido ao fornecedor e estima o valor de R$ 1,50 por unidade por ano como o custo total de manter uma unidade em estoque. Essa empresa mantém um estoque de segurança de 50 unidades e o tempo de reposição (lead time) é de 5 dias. Considerando algumas suposições e simplificações como, demanda constante e previsível, existência de um custo de pedido fixo e identificável, custo da manutenção do estoque expresso por uma função linear, tempo de reposição previsível e que os pedidos chegam instantaneamente, qual o nível de ressuprimento e o lote econômico de compras, respectivamente, desta matéria prima?
Nível de ressuprimento = QLT + Estoque de segurança
Lote econômico de compra = √(2 x Demanda x custo para fazer o pedido/custo de posse)
150 unidades e 541 unidades
80 unidades e 400 unidades
200 unidades e 541 unidades
150 unidades e 300 unidades
Uma pequena fábrica de brinquedos estava tendo diversos problemas para produção de um determinado item, pois fazia todo o processo de montagem de forma serial, o que demandava muito tempo. Ao contratar um engenheiro de produção, este percebeu que algumas etapas do processo poderiam ser simultâneas, otimizando o tempo do processo, conforme mostra o esquema a seguir:

Qual o tempo mínimo, em minutos, para a produção desse item considerando os processos e restrições do esquema apresentado?
25 minutos.
31 minutos.
40 minutos.
46 minutos.
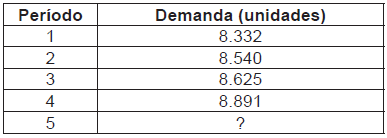
A melhoria das previsões de estoques em uma indústria de papel e celulose está sendo planejada por um engenheiro de produção. Constatou-se que o método da regressão linear é o mais adequado para prever a demanda e realizar compras de determinados insumos dos fornecedores. A tabela abaixo apresenta o histórico mensal de demanda do insumo durante os últimos 4 meses, pela empresa. Com isto, pede-se: (i) a equação da reta de regressão linear que melhor se ajusta aos dados; (ii) o valor previsto da demanda para o 5º mês.
Di = 7.324,3 + 126,5 x Pi ; Demanda prevista = 7.956,3
Di = 8.156,5 + 176,2 x Pi ; Demanda prevista = 9.037,5
Di = 10.456,7 – 97,2 x Pi ; Demanda prevista = 9.970,7
Di = 5.456,9 + 113,6 x Pi ; Demanda prevista = 6.024,9
Uma simulação que estuda um sistema em um intervalo de tempo com datas de início e término definidas é classificada como simulação terminante.
Certo
Errado
A estratégia de verificação implementada em projetos varia conforme a natureza do projeto e do produto. Em projetos da área espacial são utilizadas estratégias que buscam a confiabilidade do produto final, contemplando, minimamente, os seguintes modelos: Modelo de Engenharia, Modelo de Qualificação e Modelo de Voo.
Com base nesses modelos, analise as afirmativas a seguir.
I. O modelo de voo é fabricado exclusivamente por meio de processos qualificados e de partes e materiais com qualificação espacial, e é submetido a testes funcionais e ambientais em nível de aceitação.
II. No modelo de qualificação são realizados testes para se verificar a adequação do produto final realizado.
III. No modelo de engenharia procura-se reduzir os riscos e incertezas associados à arquitetura e concepção do produto
IV. No modelo de engenharia procura-se reduzir os riscos e incertezas associadas aos processos de fabricação que serão utilizados para a realização do produto
Está correto o que se afirma em
I, II e IV, apenas.
I, II e III, apenas.
III, apenas
I e IV, apenas.
I e III, apenas
Um fábrica de cosméticos, tem como produto principal um creme para pele que tem uma demanda mensal de 150 produtos/hora, o fluxo do processo produtivo do referido creme está representado no diagrama abaixo.
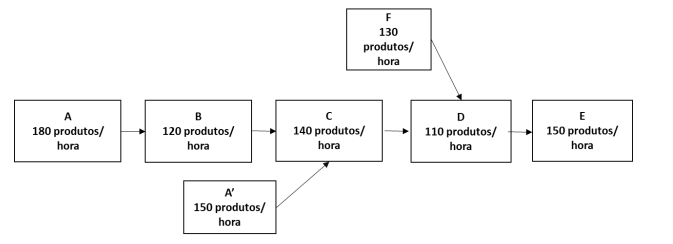
Analise as afirmativas abaixo e marque a alternativa CORRETA
A etapa B é o gargalo do sistema produtivo, por isso a fábrica não consegue atender à demanda
A etapa C é o gargalo do sistema produtivo, por isso a fábrica consegue atender à demanda.
A etapa D é o gargalo do sistema produtivo, logo a fábrica não consegue atender à demanda.
A etapa A representa a capacidade total do sistema produtivo.
A etapa E representa a capacidade total do sistema produtivo.
Um Gestor de Manutenção optou por analisar regularmente amostras de óleo lubrificante dos equipamentos através de espectrógrafo. Este tipo de teste possibilita a detecção de contaminações e alterações nas suas propriedades. Com isso, houve um aumento da vida útil dos equipamentos e ainda uma diminuição no gasto com óleo lubrificante. Tal conduta é um exemplo de qual tipo de manutenção:
preventiva
regular
corretiva
reparadora
preditiva
A FMEA (Failure Mode and Effects Analysis ou Análise dos Modos e Efeitos de Falha) é uma técnica de confiabilidade. Analise as afirmações abaixo e indique aquelas que são objetivos desta técnica
I. reconhecer e avaliar as falhas potenciais que podem surgir em um produto ou processo
II. identificar todas as combinações de causas que podem originar falhas, partindo de um evento indesejável
III. estudar a probabilidade de ocorrência de causas de falhas, e em função disso, do evento indesejável
IV. identificar ações que possam eliminar ou reduzir a chance de ocorrência de falhas
V. documentar o estudo, criando um referencial técnico que possa auxiliar em revisões e desenvolvimentos futuros do projeto ou processo
I, IV e V
II, III e V
I, II, III e V
III, IV e V
II, III e IV
Planejamento e Controle da Produção são os sistemas de apoio à produção referentes aos problemas de logística na função de produção. O Planejamento da Produção se refere a planejar quais produtos devem ser produzidos, a quantidade e o momento da produção. Os recursos necessários para realizar o plano também devem ser considerados. O Controle da Produção determina se os recursos para executar o plano foram fornecidos e, em caso de não atendimento, adota as medidas necessárias para corrigir as deficiências.
Em relação ao Planejamento e Controle da Produção, pode-se afirmar que:
O Plano Agregado de Produção indica os níveis de entrada da produção de produtos específicos.
O Planejamento das Necessidades de Capacidade trata da determinação apenas dos requisitos de equipamentos necessários para realizar o Plano Agregado de Produção.
O Planejamento das Necessidades de Material é mais adequado para a produção em massa de produtos mais simples.
O Plano Mestre de Produção apresenta os produtos a serem produzidos, quando devem ser produzidos e em que quantidade.
A prática de ______ não é uma única forma de resolver um problema numa linha de produção, mas sim uma forma em que temos a oportunidade de facilitar a implementação de um novo processo. Por isso buscamos, em nossa organização, em outros setores ou até mesmo em outra organização, um processo parecido com o que temos ou pretendemos implementar, em busca das melhores práticas, para que não tenhamos os mesmos erros e, caso os tenhamos, saibamos como solucioná-los. Assinale a alternativa que preencha corretamente a lacuna.
roll-over
check-alive
benchmarking
smeding
wbs
Uma metalúrgica produz rebites para venda nacional e internacional. Os diretores da empresa estão dispostos a verificar como se comporta a produção quanto à produção de rebites defeituosos. Para tanto foi solicitado ao gerente da produção a amostragem de 8 lotes dos 20 lotes fabricados no dia. Sabe-se que em cada lote são produzidos cem mil rebites.
PRODUÇÃO REBITES | AMOSTRA LOTES | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
DEFEITO | 870 | 1050 | 980 | 480 | 550 | 350 | 300 | 450 |
Com base na amostra assinale a alternativa que apresenta aproximadamente a quantidade de rebites defeituosos em um dia de trabalho.
5.022 rebites
2.325 rebites
17.528 rebites
12.575 rebites
627 rebites
Em Ergonomia, o posto de trabalho deve ser dimensionado de forma que a maioria de seus usuários tenha uma postura confortável. Diante do exposto, a figura abaixo apresenta referências dimensionais relativas à/ao/às/aos:
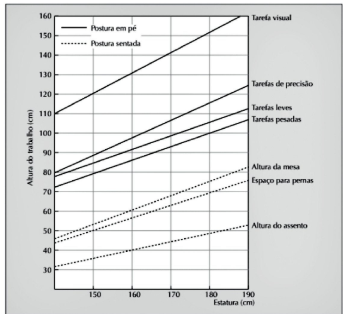
(Fonte: lida, 2005).

Altura das máquinas no posto de trabalho.
Dimensionamento do layout.
Alturas recomendadas para as superfícies de trabalho em função da estatura.
Distâncias entre dois postos de trabalho.
Alcances normais e máximos das mãos.
Julgue como verdadeiras (V) ou falsas (F) cada uma das afirmações a seguir sobre a fila em um sistema de filas.
I- Fila é onde clientes aguardam no sistema de filas até que seu atendimento seja concluído.
Il- Modelos de filas supõem, convencionalmente, que a fila seja capaz de reter apenas um número limitado de clientes.
III - A disciplina de filas mais comum é aquela na qual os primeiros que chegam são os primeiros a ser atendidos.
IV - Para um modelo de fila do tipo M/M/1, o tempo médio de espera no sistema é calculado por W= Wg +1/4; onde Wg é o tempo médio de espera na fila, e 1/u é o tempo médio de serviço.
V- Para um modelo de fila do tipo M/M/1, λ representa a taxa de chegada (número médio de clientes que chegam por unidade de tempo), e 1/λ o intervalo médio entre duas chegadas consecutivas, respectivamente.
Assinale a alternativa que apresenta a sequência CORRETA.
V,V,V,V,V.
V,F,V,F,V.
F,V,F,V,F.
F,F,V,V,V.
V,F,F,F,F.
Um engenheiro de produção está com uma demanda de trabalho para 9 semanas. Porém, com 5 funcionários, observou-se que em 6 semanas de trabalho atingiu apenas 20% da demanda esperada. Assim, restando apenas 3 semanas para concluir a demanda, aguarda a contratação de mais funcionários. Para o restante do período, nas próximas 3 semanas desse projeto, qual deverá ser o número de funcionários totais para a conclusão da demanda no tempo certo?
50
40
25
20
Considerando o padrão ECSS, a política de segurança deve garantir que os sistemas espaciais não sejam fonte de perigo que possa causar danos, na seguinte ordem de prioridade.
Vida humana; meio ambiente; espaçonave e lançador; equipamentos e instalações de apoio no solo; propriedade pública e privada (incluindo instalações de lançamento).
Meio ambiente; vida humana; espaçonave e lançador; equipamentos e instalações de apoio no solo; propriedade pública e privada (incluindo instalações de lançamento).
Vida humana; meio ambiente; propriedade pública e privada (incluindo instalações de lançamento); espaçonave e lançador; equipamentos e instalações de apoio no solo.
Vida humana; meio ambiente; propriedade pública e privada (incluindo instalações de lançamento); equipamentos e instalações de apoio no solo; espaçonave e lançador.
Vida humana; meio ambiente; espaçonave e lançador; propriedade pública e privada (incluindo instalações de lançamento); equipamentos e instalações de apoio no solo.
A partir da definição de testes ambientais em programas espaciais, assinale a afirmativa correta.
Os testes ambientais devem simular apenas as condições que serão enfrentadas no momento de operação do item.
Os testes ambientais correspondem à avaliação dos impactos ao meio ambiente aos quais serão gerados pelo projeto desde o seu lançamento até o final de sua vida útil.
Os testes ambientais focam nos impactos ao meio ambiente gerados na fase de concepção e viabilidade do projeto espacial.
Os testes ambientais referem-se à simulação das várias restrições, conjunta ou separadamente, as quais um item estará sujeito durante todo o seu ciclo de vida operacional.
Os testes ambientais têm como objetivo verificar o atendimento às especificações de projeto do fabricante.

