





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Ao analisar a gestão de estoques de uma empresa do setor químico, uma engenheira de produção identificou os seguintes dados para os insumos examinados:
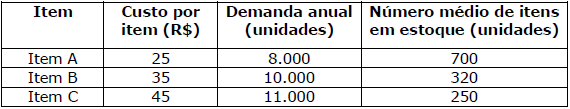
Assinale a alternativa que apresenta corretamente o valor total do estoque para os itens A, B e C indicados na tabela.
R$ 39.375,00.
R$ 39.950,00.
R$ 1.045.000,00.
R$ 1.084.950,00.
R$ 56.000.000,00.
Um engenheiro de produção está liderando um projeto de otimização de estoques em uma indústria metalmecânica. A empresa utiliza o método da média móvel para prever a demanda e realizar compras de determinados insumos dos fornecedores. O engenheiro de produção está fazendo um estudo comparativo do impacto entre as políticas de média móvel bimestral e média móvel trimestral para o período de compra 5 analisado. A tabela abaixo mostra o histórico mensal de consumo do insumo de código ABC durante o período analisado:
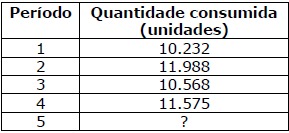
Assinale a alternativa correta em relação ao estudo para o período 5 em análise.
O valor da média móvel bimestral é de 11.567 unidades.
O valor da média móvel trimestral é de 11.377 unidades.
A opção pela política da média móvel trimestral resultaria em 483 unidades a menos em relação à política da média móvel bimestral.
A opção pela política da média móvel bimestral resultaria em 132 unidades a mais do que na política da média móvel trimestral.
A opção pela política da média móvel bimestral resultaria em 242 unidades a mais do que na política da média móvel trimestral.
O arranjo físico de uma operação ou processo é como seus recursos transformadores são posicionados uns em relação aos outros e como as várias tarefas da operação são alocadas a esses recursos transformadores (SLACK, 2018). Considerando a necessidade de imunização da população global contra a COVID-19, qual seria o tipo de arranjo físico mais adequando aos postos de vacinação, dados o elevado volume necessário e as características desse serviço.
Arranjo físico funcional
Arranjo físico espacial
Arranjo físico por produto
Arranjo físico celular
Arranjo físico de posição fixa
Bens de Consumo
Os hábitos dos consumidores mudam com o tempo e o alumínio sempre acompanhou essas mudanças, atendendo, graças às características próprias do metal, às novas exigências da vida moderna. Isso explica a permanência do alumínio como componente ou principal matéria-prima de uma extensa relação de bens de consumo.
Da cozinha ao escritório, traduz o conceito de contemporaneidade a ambientes, permitindo a perfeita harmonização do metal com materiais diversos. E para as áreas externas ou em aplicações nas regiões litorâneas, não há dúvidas: só o alumínio oferece grande resistência à corrosão o que, no dia-a-dia, significa mais durabilidade e proteção contra intempéries.
Utensílios domésticos
Panelas e assadeiras, além de outros acessórios, ganham sofisticação e durabilidade ao serem fabricados em alumínio. A leveza e a durabilidade das panelas de alumínio em especial trazem segurança, conforto e praticidade a cozinhas industriais, restaurantes e residências. Não por acaso é a escolha de chefs e donas de casa para prepararem suas receitas.
Mas a característica mais importante, que faz das panelas de alumínio a preferida para quem cozinha, é a excelente condutibilidade térmica do metal, que distribui melhor e de maneira uniforme o calor da chama, proporcionando assim um cozimento bem mais homogêneo do alimento.
(Adaptado de http://abal.org.br/aplicacoes/bens-de-consumo/ Acesso em: 16 ago. 2024).
Considere a indústria Alfa, que fabrica produtos panelas e assadeiras. Ambos os produtos utilizam, principalmente, alumínio e mão de obra em sua moldagem. Ambas as manufaturas consomem, para cada centena, uma tonelada de alumínio. Para produzir uma centena de panelas, utiliza-se 0,5 hora de mão de obra, enquanto que para produzir assadeiras, gasta-se, por centena, 1 hora de mão de hora. A mão de obra, por lei, é limitada a 8 horas diárias, porém há dois turnos e a empresa não deseja pagar hora-extra. Diariamente, a empresa recebe, seja por reciclagem, seja por aquisição de terceiros, 25 toneladas de alumínio.
A empresa Alfa possui contrato mercadológico com um fornecedor que adquire, diariamente, 500 peças de cada produto.Estudos mercadológicos preveem que os preços de venda para cada lote de 100 unidades é $45 para as panelas e $35 para as assadeiras.
Considerando que os outros recursos não sejam limitantes, selecione a alternativa correta:
O plano de produção diário gera uma receita máxima de menos de $1000.
Há uma folga de meia hora para se fazer um planejamento de setup e manutenção.
É interessante para a fábrica negociar mais alumínio com o intuito de aumentar a produção de seus itens.
A cláusula contratual que obriga produzir 500 peças é irrelevante, pois, mesmo se ela não existir, a máxima receita para a empresa envolve a manufatura de ambos os produtos.
Um engenheiro de produção precisa decidir a melhor localização do novo centro de distribuição de sua unidade, cuja matriz fica em Cuiabá. Para tanto, foi decidido utilizar o método centro de gravidade. A tabela a seguir apresenta a localização por coordenada em X e Y, bem como o volume diário a ser movimentado de cada filial. O gráfico apresenta de forma visual as coordenadas.
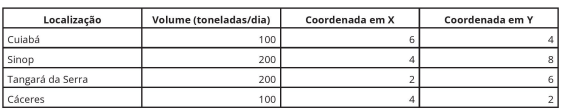
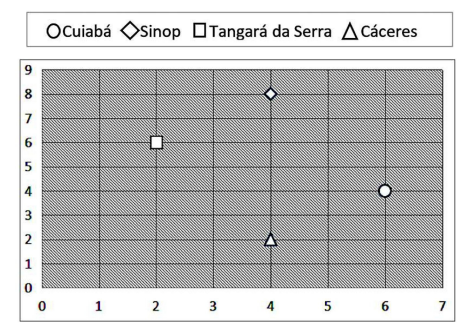
Analisando as informações, o centro de distribuição deveria ficar localizado no ponto com as seguintes coordenadas:

(3,67;5,67).
(5,67;3,67).
(4; 5).
(3; 6).
(3,21; 4,89).
A matriz “De-PARA” é uma tabela de inter-relacionamentos usada em projeto do trabalho para explicitar o sentido par-a-par do fluxo entre os componentes da produção.
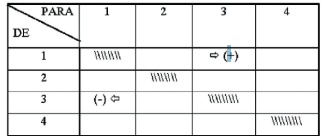
(Fonte: Camarotto, 2007).
Com base nas informações e na figura acima, analise como verdadeiras (V) ou falsas (F) as seguintes afirmações sobre o USO da matriz “De-PARA” na atividade de projeto do trabalho.
|- Arranjo físico: A matriz “De-PARA” é usada no sentido de indicar as proximidades relativas em função de um dado critério de eficiência. Os critérios são geralmente minimizar o momento de transporte total, reduzir retornos, minimizar número de viagens, minimizar manuseio de materiais etc.
Il- Balanceamento de linha de produção: A Matriz “DE-PARA” possibilita um estudo preliminar da distribuição das cargas de trabalho através das unidades produtivas que atuam segundo um método de trabalho. São mais comuns: a) verificação do balanceamento da carga de trabalho alocada ao conjunto de unidades produtivas envolvidas; e b) verificação das cargas de trabalho individuais.
IIl - Vias de transporte ou canais de informação: A Matriz “DE-PARA” possibilita um registro quantitativo fornecido pela tabela de transporte que pode ser empregado como um resumo ou levantamento de dados para o dimensionamento da capacidade ou especificação construtiva das vias de transporte e canais de informação.
IV - Balanceamento de massa e energia: A Matriz “DE-PARA” possibilita estabelecer a quantificação de fluxos de massa e energia para o dimensionamento da capacidade no projeto de fábrica.
Assinale a sequência CORRETA.

V,V,V,F
V,F,V,F
F,V,F,V.
F,F,F,V.
V,F,F,F.
Produção Mais Limpa (P+L) consiste na substituição do modelo end-of-pipe (controle, contenção e tratamento no interior da fábrica) por conceitos, estratégias e procedimentos que levam em conta a prevenção dos impactos à saúde e ao ambiente, do “berço à cova”, ou seja, matéria-prima e suas fontes naturais, processos industriais, Uso ou consumo de produtos, destinação e tratamento de resíduos, produto e suas embalagens. As três principais etapas de implementação de P+L são:
Identificação dos problemas e motivações; Projeto e desenvolvimento; Avaliação.
Housekeeping; Mudanças no processo de produção; Mudanças tecnológicas e/ou design do produto.
Mapeamento dos resíduos; Planejamento do processo; Definição do layout de produção.
Planejamento; Controle; Melhoria.
Plan (P); Do (D); Check (C) + Act (A).
Tendo como base os conceitos de Política e Programas de Segurança no âmbito de projetos espaciais, analise as afirmativas a seguir.
I. A política de segurança consiste em determinar e avaliar os riscos de segurança associados às atividades do projeto.
II. O programa de segurança compreende a avaliação dos riscos com base em análises qualitativas e/ou quantitativas.
III. A política de segurança consiste em minimizar os riscos de segurança de forma tecnicamente eficaz e econômica.
IV. A política de segurança é implementada por meio da aplicação de um programa de segurança que garante que os riscos sejam identificados e que todos eles sejam mandatoriamente eliminados.
Está correto o que se afirma em
II e III, apenas.
I, II, III e IV
I, II e III, apenas.
I, II e IV, apenas.
II, III e IV, apenas.
De acordo com os objetivos do gerenciamento da configuração na área espacial, analise as afirmativas a seguir.
I. Um dos objetivos do gerenciamento da configuração é garantir a coerência de toda a informação do projeto, assim facilitando o uso eficiente e efetivo da informação.
II. O gerenciamento da configuração busca apoiar as atividades de elaboração de relatórios, em todos os níveis da hierarquia de gerenciamento.
III. O gerenciamento da configuração visa conhecer a qualquer momento a descrição técnica de um sistema e seus componentes, por meio de documentação válida e aprovada.
IV. O gerenciamento da configuração deve permitir que qualquer usuário conheça a capacidade operacional e as limitações de cada item do produto, e, no caso de não conformidades, saber quais itens são afetados.
Está correto o que se afirma em
I, II, III e IV.
II, III e IV, apenas.
III e IV, apenas.
I, III e IV, apenas.
I e II, apenas.
Para execução de 1,00 metro de uma rede de recalque industrial são necessários 0,8 horas de soldador, 1,2 horas de encanador, 1,05 metros de tubulação e 100 gramas de gás para soldagem. Os custos unitários do soldador, encanador, tubulação e gás para soldagem são, respectivamente, R$28,50, R$15,00, R$180,00, R$0,20. Assinale a alternativa que indica corretamente o custo total para execução de 75 metros de rede de recalque:
R$18.735,00.
R$16.552,00.
R$22.325,00.
R$12.658,00.
Ao final de cada fase do ciclo de vida de projetos espaciais, são efetuadas revisões que avaliam se o projeto pode seguir para a próxima fase ou não.
A revisão que tem como objetivos disponibilizar o plano preliminar de gerenciamento, assim como os planos de engenharia e de garantia do produto, além de disponibilizar requisitos técnicos e confirmar a viabilidade técnica e programática de conceitos de sistema, é denominada:
Revisão de Definição de Missão (MDR).
Revisão de Requisitos de Sistema (SRR).
Revisão de Projeto Preliminar (PDR)
Revisão Preliminar de Requisitos (PRR).
Revisão de Projeto Detalhado (CDR)
Grande parte dos problemas ambientais, como a poluição do ar e de cursos de água, está associada às aglomerações humanas em áreas urbanas. Sobre isso, julgue as frases abaixo:
I. A poluição ocorre quando as pessoas usam recursos materiais e energéticos, gerando resíduos que causam impactos negativos no ecossistema.
II. A estabilização da população humana é requisito básico para o desenvolvimento sustentável e a convivência com níveis aceitáveis de poluição.
III. Incluir os custos do controle da poluição no preço dos produtos é uma forma recomendada de utilização de instrumentos econômicos para controle da qualidade ambiental.
Marque a opção que apresenta a(s) frase(s) CORRETA(S):
I, apenas
III, apenas
I e II, apenas
I e III, apenas
I, II e III
Uma empresa trabalha com revenda de medidores elétricos e possui a seguinte demanda diária, dos últimos cinco dias, de placas de circuito necessárias para a fabricação desses medidores: 540, 600, 550, 560 e 550 unidades. Sabendo que o estoque atual de placas de circuito da empresa é de 10.000 unidades, a demanda anual de placas de circuito é de 1 milhão de unidades e o estoque médio da empresa é de 50.000 unidades, analise as assertivas e assinale a alternativa que aponta a(s) correta(s).
I. A empresa possui uma cobertura para as placas de circuito para mais de 15 dias, não sendo necessária a reposição do material caso o reabastecimento fosse instantâneo.
II. O estoque de placas de circuito é completamente renovado mais de dez vezes por ano. Portanto a placa é um item de alto giro.
III. Caso o lead time de pedido de novas placas fosse de 20 dias, a mercadoria chegaria a tempo antes de ocorrer a ruptura do estoque de placas de circuito.
Apenas I.
Apenas II.
Apenas I e II.
Apenas I e III.
I, II e III.
O Poka Yoke é uma das técnicas utilizadas na engenharia de operações e processos de produção que tem como objetivo
eliminar os desperdícios e aumentar o valor dos produtos ou serviços, por meio da aplicação dos princípios da produção enxuta.
reduzir a variabilidade e os defeitos nos processos, por meio da aplicação de ferramentas estatísticas e da melhoria contínua.
prevenir ou detectar os erros nos processos, por meio da utilização de dispositivos à prova de falhas.
promover a melhoria contínua dos processos, envolvendo todos os funcionários da organização.
estabelecer os requisitos e as diretrizes para a gestão de ativos físicos, para otimizar o valor, o desempenho e os riscos dos ativos ao longo do seu ciclo de vida.
Considerando os modelos de otimização de Programação Linear para tomada de decisão, marque a alternativa incorreta.
A Programação Linear é um método probabilístico.
Assume-se que todas as funções matemáticas do modelo de Programação Linear são lineares.
O método Simplex é um procedimento ultlllzado para resolver problemas de programação linear.
O método Simplex utiliza uma linguagem algébrica, baseando-se em sistemas de equação.
O primeiro passo para a execução do método Simplex é converter restrições de desigualdade em restrições de igualdade equivalentes, por meio da Inclusão de variáveis de folga.
O gráfico de controle é uma importante ferramenta de monitoramento de processos. A respeito desta ferramenta e seus tipos, marque a alternativa correta.
O gráfico P é utilizado para monitorar características da qualidade como peso ou volume.
O gráfico de controle R é utilizado para monitorara variabilidade das médias.
Os gráficos de controle são compostos de três limites: limite central, limite padrão e limite inferior de controle.
O gráfico de controle S é utilizado para monitorar desvio padrão.
Os procedimentos de coleta de dados para construção dos gráficos de controle somente permitem tamanhos de amostra fixos.
Uma padaria tem normalmente 2 padeiros trabalhando pela manhã e produz cerca de 800 pães. Devido à demanda de fim de ano, a mesma padaria contrata mais 2 padeiros e agora consegue uma produção de 1500 pães.
A respeito dessa padaria, analise as afirmativas a seguir:
I. A produção aumentou.
II. A produtividade aumentou.
III. A produtividade dobrou.
Assinale
se apenas a afirmativa I estiver correta.
se apenas a afirmativa III estiver correta.
se apenas as afirmativas I e II estiverem corretas.
se nenhuma afirmativa estiver correta.
se todas as afirmativas estiverem corretas.
Existem diversas formas de saber se um processo que precisava de aprimoramento obteve sucesso em sua melhoria ou não. Uma delas é por meio do PDCA, que, resumidamente, é uma metodologia de gestão de processos muito utilizada por organizações em todo o mundo.
O ciclo PDCA pode ser aplicado com o objetivo de
servir no planejamento e execução tarefas importantes.
servir para que as companhias identifiquem onde podem ou devem mudar determinada atividade, seja na elaboração de um produto ou de um serviço.
servir principalmente para checar e corrigir falhas internas.
servir principalmente para checar e corrigir falhas internas e externas.
servir como metodologia auxiliar aos seis sigmas.
Um engenheiro estava fazendo o planejamento da produção de uma fábrica de bicicletas. Foi-lhe pedido que utilizasse o software de planejamento da produção para calcular quanto e quando comprar componentes para montar a linha de bicicletas produzidas por essa fábrica. As heurísticas de reposição de estoque sob demanda variável no tempo buscam comprar as menores quantidades de componentes, ao menor custo e no momento certo da montagem.
Dentre as heurísticas de reposição de demanda determinística variável no tempo, o engenheiro decidiu escolher a de menor custo, que é a seguinte:
reposição lote a lote
lote econômico de compras
pedidos periódicos
menor custo unitário
heurística de Silver Meal
Os modelos de controle de estoque são relevantes para que as empresas tenham parâmetros de decisão sobre a reposição dos seus estoques. Sobre este tema, marque a alternativa correta.
Em sistemas de produção empurrados, os modelos de controle de estoques mais adotados são: ponto de pedido, revisão periódica e modelo baseado no MRP.
A ferramenta de diagnóstico das características da demanda que se tem a decisão do tipo de modelo de estoque a ser empregado é o Diagrama de lshikawa.
O modelo de estoque de ponto de pedido consiste em estabelecer um período de tempo para reposição do estoque.
O tamanho do Lote de Reposição depende diretamente dos custos de desperdício do produto.
O modelo de estoque pelo MRP considera a demanda que existe entre itens componentes de produtos acabados no tempo e, por isso, calcula-se a necessidade somente de nível de matéria-prima.

