





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Os indicadores/parâmetros são expressões quantitativas que representam uma informação gerada, a partir da medição e de avaliações de uma estrutura de produção, dos processos que a compõem e/ou produtos resultados. São consideradas características do indicador/parâmetro de controle de produção ser, EXCETO:
Simples e claro.
Seletivo ou importante.
Acessível para verificação.
Rastreável para verificação.
Instável ao longo do tempo.
O processo de identificar e obter o estoque inicial de sobressalentes necessário para apoiar o equipamento instalado é conhecido como:
catalogação
estoque de segurança
aprovisionamento
determinação de necessidades
A Fashion.com é uma loja brasileira de e-commerce especializada em moda (somente vendas on-line), com mais de cinco anos de existência. Em sua loja virtual, são vendidas mais de 100 marcas e mais de 500 produtos diferentes, divididos em três categorias: casacos, roupas casuais, esportivas e acessórios (bonés, lenços, cintos, etc.). A empresa possui um preço acessível e um eficiente sistema logístico que, geralmente, entrega o produto ao cliente em até uma semana em qualquer lugar do Brasil. Embora, no geral, a empresa apresente êxito em suas operações, dada a recente crise econômica, não está conseguindo aumentar sua receita, precisa resolver alguns problemas operacionais e diminuir seus custos para tentar melhorar sua margem de lucro e continuar oferecendo seus produtos a preços baixos, com qualidade e diversificados modelos. Para isso, foi contratada uma empresa de consultoria em gestão da produção, que, após um diagnóstico organizacional, fez uma série de observações e sugestões apresentadas a seguir:
• Foi detectado que, comumente, há erros durante a compra do cliente, mais especificamente, no processamento dos pedidos dos produtos na compra on-line, implicando atrasos, devoluções de produtos e custos de logística reversa. Observou-se que é possível diminuir esses erros e seus custos, por meio de ajustes de uma remodelagem de processos. Estima-se que isso reduzirá a atual porcentagem de erros de itens empacotados (0,5%) e despachados para zero. Foi levantado que, atualmente, erros no processamento do pedido custam R$ 2 por item. • A empresa tem altos custos com a manutenção de estoques (custos de obsolescência, custo de oportunidade, perdas etc.), por isso, segundo os levantamentos realizados, melhorias no relacionamento com fornecedores e o desenvolvimento de parcerias podem proporcionar maior rapidez e confiabilidade na entrega dos produtos. Assim, estima-se que isso reduzirá o tamanho do estoque necessário em R$ 3 milhões, mantendo o mesmo nível de vendas e de atendimento ao cliente. • Hoje, 1,3% dos produtos não são empacotados corretamente e despachados no dia programado, assim, precisam ser enviados por transporte expresso no dia seguinte (o que é mais caro); isso custa mais R$ 2 por item. A consultoria sugeriu implantar um sistema de controle para avisar se o número total de produtos que devem ser despachados no final do dia foi realmente despachado no prazo, garantindo, assim, a confiabilidade de 100% no processo, acabando com os atrasos. • Em razão da variação da demanda ao longo do ano, às vezes, os funcionários precisam fazer horas extras. Atualmente, a folha de pagamento de horas extras é de R$ 330.000 por ano. Após uma negociação com a consultoria, os funcionários da empresa indicaram que estariam dispostos a adotar um esquema de trabalho flexível, em que as horas extras poderiam ser trocadas por folgas quando o trabalho fosse menos intenso (um banco de horas), recebendo algum tipo de pagamento extra. Esse pagamento extra seria de R$ 77.000 por ano. |
Considerando essas observações e sugestões, se a empresa despachar 10 milhões de itens por ano, e se o custo de manutenção de estoque for 5% desse valor, a economia total da empresa será de
R$ 513.000
R$ 613.000
R$ 763.000
R$ 937.000
R$ 1.113.000
Um Departamento de compras de materiais possui muitas responsabilidades distribuídas entre as funções de avaliação, controle e programação. Todas essas funções interferem diretamente nos custos, seja pela diversidade de preços praticados nos mercados, seja pelo alto custo de estocagem, ou ainda pelo mal uso dos recursos adquiridos. No âmbito do controle de materiais, NÃO se pode listar como atividade inerente a essa tarefa
organizar o desenho das requisições a fim de planejar seu fluxo.
planejar a inspeção para verificar o efetivo consumo nas finalidades para as quais os materiais foram requisitados.
planejar as funções de compra e pedidos por pessoas diferentes para evitar fraudes.
organizar a recepção dos materiais para compatibilizar com as ordens de compra.
definir os estoques mínimos de segurança.
Mostra-se, a seguir, o gráfico de controle do processo de produção dos lotes de determinado produto. Para cada dia, calculou-se a média do tempo de fabricação por lote, considerando uma amostra de 25 lotes.
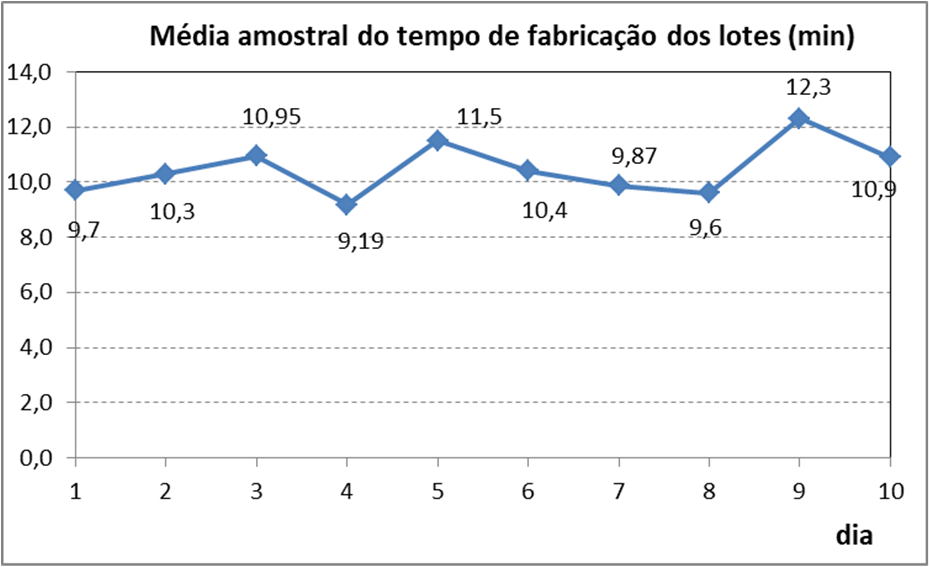
Sabe-se que o tempo médio especificado para a fabricação de cada lote é de 10 minutos, com desvio padrão de 2 minutos. Considera-se que o processo está fora de controle em determinado dia quando o tempo médio se situa fora do intervalo de confiança de 95% (bicaudal) para a média amostral.
Este intervalo pode ser computado consultando-se a tabela da distribuição normal reduzida, a seguir, onde as células indicam a probabilidade entre 0 e z, sendo z a soma dos valores das margens esquerda e superior da tabela, para a respectiva linha e coluna da célula.
0,00 | 0,01 | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | 0,09 | |
0,0 | 0,0000 | 0,004 | 0,008 | 0,012 | 0,016 | 0,0199 | 0,0239 | 0,0279 | 0,0319 | 0,0359 |
0,1 | 0,0398 | 0,0438 | 0,0478 | 0,0517 | 0,0557 | 0,0598 | 0,0636 | 0,0675 | 0,0714 | 0,0753 |
1,7 | 0,4554 | 0,4564 | 0,4573 | 0,4582 | 0,4591 | 0,4599 | 0,4608 | 0,4616 | 0,4625 | 0,4633 |
1,8 | 0,4641 | 0,4649 | 0,4656 | 0,4665 | 0,4671 | 0,4678 | 0,4686 | 0,4693 | 0,4699 | 0,4706 |
1,9 | 0,4713 | 0,4719 | 0,4726 | 0,4732 | 0,4738 | 0,4744 | 0,475 | 0,4756 | 0,4761 | 0,4767 |
2,0 | 0,4772 | 0,4778 | 0,4783 | 0,4788 | 0,4793 | 0,4798 | 0,4803 | 0,4808 | 0,4812 | 0,4817 |
2,1 | 0,4821 | 0,4826 | 0,483 | 0,4834 | 0,4838 | 0,4842 | 0,4846 | 0,485 | 0,4854 | 0,4857 |
2,2 | 0,4861 | 0,4864 | 0,4868 | 0,4871 | 0,4875 | 0,4878 | 0,4881 | 0,4884 | 0,4887 | 0,489 |
2,3 | 0,4893 | 0,4896 | 0,4898 | 0,4901 | 0,4904 | 0,4906 | 0,4909 | 0,4911 | 0,4913 | 0,4916 |
Com base em todas essas informações, conclui-se que o processo esteve fora de controle por

1 dia.
2 dias.
3 dias.
4 dias.
5 dias.
As opções a seguir apresentam alguns procedimentos relacionados a um processo de produção em que, conceitualmente, tornou-se mais vantajoso o emprego de máquinas em relação ao homem, à exceção de um. Assinale-o.
Realizar tarefas repetitivas.
Utilizar procedimentos flexíveis e improvisar, quando necessário.
Guardar informações por breves períodos e depois cancelál-as completamente.
Aplicar grandes forças suavemente e com precisão.
Realizar cálculos rapidamente.
Um gerente de estoque elaborou a tabela a seguir.
Lote de compra | Custo anual para manter | Custo anual para obter | Custo anual total |
20 | ... | ... | (1) |
30 | (2) | ... | ... |
50 | ... | (3) | ... |
Os custos (1), (2) e (3), apresentados na tabela, valem, respectivamente,
R$ 495,00; R$ 5,00; R$ 200,00.
R$ 495,00; R$ 7,50; R$ 500,00.
R$ 545,00; R$ 5,00; R$ 500,00.
R$ 545,00; R$ 7,50; R$ 200,00.
R$ 595,00; R$ 5,00; R$ 200,00.
O arranjo físico de uma operação produtiva refere-se à distribuição física dos recursos transformadores do processo produtivo. Portanto, alterações no arranjo físico devem ser evitadas, uma vez que podem ser demoradas e de difícil operação, entre outros motivos. Considere que, em determinado arranjo físico, os recursos transformados não se movimentem entre os recursos transformadores e que quem sofre a transformação fique estacionário, enquanto os agentes e maquinários envolvidos no processo de transformação se movem, quando necessário.
Para a situação descrita, o melhor arranjo físico é o
posicional.
misto.
por processo.
por produto.
celular.
Relacione as classificações dos possíveis defeitos da unidade de produto, segundo sua gravidade, às suas respectivas definições.
1. Defeito crítico
2. Defeito tolerável
3. Defeito grave
( ) Defeito que pode resultar em falha ou reduzir de forma substancial a utilidade da unidade de produto para o fim a que se destina.
( ) Defeito que pode produzir condições perigosas ou inseguras para quem usa ou mantém o produto, e/ou pode impedir o funcionamento ou o desempenho de uma função importante de um produto mais complexo
( ) Defeito que não reduz, substancialmente, a utilidade da unidade de produto para o fim a que se destina ou não influi substancialmente no seu uso efetivo ou operação.
Assinale a opção que mostra a relação correta, segundo a ordem apresentada.
1 – 3 – 2.
1 – 2 – 3.
2 – 1 – 3.
3 – 1 – 2.
3 – 2 – 1.
As opções a seguir apresentam características do sistema de produção contínua, à exceção de uma. Assinale-a
Plano de produção elaborado com antecedência.
Ênfase no máximo de eficiência e eficácia do processo produtivo.
Muito utilizado por empresas que produzem produtos com especificações próprias
Arranjo físico constituído por máquinas altamente especializadas.
Despesa dedutível do imposto de renda que não representa desembolso de caixa é:
Depreciação
Amortização
Juros
Investimento
Seguros .
Um processo vem sendo monitorado por meio de Gráficos de Controle para Variáveis. Para essa situação, analise os gráficos a seguir.
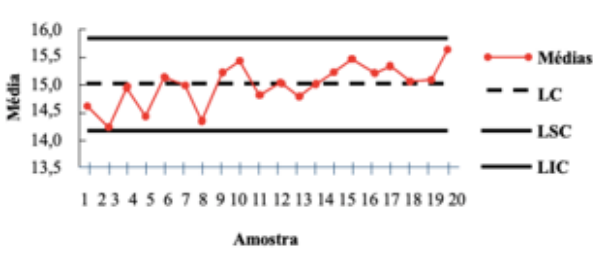
I.
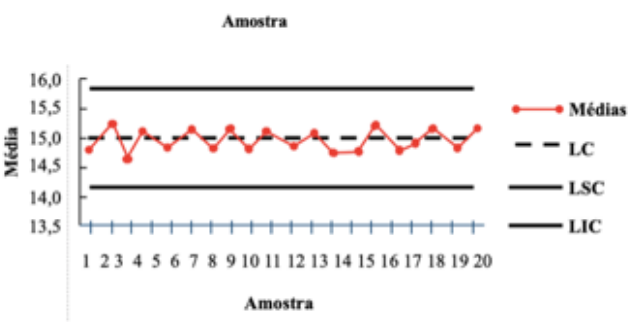
II.
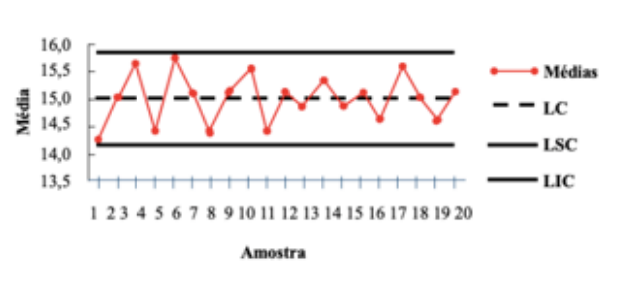
III.
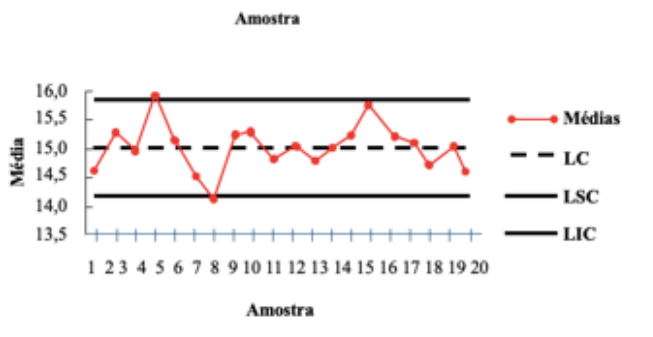
IV.
Quais destes gráficos indicam processo sob controle estatístico:
I e IV
II e III
III e IV
I e II
II e IV
Entre os sistemas de amortização de empréstimo Price e SAC podemos afirmar que:
O SAC é sempre melhor que o Price
O Price é sempre melhor que o SAC
Dependendo do volume do empréstimo é melhor o SAC
Dependendo do volume do empréstimo é melhor Price
Matematicamente não é possível afirmar qual o melhor sistema
Um empreendedor ou gerente ao realizar a previsão da produção pode utilizar de diferentes componentes e modelos de previsão, pensando nisso, é importante conhecermos os diferentes modelos, sendo assim a definição de que: “pressupõem que a previsão de demanda é amplamente correlacionada com alguns fatores conjunturais (Economia e taxas)”.
Corresponde a qual das Alternativas abaixo?
Sobre a política de planejamento da capacidade de produção, cabe ao gerente de produção, avaliar diferentes fatores, como a seguir:
I - Os custos serão afetados pelo equilíbrio entre a capacidade e a demanda, evitando que a subutilização da capacidade possa alterar os custos unitários.
II - O equilíbrio entre a capacidade e a demanda, podem afetar as receitas, uma vez que se a capacidade de produção for maior que a demanda do período, podem suprir as necessidades do mercado.
III - A velocidade de resposta ao cliente pode ser melhorada, por meio do aumento dos estoques ou pela provisão planejada da capacidade excedente.
A partir das afirmativas marque a alternativa correta:
O cadastramento dos candidatos classificados no ENEM é o primeiro passo do processo de inserção dos estudantes nos cursos da universidade. Em situações como essa, é possível aplicar a teoria das filas para garantir um bom atendimento. Suponha que a administração estabelece um único dia para efetivar o cadastro e designa um atendente por curso para receber, conferir os documentos e dar entrada dos dados no sistema. Espera-se uma taxa de chegada de 6 pessoas por hora e que o atendente consiga processar 8 cadastros por hora.
Para simplificar, considere que o sistema é do tipo G/G/1, com tempos exponenciais de chegada e de processamento, coeficiente de variação dos tempos de chegada das pessoas igual a 1, coeficiente de variação do tempo de processamento igual a 1,5 e as fórmulas a seguir:
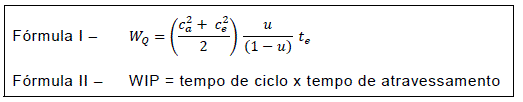
Nessas condições, o tempo médio de fila esperado é

48,75 min.
39,38 min.
36,56 min.
18,28 min.

