




Questões de Concurso sobre Planejamento e Controle da Produção


Disciplina
Assunto 1
Banca
Instituição
Cargo
Ano
Carreira
Área de formação
Escolaridade
Dificuldade
 
Comentários:
Professores
Alunos
Meus Comentários
Vídeo
 
Minhas questões:
Resolvidas
Não resolvidas
Certas
Erradas
 
Tipo de questão:
Certo e errado
Múltipla escolha
Incluir questões:
Anuladas
Desatualizadas
 
Questões:
Todas as questões
 
Filtro simplificado
 
Questões
Todas as questões
 
598 questões encontradas
Questões por página
20
Mais recentes
 

Uma metalúrgica produz rebites para venda nacional e internacional. Os diretores da empresa estão dispostos a verificar como se comporta a produção quanto à produção de rebites defeituosos. Para tanto foi solicitado ao gerente da produção a amostragem de 8 lotes dos 20 lotes fabricados no dia. Sabe-se que em cada lote são produzidos cem mil rebites.


PRODUÇÃO REBITES

AMOSTRA LOTES

1

2

3

4

5

6

7

8

DEFEITO

870

1050

980

480

550

350

300

450


Com base na amostra assinale a alternativa que apresenta aproximadamente a quantidade de rebites defeituosos em um dia de trabalho.


A

5.022 rebites


B

2.325 rebites


C

17.528 rebites


D

12.575 rebites


E

627 rebites

Em Ergonomia, o posto de trabalho deve ser dimensionado de forma que a maioria de seus usuários tenha uma postura confortável. Diante do exposto, a figura abaixo apresenta referências dimensionais relativas à/ao/às/aos:
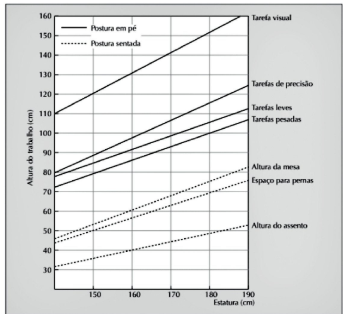

Imagem associada para resolução da questão


(Fonte: lida, 2005).


A

Altura das máquinas no posto de trabalho.


B

Dimensionamento do layout.


C

Alturas recomendadas para as superfícies de trabalho em função da estatura.


D

Distâncias entre dois postos de trabalho.


E

Alcances normais e máximos das mãos.

Julgue como verdadeiras (V) ou falsas (F) cada uma das afirmações a seguir sobre a fila em um sistema de filas.


I- Fila é onde clientes aguardam no sistema de filas até que seu atendimento seja concluído.

Il- Modelos de filas supõem, convencionalmente, que a fila seja capaz de reter apenas um número limitado de clientes.

III - A disciplina de filas mais comum é aquela na qual os primeiros que chegam são os primeiros a ser atendidos.

IV - Para um modelo de fila do tipo M/M/1, o tempo médio de espera no sistema é calculado por W= Wg +1/4; onde Wg é o tempo médio de espera na fila, e 1/u é o tempo médio de serviço.

V- Para um modelo de fila do tipo M/M/1, λ representa a taxa de chegada (número médio de clientes que chegam por unidade de tempo), e 1/λ o intervalo médio entre duas chegadas consecutivas, respectivamente.


Assinale a alternativa que apresenta a sequência CORRETA.


A

V,V,V,V,V.


B

V,F,V,F,V.


C

F,V,F,V,F.


D

F,F,V,V,V.


E

V,F,F,F,F.

Um engenheiro de produção está com uma demanda de trabalho para 9 semanas. Porém, com 5 funcionários, observou-se que em 6 semanas de trabalho atingiu apenas 20% da demanda esperada. Assim, restando apenas 3 semanas para concluir a demanda, aguarda a contratação de mais funcionários. Para o restante do período, nas próximas 3 semanas desse projeto, qual deverá ser o número de funcionários totais para a conclusão da demanda no tempo certo?


A

50


B

40


C

25


D

20

Considerando o padrão ECSS, a política de segurança deve garantir que os sistemas espaciais não sejam fonte de perigo que possa causar danos, na seguinte ordem de prioridade.


A

Vida humana; meio ambiente; espaçonave e lançador; equipamentos e instalações de apoio no solo; propriedade pública e privada (incluindo instalações de lançamento).


B

Meio ambiente; vida humana; espaçonave e lançador; equipamentos e instalações de apoio no solo; propriedade pública e privada (incluindo instalações de lançamento).


C

Vida humana; meio ambiente; propriedade pública e privada (incluindo instalações de lançamento); espaçonave e lançador; equipamentos e instalações de apoio no solo.


D

Vida humana; meio ambiente; propriedade pública e privada (incluindo instalações de lançamento); equipamentos e instalações de apoio no solo; espaçonave e lançador.


E

Vida humana; meio ambiente; espaçonave e lançador; propriedade pública e privada (incluindo instalações de lançamento); equipamentos e instalações de apoio no solo.

A partir da definição de testes ambientais em programas espaciais, assinale a afirmativa correta.


A

Os testes ambientais devem simular apenas as condições que serão enfrentadas no momento de operação do item.


B

Os testes ambientais correspondem à avaliação dos impactos ao meio ambiente aos quais serão gerados pelo projeto desde o seu lançamento até o final de sua vida útil.


C

Os testes ambientais focam nos impactos ao meio ambiente gerados na fase de concepção e viabilidade do projeto espacial.


D

Os testes ambientais referem-se à simulação das várias restrições, conjunta ou separadamente, as quais um item estará sujeito durante todo o seu ciclo de vida operacional.


E

Os testes ambientais têm como objetivo verificar o atendimento às especificações de projeto do fabricante.

Tendo em vista as principais revisões constantes do ciclo de vida de projetos espaciais, como preconizado pelo padrão ECSS, avalie se os itens a seguir explicitam as checagens realizadas na Revisão de Aceitação (AR).


I. Avaliação da aceitabilidade de todos os “waivers” e “desvios”; evrificação da compatibilidade da documentação “as-built” com a documentação “as-designed” à luz da lista de eventos registrados durante a fabricação; verificação dos segmentos espacial e solo para o lançamento.

II. Verificação de que todos os itens constantes da lista de produtos a serem entregues encontram-se disponíveis; demonstração da compatibilidade do sistema em desenvolvimento com as interfaces externas; verificação da maturidade e detalhamento suficiente para que se inicie a fabricação do Modelo de Qualificação.

III. Avaliação da aceitabilidade de todos os “waivers” e “desvios”; verificação de que todos os itens constantes da lista de produtos a serem entregues encontram-se disponíveis; verificação da compatibilidade da documentação “as-built” com a documentação “as-designed” à luz da lista de eventos registrados durante a fabricação.

IV. Verificação da prontidão dos procedimentos operacionais e de sua compatibilidade com o sistema do voo; liberação do Segmento Solo para operações; verificação da prontidão das equipes das operações; Avaliação da aceitabilidade de todos os “waivers” e “desvios”.


Está correto o que se afirma em


A

I, apenas.


B

II, apenas.


C

III, apenas.


D

II e III, apenas.


E

I, II e III.

Um gerente industrial necessita analisar um projeto em sua unidade fabril. A programação do projeto inclui 8 etapas e 11 atividades. O gerente realizará análise de acordo com a técnica de programação PERT/CPM. Na figura abaixo, é apresentada a rede PERT/CPM do projeto com as atividades, suas durações e cada uma de suas atividades precedentes.
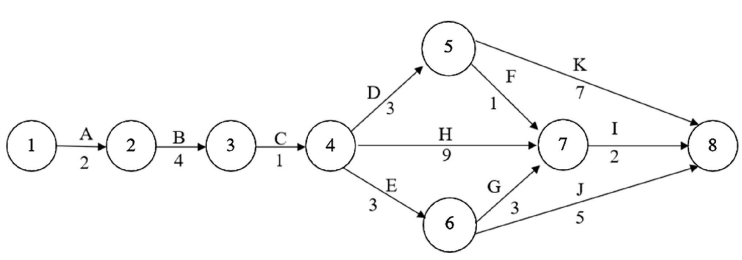
Imagem associada para resolução da questão

Considerando que o gerente não pode atrasar a execução do projeto, o mesmo necessita saber o caminho crítico com base na sequência de atividades. Identifique qual sequência de atividades configura o caminho crítico para que o gerente consiga direcionar maiores esforços e não deixe atrasar o projeto:


A

A-B-C-D-F-I.


B

A-B-C-H-I.


C

A-B-C-E-G-I.


D

A-B-C-E-J.


E

A-B-C-D-K.

Considerando a ECSS, analise os itens a seguir.


I. Ao se referir a requisitos de garantia da qualidade, a ECSS não inclui os requisitos referentes à área de segurança.

II. O objetivo da gestão de riscos de um projeto é identificar, avaliar, reduzir e aceitar os riscos do projeto espacial em relação ao domínio programático (custo e cronograma) e ao domínio técnico (confiabilidade e segurança).

III. A primeira etapa da gestão de riscos, segundo a ECSS, tem como objetivo o monitoramento e controle dos riscos inerentes ao projeto.


Está correto o que se afirma em:


A

I, apenas.


B

II, apenas.


C

I e II, apenas.


D

II e III, apenas.


E

I, II e III.

Embora similar, há diferenças substanciais em gerenciar um processo de programação-mestre de produção, conforme o tipo de produção, principalmente em termos da possibilidade ou não de o gestor usar estoques nos vários estágios do processo produtivo (CORRÊA, et al., 2018).


(CORRÊA, Henrique, L. et al. Planejamento e Programação e Controle da Produção - MRP Il / ERP, 6º edição, Grupo GEN, 2018, p. 234)


Considerando o conceito dos tipos ou sistemas de manufatura ou produção, considere as seguintes afirmações:


I- Em produção MTS (make to stock), os produtos são feitos para serem estocados e só então consumidos.

Il - Na produção ATO (assemble to order), as empresas conhecem seus componentes até o nível de submontagens, que podem ser bem definidos a priori. Contudo, o produto acabado em si depende de definições específicas de cada cliente.

III - Na produção ETO (enginner to order), o pedido do cliente não tem de ser aguardado apenas porque traz informações sobre a configuração desejada do produto final, mas porque traz especificações de manufatura dos “componentes em si, que são feitos muitas vezes com base em desenhos fornecidos pelo cliente.

IV - Na produção MTO (make to order), tanto o projeto quanto a manufatura de componentes e a montagem final são feitos a partir, e só a partir, de solicitação do cliente.


Somente está CORRETO o que se afirma em:


A

l e ll.


B

Il e lll.


C

I, II e IV.


D

Il, llI e lV.


E

Todas as afirmações estão corretas.

A avaliação de padrões em gráficos de controle é muito importante na análise do controle estatístico da qualidade. Um gráfico de controle pode indicar uma condição fora de controle quando um ou mais pontos se localizam além dos limites de controle, ou quando os pontos marcados exibem algum padrão de comportamento não aleatório. O Statistical Quality Control Handbook (Manual do Controle Estatístico da Qualidade) (1956) da Western Electric sugere um conjunto de regras de decisão para a detecção de padrões não aleatórios em gráficos de controle (MONTGOMERY, 2016, p. 139).


(MONTGOMERY, Douglas C. Introdução ao Controle Estatístico da Qualidade, 7º edição. Grupo GEN, 2016, p. 139)


Montgomery (2016) apresenta 10 regras que complementam as regras da Western Electric. Considerando estas regras analise o gráfico de controle de X (x barra) a seguir e considere as afirmações:
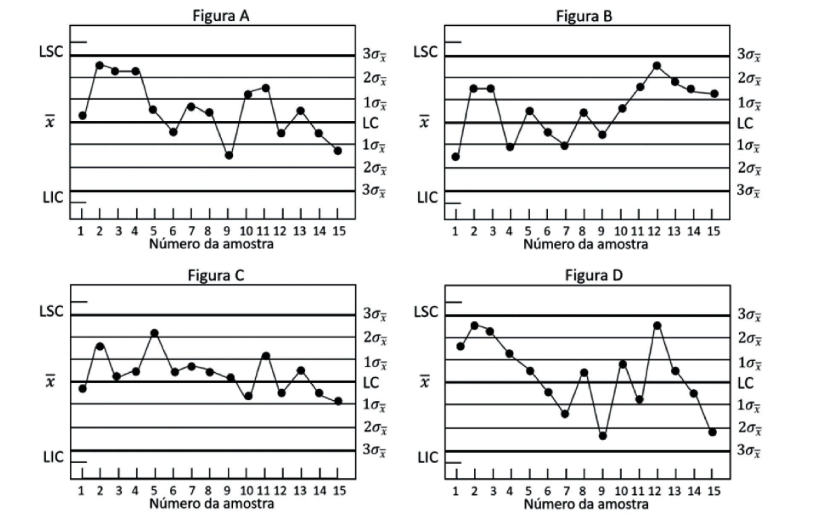
Imagem associada para resolução da questão

|- Todas as figuras apresentam processo considerado como fora de controle.

Il- A figura A apresenta processo dentro de controle, pois, apesar de apresentar dois ou três pontos consecutivos fora dos limites de alerta dois sigmas, estes ainda estão dentro do limite superior de controle.

IIl - A figura B apresenta processo fora de controle, pois apresenta quatro ou cinco pontos consecutivos além dos limites de um sigma.

IV - Segundo estas regras, a figura C apresenta processo dentro de controle.

V- A figura D apresenta processo considerado fora de controle, pois apresenta seis ou mais pontos em uma sequência decrescente.

Somente está CORRETO o que se afirma em:


A

I, II e V.


B

I, III, V.


C

IV e V.


D

II e IV.


E

II, III, IV e V.

O Diagrama de Causa e Efeito foi criado por Kaoru Ishikawa na Universidade de Tóquio em 1943 para uso pelos Círculos de Controle da Qualidade (CCQs). Este diagrama é considerado uma das 7 ferramentas básicas da qualidade, sendo esta uma poderosa ferramenta para identificar as causas potenciais que contribuem para um efeito ou problema determinado.

Em relação ao diagrama de Ishikawa, considere as seguintes afirmações:


|- O diagrama de Ishikawa frequentemente é utilizado em etapas ou fases do ciclo PDCA, MASP, DMAIC, entre outros.

Il- Para construção do diagrama de Ishikawa, as causas potenciais, obrigatoriamente, devem ser comprovadas através de uma correlação direta, utilizando-se análise estatística.

III - A utilização do brainstorming não é recomendada como auxílio para construção do diagrama de Ishikawa, pois é muito subjetiva, o que levaria a erros de julgamento pela equipe executora da análise.

IV - Um dois oito passos para construção do diagrama, proposto por Kaoru Ishikawa, é colocar o efeito/ problema na parte direita do diagrama, da forma mais clara possível, e desenhar uma seta horizontal que aponte para ele.

V- Em sua construção, devem-se escrever as causas secundárias em “galhos” do galho principal que lhes correspondam. O processo continua descendo a níveis inferiores (terceiro nível, quarto nível, quinto nível etc.), até que se encontrem todas as causas mais prováveis.

Somente está CORRETO o que se afirma em:


A

II e IV.


B

I, III e IV.


C

II, III e IV.


D

|IVev.


E

Todas as afirmações são falsas.

Segundo Lustosa et al. (2008), o Planejamento e Controle da Produção (PCP) é a função organizacional responsável pela coordenação e aplicação dos recursos produtivos de modo a atender da melhor forma possível os planos estabelecidos nos níveis estratégico, tático e operacional de uma empresa. Os objetivos de desempenho de produção apoiados pela função PCP são:


I - Qualidade.

II - Flexibilidade.

III - Confiabilidade.

IV - Velocidade.

V - Custos.


Somente está CORRETO o que se afirma em:


A

V apenas


B

I apenas.


C

l e V apenas.


D

I, II, III, IV, V.


E

Nenhuma das alternativas.

Considere o problema do caminho mais curto (ou caminho mínimo) mostrado na Figura a seguir, em que o nó O representa a origem da rota de um veículo de transporte, as capacidades de arco são os números próximos a esses arcos não-direcionados (distâncias entre as cidades em km), e o nó T representa o destino final. O valor do caminho mais curto a ser percorrido pelo veículo para a rede desse problema é:
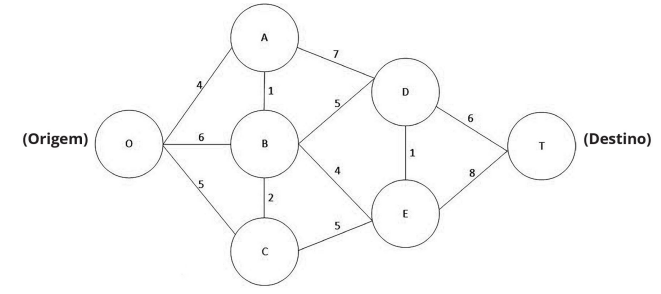

Imagem associada para resolução da questão


A

16 km.


B

18 km.


C

15 km.


D

13 km.


E

20 km.

Uma engenheira de produção está liderando um projeto de confiabilidade de manutenção de um centro de usinagem a partir da análise das falhas de operação observadas ao longo do tempo. Nesse estudo, foi constatado um tempo médio de reparo de 25 horas e um tempo médio entre falhas de 125 horas. Assinale a alternativa que apresenta o valor correto para o índice de disponibilidade desse equipamento.


A

12.5%.


B

20%.


C

25%.


D

50%.


E

83.33%.

Em gestão de estoques, a abordagem de cálculo pela regra da raiz quadrada é um método conhecido para a determinação do efeito da consolidação sobre os estoques ao considerar apenas a redução do estoque regular e não considerar o estoque de segurança. Considere que uma política de controle de estoques baseada na metodologia básica da quantidade econômica de pedido seja adotada em uma dada indústria de manufatura que operava com 16 armazéns regionais, cada um com estoque médio avaliado em R$ 100.000. Caso todos os estoques dos armazéns regionais fossem consolidados em um local único, o estoque esperado ao aplicar o método da raiz quadrada é:


A

400.000.


B

40.000.


C

4.000.


D

400.


E

40.

Para um estudo de medição de tempos de trabalho, existem várias maneiras de registrar o tempo básico observado de uma atividade no chão de fábrica. Uma técnica reconhecida envolve a utilização de uma escala que adota uma taxa de 100 para representar o desempenho padronizado. Nesse contexto, quando o observador avalia uma determinada observação de tempo para realizar um elemento de trabalho como 100, esse tempo observado reflete o tempo real que alguém levaria para executar a tarefa no desempenho padronizado. Considere o caso de um elemento de trabalho em que o tempo observado foi de 4 minutos, e o índice observado foi de 90 para um índice padronizado de 100 na escala de avaliação. A partir do caso apresentado, assinale a alternativa que indica o valor para o tempo básico ajustado.


A

25 minutos.


B

22.5 minutos.


C

10 minutos.


D

3.6 minutos.


E

2 minutos.

A investigação dos índices unilaterais de Capabilidade (Cpk) em um dado processo produtivo em uma empresa de moldes de injeção, caracterizado por uma distribuição normal, revelou os seguintes parâmetros: valor da média de 44 minutos, um desvio padrão de 2 minutos, um limite superior de especificação de 84 minutos e um limite inferior de especificação de 62 minutos. Assinale a alternativa que apresenta o valor do índice unilateral máximo (Cpk máximo).


A

22.


B

18.


C

6.67.


D

2.


E

0.5.

Entre as características do ambiente espacial, que tornam o desenvolvimento de equipamentos que nele operaram muito específicos, avalie se é correto citar


I. o vácuo.

II. a radiação.

III. a vibração e o ruído.

IV. os ciclos térmicos.


Está correto o que se afirma em


A

I, apenas.


B

I e III, apenas.


C

II e IV, apenas.


D

III e IV, apenas.


E

I, II, III e IV.

Uma das técnicas empregadas na análise de modos de falha é a FMECA (Failure Modes, Effects and Criticality Analysis). Nessa técnica, o cálculo do Número de Probabilidade de Risco (NPR) e da criticalidade são essenciais.


Para calcular o NPR e a criticalidade associados a uma falha em uma sociedade empresária, um técnico de segurança do trabalho obteve os dados listados na tabela a seguir.


Escore

Probabilidade de ocorrência

baixa

2

Severidade

insatisfação do cliente

4

Índice de detecção das falhas

baixo

3


Considerando os dados da tabela, o NPR e a criticalidade para essa falha valem, respectivamente,


A

8 e 24.


B

12 e 8.


C

12 e 24.


D

24 e 8.


E

24 e 12.

   
Gerar simulado


