







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
NÃO é eficiente controlar o funcionamento do sistema de manutenção baseando-se em:
quantidade de ordem de serviços emitidas;
porcentagem de horas de trabalho de emergência em relação às horas totais de manutenção
porcentagem de horas de manutenção preventiva em relação às horas previstas para a manutenção preventiva;
porcentagem de horas de manutenção preventiva em relação às horas disponíveis para a manutenção;
custos totais de manutenção para cada período de tempo.
A manutenção corretiva deve ser empregada quando:
o reparo não exigir urgência;
no momento planejado;
o equipamento não estiver apresentando defeito;
a falha for imprevista;
se deseja reduzir o risco de acidentes.
Sobre a parada de equipamentos para inspeção ou manutenção, é INCORRETO afirmar que:
longos intervalos entre inspeções podem fazer com que falhas em potencial não sejam detectadas em tempo de serem evitadas;
pequenos intervalos entre inspeções acarretam custos elevados;
as políticas de parada de equipamentos devem ser elaboradas baseando-se nos custos de manutenção e produção;
a manutenção planejada deve ser feita, sempre que possível, durante uma parada programada para a manutenção preventiva;
a programação deve ser efetuada apenas pelo setor de manutenção.
O programa de manutenção de uma empresa deve ser implementado:
simultaneamente em todos os setores, após um exame geral da organização;
em um setor e, posteriormente, simultaneamente nos demais setores, após um exame geral da organização;
em um setor e, posteriormente, gradualmente nos demais setores, após um exame geral da organização;
em um setor, antes de um exame geral da organização, e posteriormente e simultaneamente nos demais setores;
em um setor, antes de um exame geral da organização, e posteriormente e gradualmente nos demais setores.
O programa de manutenção preventiva NÃO deve ser baseado em:
listas de verificação periódicas e rotineiras;
iniciativa individual dos técnicos de manutenção em providenciar o serviço necessário;
ordens escritas;
formulários de procedimentos;
manuais de trabalho.
De acordo com os princípios da Qualidade Total, o estabelecimento de um sistema de normas e de seu aperfeiçoamento contínuo pela análise e solução de problemas é denominado de:
coleta e listagem de problemas
gestão das falhas aleatórias
gerenciamento de processos repetitivos
sistema de análise de defeitos repetitivos
Em uma instalação que utiliza a técnica de análise do modo e efeito de falha — FMEA (failure mode & effect analysis) —, o grupo responsável pela manutenção procura estabelecer as prioridades para ação de manutenção dos equipamentos sob sua responsabilidade. Foi observado que uma falha no equipamento I implica parada total do processo de produção e, por isso, foi atribuída a nota 10 para gravidade da falha, indicando gravidade máxima de falha. Entretanto, essa falha ocorre com uma freqüência extremanente baixa, sendo atribuída, por essa razão, nota 1 para a freqüência de falha. Por outro lado, o equipamento II apresenta falhas por desgaste prematuro que, embora ocorram com uma freqüência tida como alta, não representam grande preocupação, porque podem ser detectadas com antecedência, antes de afetarem o processo. Nesse caso, o grupo atribuiu nota 6 tanto para a gravidade da falha quanto para a freqüência de falha. Ao fazer a análise dessa situação usando o número de prioridade do risco (NPR), é correto concluir que o NPR do equipamento I é
maior que o do equipamento II, portanto o equipamento I deve ter prioridade de manutenção sobre o equipamento II.
menor que o do equipamento II, portanto o equipamento I deve ter prioridade de manutenção sobre o equipamento II.
maior que o do equipamento II, portanto o equipamento II deve ter prioridade de manutenção sobre o equipamento I.
menor que o do equipamento II, portanto o equipamento II deve ter prioridade de manutenção sobre o equipamento I.
igual ao do equipamento II, portanto os dois equipamentos devem ter igual prioridade de manutenção.
Há uma variedade muito grande de denominações para classificar as ações de manutenção. De um modo geral, entretanto, as ações de manutenção podem ser incluídas em três grandes categorias: manutenção corretiva, manutenção preventiva e manutenção preditiva, a partir das quais se desenvolvem várias abordagens do problema, tais como manutenção produtiva total (TPM), manutenção centrada na confiabilidade (RCM), manutenção baseada na confiabilidade (RBM) e outras. Nesse contexto, as operações que se caracterizam como ações de manutenção preditiva incluem a
I troca de lâmpada queimada indicadora de circuito ativado.
II troca de filtros de um sistema hidráulico de atuação.
III parada programada para substituição de uma bomba que deva ser retirada de serviço para revisão em bancada.
IV inspeção por ultra-som para a detecção de trincas na parede de um vaso de pressão.
V monitoração da temperatura dos mancais de uma máquina rotativa usando termopares.
A quantidade de itens certos é igual a
Para se evitar trepidações do volante em determinadas velocidades, é necessário que se faça:
troca dos discos de embreagem;
limpeza do tanque de combustível;
troca de óleo;
balanceamento das rodas;
limpeza do radiador.
O Prof. Falconi, em seu livro sobre os princípios da qualidade total, cita uma ferramenta muito simples e muito poderosa para o gerente, pois o ajuda a classificar e a priorizar os seus problemas. Assinale essa ferramenta.
diagrama de Pareto
análise de Ishikawa
listagem de problemas repetitivos de Lacan
tabela de prioridades de Deming
O estudo de problemas, correlacionando causa com efeito sob a forma de um diagrama, é usado em gestão da qualidade total. Esse diagrama é denominado de:
fluxograma de Reynold
matricial de falhas aleatória
matriz quadrática
espinha de peixe ou de Ishikawa
Uma das ferramentas para trabalhar dentro dos procedimentos da Qualidade Total é o chamado de PDCA. Esta técnica tem com objetivo a melhoria contínua da qualidade. As letras dessa sigla significam:
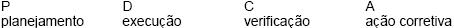
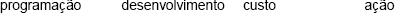
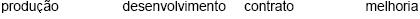

As válvulas de admissão e escapamento se fecham por ação
dos tuchos.
das varetas.
dos balancins.
das molas.
do comando de válvulas.



