







Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
Dentre as alternativas abaixo, qual NÃO representa um objetivo básico de desempenho operacional?
Custo.
Qualidade.
Velocidade.
Diversidade.
Flexibilidade.
A análise da Confiabilidade de sistemas na Gestão Estratégica da Manutenção analisa o desempenho de sistemas em uma lógica de interdependência entre os elementos. Ao analisar um equipamento usado para o diagnóstico por imagens de um hospital, um engenheiro de produção identificou as seguintes confiabilidades individuais dos seis componentes interdependentes do equipamento analisado: confiabilidade do componente 1 de 0.78, confiabilidade do componente 2 de 0.86, confiabilidade do componente 3 de 0.91, confiabilidade do componente 4 de 0.98, confiabilidade do componente 5 de 0.83 e confiabilidade do componente 6 de 0.75. A partir dos dados fornecidos, assinale a alternativa que apresenta o valor correto da Confiabilidade total do referido equipamento.
0.24.
0.37.
0.55.
0.71.
0.85.
A confiabilidade em sistemas mede a habilidade de desempenho de acordo com o esperado ao longo do tempo. Considere que um dado equipamento industrial é composto por um total de sete componentes interdependentes com as seguintes confiabilidades individuais ou probabilidade do componente não falhar: Componente 1, Confiabilidade = 0,95; Componente 2, Confiabilidade = 0,90; Componente 3, Confiabilidade = 0,90; Componente 4, Confiabilidade = 0,98; Componente 5, Confiabilidade = 0,80; Componente 6, Confiabilidade = 0,95 e Componente 7, Confiabilidade = 0,99. Assinale a alternativa que apresenta o valor correto da Confiabilidade Total do equipamento.
0,57.
0,08.
0,43.
0,92.
0,74.
Assinale a alternativa que apresenta apenas um elemento que NÃO caracteriza a filosofia enxuta.
Fluxo sincronizado.
Busca pela perfeição.
Aumento da variabilidade dos processos.
Eliminação de desperdícios.
Inclusão de pessoas nas melhorias de processos.
Considere que, para a medição de uma temperatura real de 40 °C, se dispõe de dois instrumentos, A e B, ambos com escala variando de –20 °C a +80 °C: A tem exatidão de ± 0,75%, enquanto B tem exatidão de ± 0,75% do valor medido. Nesse caso, o instrumento B apresenta, entre os dois, o resultado mais exato possível da medição.
Certo
Errado
Os estudos iniciais sobre pesquisa operacional se desenvolveram na Inglaterra, com foco no estudo de especialistas dedicados à análise de operações militares, para maximizar os escassos recursos disponíveis para batalhas em períodos de guerra. A programação linear está inserida no contexto da pesquisa operacional tradicional e busca construir modelos matemáticos para gerar a solução ótima, com o propósito de subsidiar a tomada de decisão dos gestores.
Certo
Errado
Um Engenheiro de Produção realizou estudos de análise da falha de um equipamento e identificou que o tempo médio entre falhas (TMEF) foi de 258 horas e o tempo médio de reparo (TMDR) foi de 22 horas. Assinale a alternativa que apresenta o valor correto para a disponibilidade desse equipamento.
78,4%.
82,4%.
86,6%.
92,1%.
97,3%.
Analise as seguintes assertivas sobre alguns dos elementos necessários para realizar estudos de planejamento geral da capacidade produtiva e de balanceamento de operações e assinale V, se verdadeiras, ou F, se falsas.
( ) Os sistemas de tempos de movimentos predeterminados podem ser considerados uma técnica de medida do trabalho na qual a estimativa de tempo para o trabalho é obtida a partir de tempos-padrões elementares oriundos de tabelas padronizadas previamente definidas.
( ) O elemento tempo de ciclo é o tempo médio entre unidades de produção que emergem de um dado processo.
( ) O elemento tempo padronizado indica o tempo despendido na execução de um trabalho, incluindo o tempo concedido para descanso dos operadores.
( ) O tempo de atravessamento também conhecido como takt time, indica o tempo total para um item mover-se ao longo de um sistema produtivo.
A ordem correta de preenchimento dos parênteses, de cima para baixo, é:
V – V – F – V.
V – V – V – F.
F – V – V – V.
F – F – F – V.
V – F – V – F.
Uma cooperativa de produtores agrícolas deseja escoar sua produção de cocos advinda das fazendas de origem para os centros consumidores, com o objetivo de atender as demandas desses locais no mês seguinte. Devido ao aumento do custo de produção e transporte, a cooperativa decidiu contratar um administrador para ajudar a reduzir o custo de distribuição, definindo o volume a ser transportado de cada região de origem para cada centro consumidor.
Suponha que 1 e 2 sejam as regiões de origem das fazendas de coco, e 3 e 4, os centros consumidores. A tabela 1 apresenta os valores dos fretes (em reais, por tonelada) para o referido transporte, entre cada par de origem-centro consumidor. A tabela 2 mostra os dados da oferta para cada ponto de origem, e a tabela 3, o volume para cada centro consumidor (destino).
Tabela 1 – Valores de fretes por toneladas de coco (R$/tonelada)
Origem | Centro Consumidor (Destino) | |
3 | 4 | |
1 | R$ 100/ton. | R$ 150/ton. |
2 | R$ 90/ton. | R$ 135/ton. |
Tabela 2 – Volume (em toneladas de coco) ofertado em cada origem
Origem | Oferta |
1 | 400 |
2 | 300 |
Tabela 3 – Volume (em toneladas de coco) demandado em cada destino
Destino | Demanda |
3 | 250 |
4 | 450 |
Considere Xij uma variável pertencente ao conjunto dos números Reais, não negativos, que representa a quantidade de coco (em toneladas) a ser enviada de cada origem “i” ao destino “j”.
Nesse contexto, um modelo de apoio à decisão, de Programação Linear, que, quando resolvido, ajudará a cooperativa a tomar a decisão de quantas toneladas de coco devem ser enviadas de cada origem para cada destino é
Função Objetivo:
Minimizar Z= 100*X13 + 150*X14 + 90*X23 + 135*X24
sujeito às restrições:
X13+X14=400
X23+X24=300
X13+X23=250
X14+X24=450
X13,X14,X23,X24>=0
Função Objetivo:
Minimizar Z= 400*(100*X13 + 150*X14) + 300*(125*X23 + 135*X24)
sujeito às restrições:
X13+X23=250
X14+X24=450
X13,X14,X23,X24>=0
Função Objetivo:
Maximizar Z= 400*(100*X13 + 150*X14) + 300*(125*X23 + 135*X24)
sujeito às restrições:
X13+X23=250
X14+X24=450
X13,X14,X23,X24>=0
Função Objetivo:
Maximizar Z= (100 + 400 + 250)*X13 + (150 + 300 +250)* X14 + (90 + 400 + 250)* X23 + (135 + 300 + 250)*X24
Função Objetivo:
Minimizar Z= 100*X13 + 150*X14 + 90*X23 + 135*X24
Um engenheiro de produção está fazendo uma análise da gestão de estoques de insumos em um dado hospital. O hospital adquiriu 1.500 unidades de um dado item ABC a um custo de emissão por pedido de R$ 3,00, e o custo unitário de manutenção anual do estoque é de 12% do custo de aquisição. O item analisado possui demanda constante ao longo do ano. Assinale a alternativa correta para o lote econômico de compra do item ABC dado o custo de R$ 2,00 por item.
12 unidades.
88 unidades.
Aproximadamente 355 unidades.
Aproximadamente 194 unidades.
Aproximadamente 943 unidades.
Um engenheiro de produção está analisando a viabilidade de um projeto em um determinado hospital. Tal projeto requer um investimento inicial de R$ 4.000,00 e possui a expectativa de gerar R$ 2.000,00 por ano de fluxo de caixa durante três anos, com a taxa mínima de atratividade de 15%. Assinale a alternativa que apresenta corretamente o Valor Presente Líquido e a viabilidade do projeto ao final do período analisado.
R$ -4.888,15 − inviável.
R$ -2.323,23 − inviável.
R$ -1.123,45 − inviável.
R$ 566,45 − viável.
R$ 1.230,44 − viável.
Um Engenheiro de Produção está fazendo um estudo de capabilidade considerando os índices unilaterais de capabilidade (Cpk) de um determinado processo que segue uma distribuição normal. O processo analisado possui o valor de média de 52 gramas, desvio padrão de 2 gramas, limite superior de especificação de 56 gramas, e limite inferior de especificação de 50 gramas. Assinale a alternativa que apresenta o valor correto para o índice unilateral mínimo (Cpk mínimo) do processo analisado.
6.
3.
0,33.
0,99.
2.
Em relação ao manuseio e condicionamento dos produtos, assinale a opção que mostra os dois tipos de situações em que as mercadorias não são embaladas.
Granéis e itens transportados a grandes distâncias.
Produtos perecíveis e itens frágeis.
Itens frágeis e granéis.
Itens transportados a grandes distâncias e produtos perecíveis.
Granéis e itens de grande volume.
Observe o quadro a seguir, que mostra o gráfico homem-máquina para um processo envolvendo um trabalhador que opera duas máquinas.
Tempo (min) | Homem | Máquina 1 | Máquina 2 |
1 | Carga 1 | Carga | Ocioso |
2 | |||
3 | Carga 2 | Operação | Carga |
4 | |||
5 | |||
6 | Descarga 1 | Descarga | Operação |
7 | Carga 1 | Carga | |
8 | |||
9 | Ocioso | Operação | |
10 | Descarga 2 | Descarga | |
11 | Carga 2 | Carga | |
12 | Ocioso | ||
13 | |||
14 | Descarga 1 | Descarga | Operação |
15 | Carga 1 | Carga | |
16 | |||
17 | Ocioso | Operação | |
18 | Descarga 2 | Descarga | |
19 | Carga 2 | Carga | |
20 | Ocioso | ||
21 | |||
22 | Descarga 1 | Descarga | Operação |
23 | Carga 1 | Carga | |
24 |
Sabendo-se que o custo de cada máquina é de R$ 50,00/hora (estando ou não funcionando) e o do operador é de R$ 30,00/hora (ocioso ou não), o tempo de ciclo e o custo de tempo improdutivo total (considerando homem e máquina) por ciclo valem, respectivamente,
8 min e R$ 12,50/hora.
8 min e R$ 16,25/hora.
9 min e R$ 16,25/hora.
9 min e R$ 21,00/hora.
12 min e R$ 21,00/hora.
Em certo processo de uma fábrica trabalhavam 3 funcionários, cuja produção semanal (para uma jornada de 40 horas) está indicada na tabela a seguir.
Semana | 1 | 2 | 3 | 4 |
Produção (quant. de itens) | 480 | 510 | 600 | 570 |
Um aprimoramento no processo de fabricação resultou na seguinte produção para o mês seguinte, envolvendo apenas 2 funcionários.
Semana | 1 | 2 | 3 | 4 |
Produção (quant. de itens) | 350 | 360 | 450 | 400 |
O aumento no índice de produtividade desse processo, de um mês para o outro, foi de
3,42%
6,67%
8,33%
12,91%
23,40%
Tubino (1999) classifica os quatro tipos de processos produtivos, de acordo com o tipo de operação que sofre o produto e o nível de demanda; são eles: processos, repetitivos em massa, de projetos, repetitivos em lotes e contínuos.
I. Processos repetitivos em massa: são utilizados quando há produção de bens e serviços com elevada uniformidade, levando os produtos e os processos produtivos à total interdependência, favorecendo a automação, não existindo flexibilidade no sistema. É utilizado pelas empresas que utilizam intensivamente o capital, devido à necessidade de elevados investimentos em equipamentos e instalações.
II. Processo de projeto: lidam com produtos discretos, altamente customizados. Possui um período de tempo longo para a sua realização. Baixo volume e alta variedade. Tem início e fim bem definidos. O intervalo de tempo entre o começo de diferentes trabalhos é relativamente longo. Os recursos transformadores que fazem o produto, provavelmente serão organizados de forma especial para cada um deles.
III. Processos repetitivos em lotes: característicos da produção de um volume médio de bens ou serviços padronizados em lotes, sendo que cada lote segue uma sequência diferenciada de operações que necessita ser programada à medida que as operações anteriores forem realizadas.
IV. Processos contínuos: a demanda pelos produtos é normalmente estável, fazendo com que os seus projetos tenham poucas alterações a curto prazo, o que possibilita, semelhantemente à produção contínua, a montagem de uma estrutura produtiva altamente especializada e pouco flexível, em que os altos investimentos possam ser amortizados durante um longo prazo.
Está correto o que se afirma apenas em
I e III.
II e III.
II e IV.
I, III e IV.
A figura a seguir mostra a estrutura de insumos para a fabricação do produto A, em que os números junto às linhas indicam a quantidade de unidades de cada item necessária para a fabricação do item imediatamente superior na cadeia.
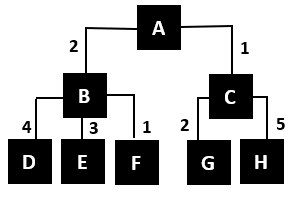
As taxas máximas de fabricação dos itens primários necessários para a elaboração do produto A estão indicadas na tabela a seguir.
Matéria prima | D | E | F | G | H |
Fabricação (unidades/mês) | 120 | 80 | 60 | 30 | 58 |
Com base nessas informações, assinale a opção que indica a quantidade máxima de itens do produto A que pode ser fabricada por mês.
9
11
13
15
18
Em um processo produtivo pode haver perda momentânea de capacidade produtiva devido a alguns fatores, cuja ocorrência exata no tempo não pode ser prevista com antecedência.
Assinale a opção que indica um desses fatores.
As manutenções preventivas.
As amostragens de qualidade.
Os set-ups para alterações no mix de produtos.
As trocas de turnos entre equipes.
As paradas para manutenção corretiva.
O estudo geral do processo produtivo resultará na redução da distância percorrida pelo operador, na redução do emprego de materiais e ferramentas, originando procedimentos ordenados sistemáticos. O que deve ser analisado para um adequado estudo de tempos?
Materiais; Manuseio de materiais; Ferramentas, disposição e gabaritos; Máquinas; operador e condições de trabalho.
Materiais; Manuseio de materiais; Ferramentas, Mobiliários.
Mobiliários; Transportes; Métodos.
Materiais; Manuseio de materiais; Ferramentas; Transporte.
Mobiliários; Transportes carregado e Transporte vazio;
A programação da operação de uma fábrica pode ser puxada (para trás) ou empurrada (para frente).
Assinale a opção que apresenta as características da operação puxada em relação à empurrada.
Menor utilização de pessoal e custos mais elevados com materiais.
Custos mais baixos com materiais e maior utilização de pessoal.
Menor exposição ao risco de mudanças do consumidor e custos mais baixos com materiais.
Maior utilização de pessoal e maior exposição ao risco de mudanças do consumidor.
Maior utilização de pessoal e menor exposição ao risco de mudanças do consumidor.



