





Seu próximo nível começa aqui
Com a Assinatura Ilimitada, você tem tudo que precisa para sua aprovação.
Com a Assinatura Ilimitada, você combina prática, teoria e método em uma única assinatura com tudo que você precisa para sua aprovação.
A formulação dos ingredientes e uso dos utensílios na etapa de pesagem dos alimentos devem ser seguidos criteriosamente a fim de evitar qual(ais) ocorrência(s)?
A- Desperdício.
B- Aumento do custo dos produtos.
C- Descaracterização do produto final.
Apenas C está correta.
Apenas A e B estão corretas.
Apenas B esta correta.
Todas as alternativas estão corretas.
Qual ingrediente favorece ação do glúten, endurecendo parcialmente a massa, quando não há gordura, ou gema para contrabalançar sua ação?
Clara sem bater.
Açúcar.
Farinha de trigo.
Sal.
A otimização da produção de leites fermentados é uma necessidade para muitas indústrias de alimentos, já que a velocidade de formação de ácido lático é importante para minimizar os custos envolvidos. Esse processo pode ser influenciado por diversos fatores, como: tipo e concentração de nutriente utilizado, tipo de microrganismo, agitação do processo, concentração inicial do inóculo. Com o objetivo de modelar a produção de ácido lático pelo microrganismo Lactobacillus delbrueckii, foi elaborado um delineamento composto central rotacional, utilizando-se como variáveis de estudo a agitação (A) e a concentração inicial do inóculo (B). Após a realização dos experimentos e a análise dos resultados, foi obtido o seguinte modelo para o processo (com coeficiente de correlação de 0,9839), considerando-se as variáveis A e B expressas na tabela, em valores codificados.
Concentração de ácido lático = 1,5 - 2,0 A - 1,0 A2 - 1,2 B2
Tabela com os valores reais correspondentes aos níveis codificados.
Níveis codificados | |||
Variável | -1 | 0 | +1 |
Agitação (A) | 60 rpm | 90 rpm | 120 rpm |
Concentração inicial do inóculo (B) | 5 log UFC/g | 6 log UFC/g | 7 log UFC/g |
Com base nos resultados apresentados, conclui-se que as condições ideais de agitação e de concentração do inóculo, para maximização da produção de ácido lático, são, respectivamente,
60 rpm e 6 log UFC/g.
90 rpm e 5 log UFC/g.
90 rpm e 7 log UFC/g.
120 rpm e 5 log UFC/g.
120 rpm e 6 log UFC/g.
O conhecimento da isoterma de sorção dos alimentos é importante para o projeto de processos e desenvolvimento de produtos e embalagens. A isoterma é determinada experimentalmente, e modelos teóricos são ajustados aos dados experimentais, como no exemplo da figura a seguir.
Valores experimentais de umidade de equilíbrio e isotermas de adsorção estimadas pelo modelo de Chan-Clayton para sementes de pimenta Cumari-do-Pará
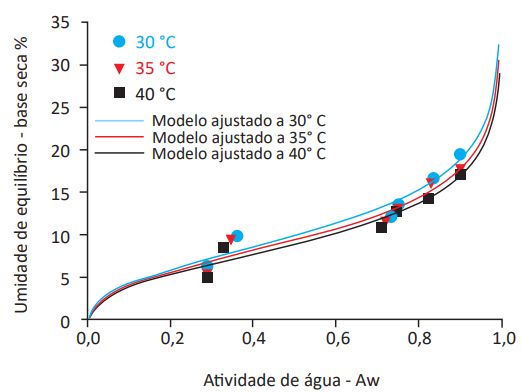
RODRIGUES, K. C. et al. Isotermas e propriedades termodinâmicas de adsorção de água em sementes de pimenta Cumari-do-Pará. Rev. bras. eng. agríc. ambient., v. 24, n. 4, 2020 (adaptado).
Considerando os conceitos de isotermas de sorção de alimentos e a figura apresentada, avalie as afirmações seguir.
I. A isoterma de sorção é determinada medindo-se a umidade do alimento em equilíbrio em ambientes com diferentes umidades relativas a certa temperatura.
II. Se a semente de pimenta Cumari-do Pará com umidade 15% em base seca for exposta a um ambiente a 30°C com umidade relativa de 20%, sua umidade tenderá a diminuir.
III. A dependência da atividade de água com a umidade de equilíbrio dos alimentos é função da temperatura.
IV. Se a Aw = 0,6 for crítica para o crescimento de microrganismos nesse produto, o produto com umidade de 5% em base seca será seguro.
É correto apenas o que se afirma em

I e IV.
II e III.
II e IV.
I, II e III.
I, III e IV.
As indústrias mantêm o inter-relacionamento de suas diferentes áreas, fazendo com que todos os setores sejam dependentes entre si e assumam a mesma importância na organização. Considerando-se que a energia elétrica representa cerca de 3% do custo de uma indústria de bebidas, é imprescindível o gerenciamento do setor elétrico dessa empresa, o qual deve estar apoiado em pelo menos seis pilares:
1 – gerenciamento do contrato de energia com a concessionária ou permissionária local;
2 – monitoramento, controle e manutenção das instalações elétricas existentes;
3 – programas permanentes de conservação e uso racional da energia elétrica, bem como busca de novas fontes alternativas de energia;
4 – gestão de equipe técnica;
5 – gerenciamento do arquivo técnico;
6 – projeto e planejamento de futuras instalações.
VENTURINI FILHO, W. G. et al. Indústria de bebidas: inovação, gestão e produção.
São Paulo: Editora Blucher, v. 3, 2011 (adaptado).
Considerando o texto apresentado, avalie as asserções a seguir e a relação proposta entre elas.
I. Para o monitoramento, o controle e a manutenção das instalações elétricas de uma indústria de bebidas, é necessária a utilização de supervisórios dedicados à obtenção de dados que mostrem, em tempo real, os valores e as grandezas elétricas.
PORQUE
II. A coleta e o tratamento de dados que mostrem, em tempo real, os valores e as grandezas elétricas permitem traçar o histórico de utilização de energia elétrica dos diferentes setores fabris, o que servirá à tomada de decisões de gerenciamento.
A respeito dessas asserções, assinale a opção correta.
As asserções I e II são proposições verdadeiras, e a II é uma justificativa correta da I.
As asserções I e II são proposições verdadeiras, mas a II não é uma justificativa correta da I.
A asserção I é uma proposição verdadeira, e a II é uma proposição falsa.
A asserção I é uma proposição falsa, e a II é uma proposição verdadeira.
As asserções I e II são proposições falsas.
Sob o ponto de vista tecnológico, os principais objetivos dos processos de preservação e de conservação consistem na dilatação do prazo de “vida de prateleira” dos produtos que deverão manter, na maior extensão possível, suas características específicas e valor nutritivo. O método em que o aquecimento se dá de maneira descontínua, em recipiente fechado, no qual o produto é alojado sob a temperatura de 60 a 90 graus Celsius durante alguns minutos, reiterada vezes, no intuito de conseguir a destruição de todos os micro-organismos, recebe o nome de:
liofilização
defumação
tindalização
pasteurização
Os micro-organismos necessitam de condições adequadas para permitir o seu crescimento. É um dos fatores reguladores do crescimento dos micro-organismos ligados ao meio ambiente:
valor nutritivo
umidade relativa
qualidade do substrato
pH (potencial hidrogeniônico)
As Boas Práticas de Fabricação (BPF) abrangem um conjunto de medidas que devem ser adotadas pelas indústrias de alimentos e pelos serviços de alimentação para o correto manuseio de alimentos, abrangendo desde as matérias-primas até o produto final, de forma a garantir a segurança e a integridade do consumidor. As BPFs estabelecem requisitos fundamentais que vão desde a instalação física, regras de higiene pessoal e limpeza do local de trabalho, até a descrição dos procedimentos envolvidos no processamento do produto. As edificações e as instalações devem apresentar:
portas de material liso e com fechamento manual
ângulos abaulados entre as paredes e o piso e entre as paredes e o teto
piso de material que permite fácil e apropriada higienização, liso, resistente, drenado com declive, e permeável
janelas com superfície porosa, de fácil higienização, com ajustes nos batentes, sem falhas de revestimento e com telas fixas nos batentes para proteção
Sobre os Procedimentos Operacionais Padronizados (POPs) de boas práticas para serviços de alimentação, analise as assertivas abaixo:
I. O vapor, quando utilizado em contato direto com alimentos ou com superfícies que entrem em contato com alimentos, deve ser produzido a partir de água potável e não pode representar fonte de contaminação.
II. Os funcionários responsáveis pela atividade de higienização das instalações sanitárias podem utilizar os mesmos uniformes daqueles utilizados na manipulação de alimentos.
III. As operações de limpeza e, se for o caso, de desinfecção das instalações e equipamentos, quando não forem realizadas rotineiramente, devem ser registradas.
IV. Deve ser utilizada somente água potável para manipulação de alimentos. Quando utilizada solução alternativa de abastecimento de água, a potabilidade deve ser atestada anualmente mediante laudos laboratoriais, sem prejuízo de outras exigências previstas em legislação específica.
V. O gelo para utilização em alimentos deve ser fabricado a partir de água potável, mantido em condição higiênico-sanitária que evite sua contaminação.
Quais estão INCORRETAS?
Apenas II.
Apenas V.
Apenas I e II.
Apenas II e IV.
Apenas I, II e III.
Os antioxidantes são substâncias capazes de inibir ou impedir a oxidação dos alimentos, podendo ser de origem natural ou sintética. Os antioxidantes (meios físicos e químicos) podem estar envolvidos em três diferentes formas de ação para diminuir ou interromper os efeitos da oxidação lipídica. Entre os antioxidantes removedores de oxigênio singlete, encontra-se:
As diaminas.
A piridoxina.
As quinonas.
O ácido etilenodiaminotetracético.
Os ácidos carboxílicos.


